压接模具的齿形怎么选?端子压接的拉力标准
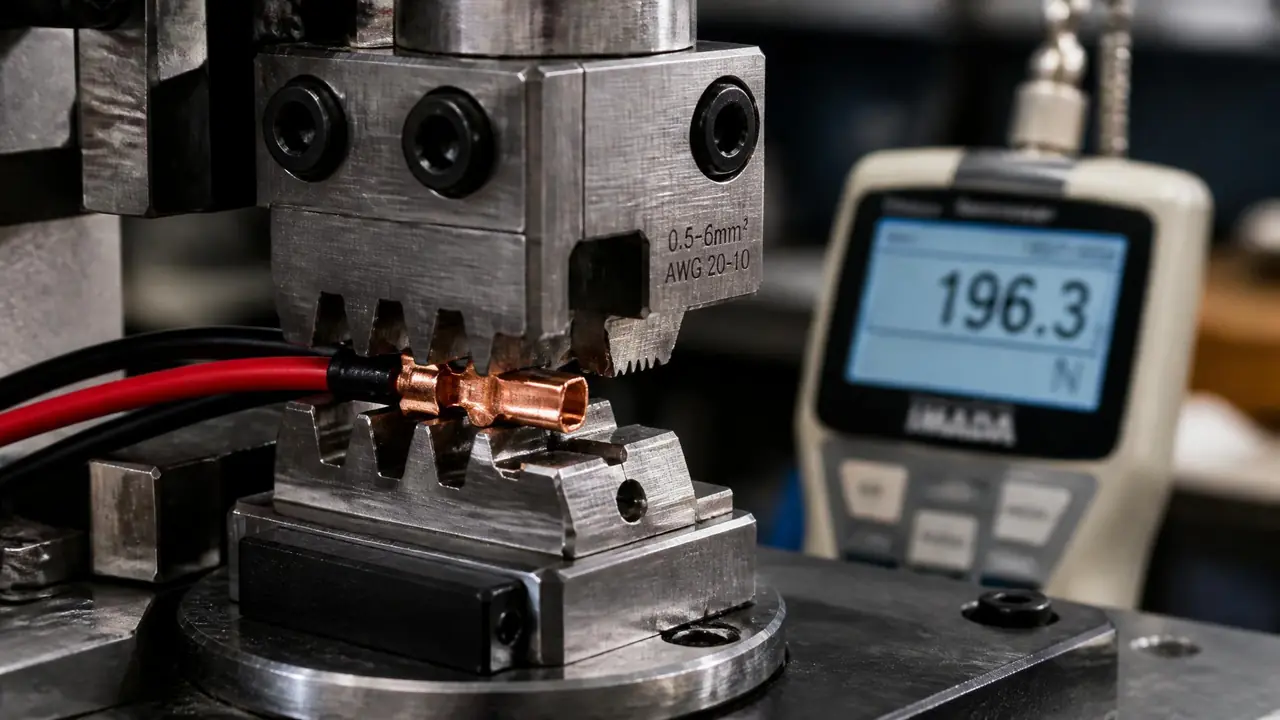
直接给结果:齿形按线材和端子图纸选,多股裸铜首选直齿,车用防水端子上三瓦形,怕伤丝的单股线用光面;拉力按线径卡标准,0.5平方普遍要过60牛。动手前先量压接高度,再上拉力机,最后切剖面确认铜丝咬合状态。
上个月有个做线束的朋友来找我,他刚换了一套新的压接模具,端子压出来看着挺饱满,一上拉力机,0.5平方的线只有四十多牛,怎么调都上不去。我让他把下模拆下来拍了张照,问题一眼就出来了:砧铁是光面的,铜丝根本没被咬住。压接模具这东西,看断面比看外观管用得多。
他的情况不算个例。端子拉力不过线,一半的锅在齿形选错或者高度没调好,剩下才是端子材料本身的事。这篇就把齿形怎么挑、拉力卡多少、高度怎么调这三件事按顺序讲清。
压接模具的常见齿形有哪几种
光面靠整体收缩抱紧导线,直齿靠齿尖刺入铜丝形成互锁,三瓦形把导线折成三瓣梅花,三种齿形对应不同端子和线材,选错方向拉力怎么调都上不去。先把三种常见的摆出来。光面砧铁的内壁是平滑的,全靠径向收缩把导线抱死,压完的断面是一整个实心包。直齿在瓦面上开了几条纵向齿,压下去齿尖会轻微刺进铜丝表层,形成金属对金属的咬合,抗拉主要靠这一口。三瓦形最有意思,上下模配合着把导线折成三瓣,铜丝分成三股各自卷紧,断面看着像三叶草,车用防水端子几乎全是这一种。
三种各有脾气。光面最不容易伤丝,单股硬线、镀锡线这些娇气的料都用它,代价是拉力上限低,压缩率不够就掉线。直齿拉力最好,同一批0.75平方的线,带齿比光面普遍能多拉一二十牛,这是我拿旧模具对比过的。但齿深是个雷,磨深了直接切单丝,切了丝的断面拉力数字看着还行,通大电流就发热,隐患藏得深。
三瓦形胜在电阻稳定、压接高度矮,适合端子在连接器里排得密的场合,缺点是公差带窄,对压接高度敏感,调机时间比前两种长一截。
| 齿形 | 断面长相 | 适合场景 | 要留神什么 |
|---|---|---|---|
| 光面 | 内壁平滑,实心包 | 单股线、镀锡细多股 | 拉力偏低,靠压缩率撑 |
| 直齿 | 瓦面纵向齿条 | 裸铜多股线,追拉力 | 齿深过深会切单丝 |
| 三瓦形 | 三瓣梅花断面 | 车用防水端子、密集排列 | 高度公差窄,调机费时 |
选型还有个绕不开的前提:端子厂图纸。正经端子厂会在规格书里写明推荐齿形和压接高度范围,照图纸选,比听设备商推销靠谱。图纸没写的,把端子样品和线材送去做剖面,看清铜丝排布再定,这笔小钱别省。
端子压接的拉力标准到底卡多少牛
拉力看线径不看手感,行业普遍按0.5平方过60牛、0.75平方过80牛、1.25平方过100牛这条线卡,测的时候拉力机缓慢加力到分离为止。
标准文件先说清楚。车用线束这块,行业普遍拿QC/T 29106里的拉脱力表当依据,0.5平方的线卡在60牛上下,0.75平方80牛左右,1.25平方要过100牛。家电和工业类可以参考IEC 60352-2,数值相对宽一些。两份要求对不上的时候,按客户标准里严的那个执行,客户没写就按严的来,这条经验是踩过坑才总结出来的。
测法不复杂。拉力机一头夹住压接筒,一头夹线材,缓慢加力拉到分离,速度别快,快了读数虚高。我们车间的规矩是每卷端子换型后做三根首件,取最低读数。上个月那批0.35平方的小线,三根分别拉到72、68、75牛,最低的68勉强过线,富余不多,我让调机师把压接高度压低0.02毫米再试,复测三根全在75以上。这类一手数字比参数表踏实,你们的拉力记录也该这么留。
拉力不足别急着怪模具。铜丝规格对不对、剥皮有没有伤丝、导线是不是全数进了压接筒,都会把拉力拖下水。排查从便宜的地方开始:先看剥皮口,再确认穿线深度,两样都没问题,才轮到拆模检查。这个顺序做反了,好模具被调得乱七八糟的事,我在别的厂见过不止一回。
压接高度和齿形,到底先调哪个?
先调高度再谈齿形。压接高度每差0.02毫米,拉力和电阻就跟着变,正确顺序是量高度、测拉力、切剖面,三步走完再下结论。
压接高度用千分尺直接量压接筒压扁后的尺寸,公差一般卡在正负0.02毫米以内。压高了铜丝松,拉力上不了线;压低了单丝压扁甚至压断,拉力数字可能还好看,电阻已经坏了,这种端子装上车就是隐患。所以带新人的顺序我一直定死:先量高度,再测拉力,最后切剖面看铜丝之间有没有缝隙。剖面用小台金相切割机做,十几分钟出结果,别嫌麻烦。
高度从哪起调?拿端子厂推荐值做起点,铜丝压缩率控制在七成半到九成之间是行业常见做法,排布越满,拉力和电阻越稳。模具这头,刀片和砧铁多用Cr12MoV或者SKD11,淬火到HRC58到62,耐磨但不是永远不磨。端子出现飞边、铜屑变多、喇叭口歪斜,八成是刃口磨了,先修模再调参数,顺序别反。
刃口磨损不用急着整套报废。现在行业里普遍走激光焊补再重新开刃,热影响区小,刀片寿命能再拉长一截,我们当时评估设备的过程写成了一篇模具激光焊机的实测对比,拿不准值不值的朋友可以先看那篇。
刀片型腔靠慢走丝线切割加成形磨做出来,齿形的重复性全看这两道工序的精度。车铣磨放电线割各管一段,五种工艺的分工在模具加工五大工艺对比那篇里写得挺细,这里就不展开了。
回头说开头那位朋友,换上带齿下模、按端子厂推荐值重调高度,第二天拉力全数过80牛,事情就这么结了。齿形、拉力、高度,三件事说到底是同一件事:铜丝要被咬紧,又不能被咬伤。下次端子拉力不过线,先拆砧铁看一眼齿,再量一遍高度,答案多半就在里面。
常见问题
压接模具多久保养一次?
按产量算,不按日历。我们车间大概每压五万次查一次刃口和砧铁,班前用气枪吹净铜屑,看到飞边或者压痕加深就下模细查。
铝线和铜线能共用一套压接模具吗?
不建议。铝丝软,还会蠕变,同样齿形压铝线拉力读数虚高,放一段时间就往下掉。铝端子要用专用齿形和铝用压接筒,混用省下的钱不够赔售后。
压接电阻和拉力,哪个更要紧?
看用途。动力线路优先保电阻,信号线路拉力达标就行。两头都稳的做法是压接高度卡中值加剖面检查,靠手感调出来的端子总有一项掉线。
齿深磨过头了还有救吗?
看深到什么程度。轻微过深可以磨掉一层重新开齿,磨过两三次刀片就到厚度下限,该换就换。补焊堆高再开齿的做法存在,但齿形一致性不好保证,批量生产少用。