模具配件加工精度多高?磨削与慢走丝
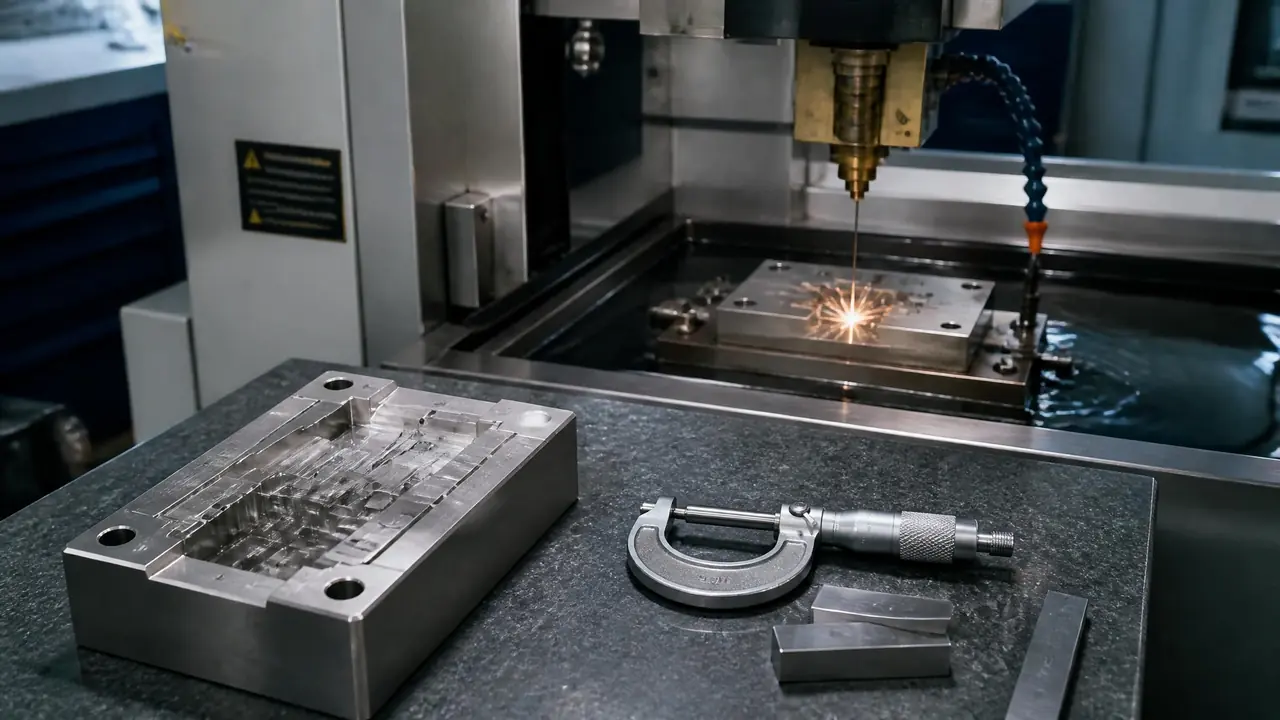
直接给结果:模具配件加工的精度上限在微米级,磨削能稳进±0.005毫米,慢走丝修两三刀做到±0.002毫米,普通CNC只够±0.01。公差最紧的几处单独指定工艺,其余放宽,加工费立省一截。
前阵子帮朋友参谋模具配件加工的报价,图纸上镶件配合公差标着±0.003,三家加工店报出来八百、一千六、两千九,差得离谱。他一头雾水,我一点不意外。粗加工谁都干得了,报价的差距全藏在最后几道精加工里——是磨出来的,还是慢走丝修出来的,还是干脆快走丝一刀过,成本差着好几倍,精度也差着好几倍。
判断先放这儿:配件公差在±0.01上下,CNC精铣加普通线切割顶得住;标到±0.005以内,该磨床登场;要±0.003甚至更高,或者切面光洁度有要求,慢走丝修刀绕不开。这三档的边界比很多新手以为的清楚得多。
配件精度先看装在哪,位置不同差十倍
导柱导套配合面公差普遍压在0.005到0.01毫米,镶件拼合面要贴进0.005以内防披锋,滑块斜顶留0.008上下的活动间隙,全是微米级的活。0.01毫米什么概念?一根头发丝直径的七分之一左右。卡尺在这个量级就是摆设,千分尺起步,讲究点直接上三坐标。
模具上不同位置对精度的敏感度完全两码事。导柱导套买标准件就行,模架厂批量磨出来的又便宜又稳,你自己磨反而不划算。真正要抠的是内模镶件的拼合位——两块镶件贴不紧,注塑时熔料往外跑,产品上多一圈披锋,客户验货第一眼就挑出来。我们车间验拼合面用红丹对研,接触面积得有八成以上才算过关。
滑块斜顶又是另一码事,它们要在一两百度的模温里来回滑,间隙留大了熔料往里钻,留小了热一胀就咬死。我见过一套模斜顶配得太紧,生产到三千模左右开始拉伤,拆下来重新配磨,耽误整整一个星期。运动件宁可把配合间隙写清楚,也别让钳工凭手感去凑。
这些工艺在整条加工链里各管一段,谁粗谁精、谁先谁后,想一次理顺的可以看这篇车铣磨放电线割五大工艺对比,分工写得直白。
磨削:最后两三个微米是手上磨出来的
平面磨和成形磨的常规精度稳在±0.005毫米,收尾阶段每刀只进0.002毫米,再空磨几圈把火花走没;坐标磨镗孔还能再抠进±0.002。热处理到58到60HRC的硬料,铣刀啃不动,磨轮照样走得动。
磨削门槛看着低,学问全在细节里。砂轮要修得锋利,进刀一大表面就烧伤,磨出来的面发紫发黑,表层硬度都变了。行里管收尾那几刀叫清火花:砂轮不再进刀,光走几遍把火花走没,尺寸和平面度全在这一步定下来。老师傅摇着手轮盯千分表,干的就这几微米的活。
还有个容易被忽略的坑:温度。钢每升一度,100毫米的长度要胀1微米出头,非恒温车间里早晚量同一个件,数都能差好几个微米,早吃掉你大半个公差带了。我们精磨间空调常年锁在22度,大件磨完先在平台上晾两个小时,等温度均了再量。不然千分尺会骗人,还挺理直气壮。
慢走丝贵在修刀,三刀修出微米级切面
慢走丝第一刀粗切留量,再修两到三刀,每刀偏移量递减,尺寸能做进±0.002毫米,切面粗糙度Ra0.1到0.2,几乎不产生毛刺。贵就贵在修刀的工时上。
原理说白了不复杂:一根0.25毫米的黄铜丝,泡在去离子水里靠放电腐蚀切料,丝走一遍就废,精修时还会换成0.20的细丝。第一刀负责下料,留零点零几毫米的量;后面每修一刀,偏移量递减一点,把尺寸修准、把面修光。刀数越多,切面越亮,尺寸越稳,钱也越多。珠三角这边慢走丝工时费大概每小时三四十块起步,一套模的滑块槽全走三刀,这道工序过千块很正常。
哪些件非它不可?淬硬料上的异形孔、窄槽、清角,还有凹模刃口这种带锥度的直壁轮廓——砂轮进不去的角落全是它的主场,内清角能清到R0.15左右,这是独一份的本事。切面会留一层几微米厚的变质层,普通配合无所谓,要做镜面或者晒蚀纹的件,得先研掉一层再抛,抛到什么等级算合格,那篇镜面抛光A1到A3级标准里写得比我细。
断丝是家常便饭。我遇过最麻烦的一单是斜顶槽清角,窄缝过不去,0.25的丝断了两回,换细丝降电流才啃下来,前后白耗大半天。下单前把槽宽和清角尺寸标清楚,加工店才能提前定丝径和工艺,这笔来回返工的冤枉钱完全可以省。
磨削和慢走丝到底怎么选?
分法很糙但好用:平面、外圆、规则孔优先排磨床,快且便宜;异形轮廓、窄槽清角、淬硬料掏腔才轮到慢走丝。两者经常在同一个小镶件上接力,谁也不取代谁。
| 对比项 | 磨削 | 慢走丝 |
|---|---|---|
| 常规精度 | ±0.005毫米,坐标磨可进±0.002 | 修三刀做到±0.002毫米 |
| 切面粗糙度 | Ra0.2到0.4 | Ra0.1到0.2 |
| 擅长对象 | 平面、成型面、外圆内孔 | 异形孔、窄槽、清角、刃口 |
| 费用体感 | 平磨便宜走量,坐标磨按精度加价 | 按刀数计费,修得越多越贵 |
| 典型件 | 模板平面、镶件外形、导套孔 | 凹模刃口、滑块槽、斜顶孔 |
要说偏向,我的习惯是:配合面以平面和圆为主的配件一律先排磨,又快又便宜还稳定;只有轮廓磨床够不着的时候才交给慢走丝。反例也见过,有加工店图省事,镶件外形明明能用平磨,偏拿线切割一刀过,切面留了变质层,等到排精加工工序的时候尺寸又悄悄变了,钳工研配半天对不上数。工序怎么前后接力才不打架,这篇从粗加工到精加工的完整工序链值得下单前翻一遍。
回到开头那三张报价单:八百的是快走丝一刀过加平磨,一千六排了成形磨,两千九那家全尺寸慢走丝修三刀。朋友末了挑了中间那家,他那套镶件就一个配合面公差紧,犯不上全套上慢走丝。你下次拿到配件图,先把公差最紧的两三处圈出来单独指定工艺,其余放宽,钱立马省下来。
常见问题
慢走丝切完的表面还要不要再加工?
看用途。普通配合面切完直接用没问题;要做镜面或晒蚀纹的,切面那层几微米厚的变质层得先磨掉或研掉,否则纹路做出来发花。
配件公差是不是标得越紧越好?
不是。公差每收紧一档,加工费常常翻着涨,±0.01和±0.003的报价能差出两三倍。运动件留0.005到0.01的间隙反而耐用,公差塞死只会让钳工装配时受罪。
车间温度对精度的影响真有那么大吗?
有。钢件每升一度,100毫米长度胀1微米出头,非恒温车间早晚量的数能差好几个微米。要求高的件让厂家在恒温间量,并报出测量时的温度,这才算有效数据。
怎么从报价单判断用的是慢走丝还是快走丝?
直接问修几刀。快走丝基本一刀过,价格便宜一半以上;慢走丝按刀数加价,报价高多半是修了两三刀。拿不准就要求把工艺名称和刀数写进报价单,白纸黑字比口头承诺可靠。