浇铸模具和压铸模具差在哪?重力铸造流程
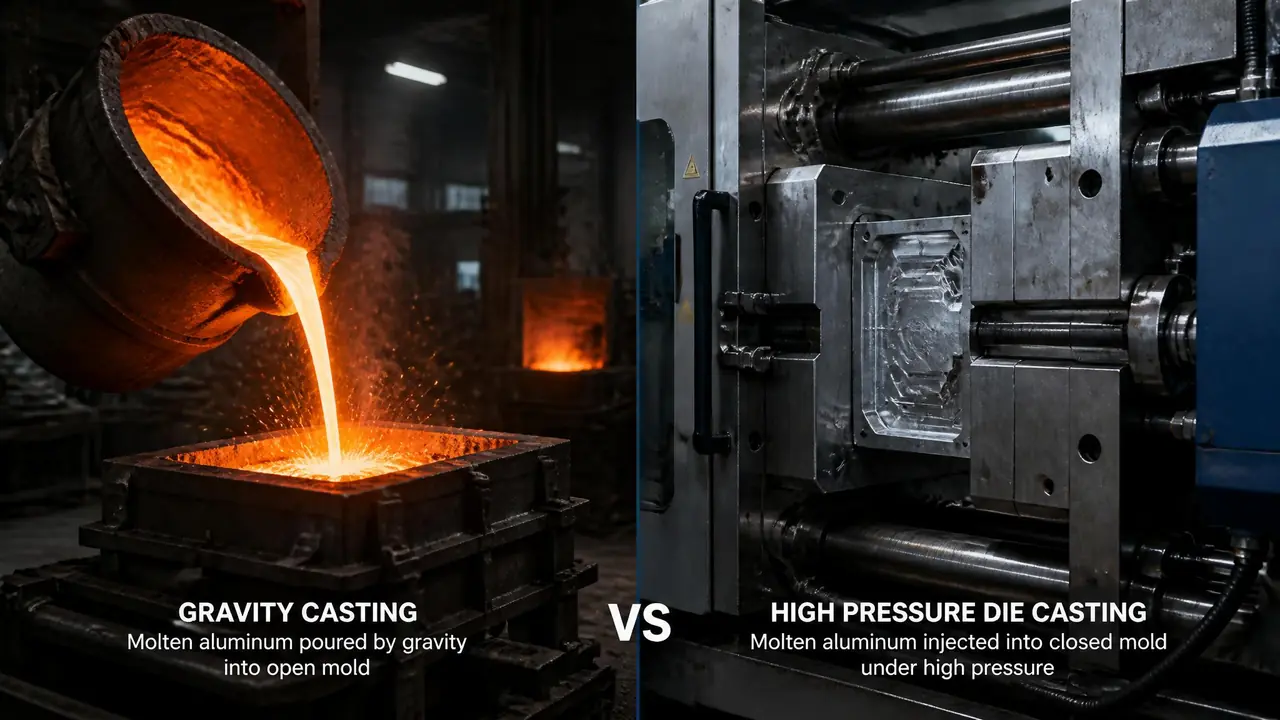
直接给结果:浇铸模具和压铸模具的根本区别在充型压力,一个靠金属液自重慢慢流,一个靠压射冲头高压打进去,节拍、成本和内部质量全跟着变。重力铸造一件几分钟,胜在致密可热处理。批量不大先考虑浇铸模具。
上个月有个做阀门壳体的老板来问我,产品量不大,两三万件,到底是开浇铸模具还是咬牙上压铸模。他手里捏着两家厂的报价,压铸模报十四万,重力模报四万二,差了三倍还多。我的答案很直接:这个量、这个壁厚,浇铸模具就够了。
别急着笑他外行,被压铸机厂家唬住的老板每年都有一批。浇铸这边行业里也叫金属型铸造,模具是钢的,铝液或者铜液靠自己的重量流进型腔,不借外力。压铸则是用几十兆帕的压力把金属液一瞬间射进模腔,快是真快,卷气的毛病也甩不掉。两种模具从结构到价格都不是一个路数,选错多花的不是小钱。
浇铸模具和压铸模具,差的不只是压力
核心区别一句话:浇铸模具靠金属液自重充型,压铸模具靠压射冲头把金属液高压射进型腔,压力差了几个量级,后续参数全跟着变。展开讲,压力这一项会牵动节拍、模具造价和铸件能做什么后处理,下面一项项对。
压铸机的压射压力一般在 30 到 100 兆帕,冷室机压铝合金还要再高一档。浇铸这边外加压力是零,金属液顺着浇道自己往下淌,流得慢,卷进去的气也少。慢有慢的好处。压铸件最大的一块心病是皮下气孔,做 T6 热处理一加热,气孔一膨胀,表面就鼓包,所以行业里压铸件基本不碰热处理。重力铸件没这个包袱,固溶加时效随便做,材料性能还能再往上抬一截。
| 对比项 | 浇铸模具(重力铸造) | 压铸模具(高压压铸) |
|---|---|---|
| 充型方式 | 金属液自重流入,无外加压力 | 压射冲头高压射入,几十兆帕 |
| 单件节拍 | 3 到 5 分钟一件 | 40 到 90 秒一模 |
| 模具价格 | 中等件大概 2 万到 6 万 | 同等件 8 万到 20 万 |
| 内部质量 | 组织致密,可做 T6 热处理 | 易卷气,一般不做热处理 |
| 合适量产 | 几百到几万件 | 几万到几十万件 |
| 常用模材 | H13、2344 调质处理 | H13、8407 加表面氮化 |
把这套区别放进整个成型工艺的大盘里看会更清楚。之前写过一篇成型模具总览,把注塑、冲压、压铸、吹塑放进一张表里捋过,就是这篇注塑冲压压铸吹塑四大成型工艺对比,可以先看那张表再回来对照。
严格讲,浇铸模具是铸造模具下面的一个分支。砂型铸造和金属型铸造怎么分、模具差在哪,我在砂型铸造和金属型铸造的模具对比里写过。砂型一次一换,金属型能反复用上千次,今天聊的重力铸造走的是金属型这条路。
重力铸造流程:从模温到开模六个节点
重力铸造全流程就六步:模具预热、喷涂料、合模、浇注、保压冷却、开模取件,模温和浇注温度是里面最要命的两个参数。下面按顺序过一遍,数都是车间里实际跑出来的。
我拿我们做过的那副铝合金泵体重力模举例。模具用 H13 调质到 HRC 44 度上下,开工前先用电加热管把模温烘到 250 度左右,冷模直接浇必出冷隔,这一步省不得。型腔再喷一层滑石粉基的涂料,一是防粘模,二是控制局部冷却速度,厚度我们压在 0.1 到 0.2 毫米之间,喷厚了铸件表面发麻。
铝液在中频炉里升温到 700 度出炉,扒渣、除气,静置十来分钟再浇。浇注时浇包贴着浇口杯倾斜导入,让铝液贴壁流下去,不能对着型腔猛冲。浇完保压三分钟左右,师傅凭敲浇口的声音判断凝固状态,声音发闷就可以开模了。开早了件没凝固透会漏铝,开晚了顶针吃力,型腔也多烤一轮。整个周期一件 4 分钟上下,一个班能出一百多件。
翻车也翻过一回。有副模排气槽开小了,做到第三天铸件顶部开始批量缩凹,气孔一测超标,整批回炉重熔。后来把排气槽加深到 0.15 毫米,又在型腔最高点补了两个排气塞,才算压下去。这种坑只有浇过才知道,图纸上谁都写得挺漂亮。
想看重力铸造模具从头是怎么造出来的,我之前全程记录过一套铝锅模具,从毛坯到试模每一步都有数据:铝锅模具制造全过程拆解。那篇比这里细,可以对着看。
浇铸模具用什么钢,一副能打多少模
浇铸模具主流选 H13 或 2344 这类热作模具钢,调质硬度做到 HRC 42 到 48,正常维护下一副模能撑 3 万到 5 万模次。选钢和保养做对了,这个数还能往上走。
浇铸模比压铸模好受的一点是没有压射冲击,型腔受力温和,硬度不用拉到极限。但热疲劳躲不掉,700 度的铝液一遍遍浇,型腔表面反复胀缩,龟裂纹迟早要来。我们的办法是浇到八千到一万模次就下机抛一次光,把初期龟裂磨掉,寿命能明显往后延。碰上结构复杂的件,型芯和镶块单独用更好的料,坏了换件不换模。
选钢还有个容易踩的坑:H13 市场上电渣料和电炉料的价差能到一倍,光看吨价容易被坑,下手前让供应商出探伤报告。热作模具钢怎么挑,我在H13 和 8407 等六种牌号的适用场景对比里列过一张对照表,可以直接套。
铜铸件的重力模要另算账。铜液温度 1100 度往上,普通 H13 扛不太住,行业里多用高合金料或者带冷却镶块的结构,模具造价也跟着翻。下单前先把铸件材质和模具材质对上号,这一步省了,后面全是麻烦。
回到开头那位做阀门壳体的老板。他最后开了重力模,试模到交模用了十六天,现在一件的模具摊销不到压铸方案的四分之一。量上不去的时候,压铸那点节拍优势根本摊不平模具差价。先把年用量算清楚,再决定开哪种模,这个顺序别反。
常见问题
浇铸模具只能做铝件吗?
不是。灰铁、铜合金甚至部分钢件都有人用金属型浇,只是铁水温度 1300 度往上,模具要换耐热铸铁或者上涂层,寿命比铝件模短不少,接单前先把模具摊销算进去。
重力铸件的尺寸精度能做到多少?
金属型重力铸造公差一般在 CT6 到 CT8 之间,比砂型高一档,比压铸差一点。配合面留 0.5 到 1 毫米机加工余量比较稳,指望直接铸到位不现实。
浇铸模具为什么必须预热?
冷模浇注,金属液一接触型腔就激冷,铸件表面容易出冷隔,模具自己也会因为温差太大开裂。预热到 200 到 300 度,两边温差小,模具和铸件都保得住。
几十件的小批量也值得开金属型吗?
不值。几十件直接砂型或者树脂砂更划算,金属型的经济门槛大概在几百件以上,量越大摊销越薄。拿不准就先让模具厂按年用量算笔账。