模具制造厂家分几类?模架厂、加工厂、全流程厂按单子对号入座
把话放这儿:模具制造厂家分模架厂、加工厂、全流程厂三种,报价逻辑和适合的单子完全不同。买标准模架找模架厂,散件加工找加工厂,整套精密模才值得找全流程厂,按单子类型对号入座最省钱。
上个月陪一个做小家电的客户去东莞长安验厂,他张口就要找“什么都能做”的模具制造厂家,我当场给他泼了冷水:这行没有全能选手,只有分工。硬要找全能的,要么报价贵三成,要么是二手转包,你多花的钱全进了中间人的口袋。
这话不是我随口吓他。我管模具外发采购这些年,前后经手过四十多套模,模架厂、加工厂、全流程厂都打过交道,吃过亏也捡过便宜。下面把这些厂的家底一条条摊开讲,你看完再决定自己的单子该往哪家送。
模具制造厂家到底分哪几类?
模具厂主要分三类:模架厂卖标准模胚,加工厂按工时做散件,全流程厂从设计到试模整包,三类厂的赚头和适合的单子都不一样。看着都叫模具厂,干的活儿差得远。
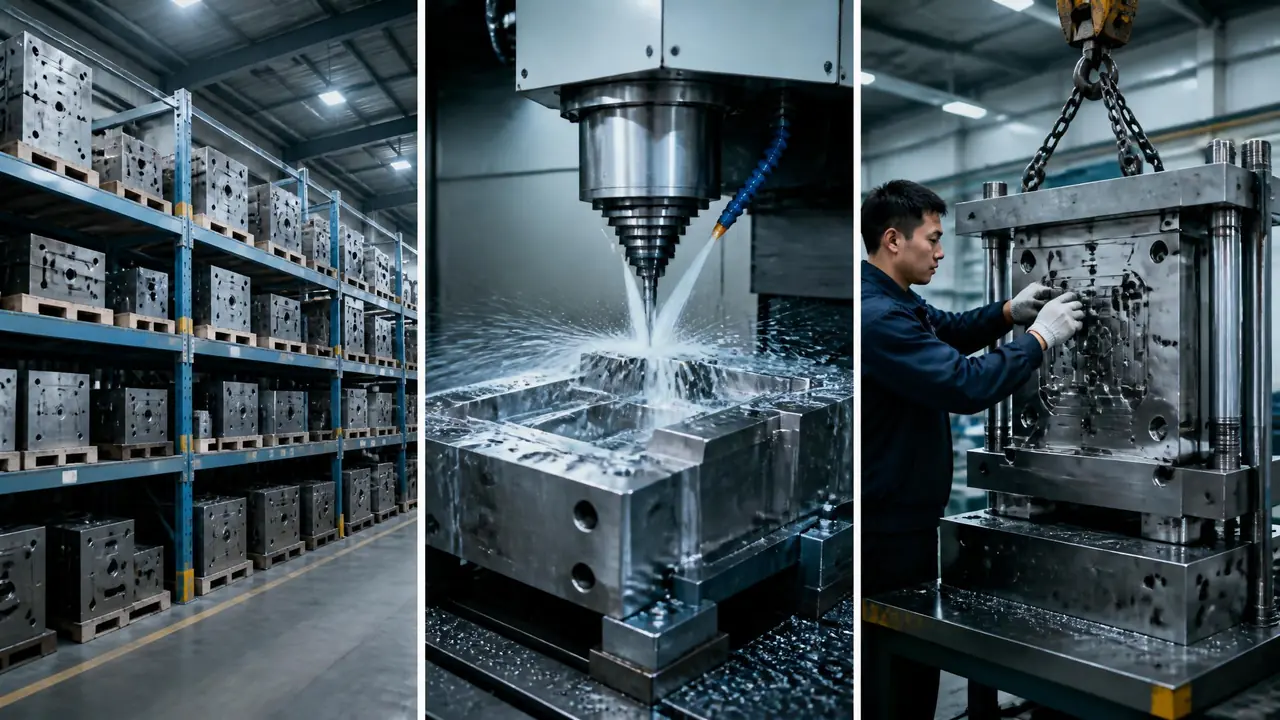
先说模架厂。它的活儿最“粗”:买回来的模具钢铣六面、磨平面、钻运水孔和顶针孔,装上导柱导套,一副模胚就出货了。你去车间看,基本全是龙门铣和大型磨床,没什么火花机。龙记这类大厂的标准模架,2525的两千元上下,3030的四千到六千,交期三五天,压着价走量。我去年给客户配的那套3030的A型模架,4750块,三天到货,加工厂直接装模开干。
加工厂是另一个路数。车间里摆的是CNC加工中心、火花机、线切割、深孔钻,按工时给你干活。它一般不接整套模的活儿,接的是型腔、镶件、电极这类散件,很多其实就是全流程厂的外协车间。CNC工时行情一小时60到90块,一套手机壳模具的型腔,粗加工加精加工20个小时很正常,光这一项就奔1500块去了。
全流程厂最重。设计部、编程组、模房、装配钳工一个不少,从你的产品3D图开始,DFM分析、分模、订料、加工、试模全程自己扛。报价高一截,但出了问题只有一个责任人。东莞长安、宁波余姚这种产业带里,真正的全流程厂占比其实不高,更多小厂挂着“模具制造”的牌子,干的只是其中一段。
模架厂、加工厂、全流程厂各自赚的是什么钱
模架厂赚走量的材料差价,加工厂赚工时费,全流程厂赚设计和技术责任的钱,知道对方靠什么吃饭,谈价才有准头。这三本账拆开看,水分在哪一目了然。
模架厂的账最透明。钢料成本占七成上下,一吨P20预硬料前两年行情一万五六,现在随行就市有浮动,剩下的就是铣磨钻孔的机时和薄薄一层利润。你把报价拆开,多大框口配多厚的板都是明码的,砍价空间就三五个点。砍狠了对方要么换小厂料,要么把框口公差给你放到0.1毫米,后患全在后头等着。
加工厂的水就深一些。同样是铣一个镶件,有的厂报“工时加材料”,有的厂报一口价,中间藏着热处理外发、二次转包的差价。我吃过一回亏:一套镶件报1400块,图便宜下了单,回来发现淬火是转给第三家做的,硬度倒是够,变形超了0.03毫米,配模的时候白磨了两天。打那以后我比价必问一句:热处理和磨床是不是你们自己做。把设备清单和工时单价摆到桌面上,比盯着总价砍靠谱得多,这笔账怎么拆,模具加工厂怎么比价?设备清单和工时报价看懂再下单里讲得更细。
全流程厂赚的则是“责任”的钱。它的报价比你东拼西凑找三家厂高出15%到30%,但设计、加工、装配都在一个屋檐下,试模出问题不用互相踢皮球。预估要打几十万模次的量产单,我宁可多花这点钱买个省心。小打样单另说,下面细讲。
按单子类型怎么选厂?
打样和小批量找加工厂配标准模架最省,量产和精密件交全流程厂,冲压治具类找模架厂加本地钳工就够,别拿大单的标准去套小单。单子类型定厂型,这一步别反过来。
| 你的单子 | 优先找谁 | 报价水位 | 要盯的风险 |
|---|---|---|---|
| 买标准模架自己加工 | 模架厂 | 2525约2000元,3030约4000-6000元 | 平行度和框口公差 |
| 散件外发(型腔、镶件、电极) | 加工厂 | CNC 60-90元/小时 | 热处理是否二次转包 |
| 整套注塑模,量产后还要维护 | 全流程厂 | 比拼装贵15%-30% | 设计能力与改模收费条款 |
| 简单冲压模、治具 | 模架厂加本地钳工 | 几千块一套 | 材料以次充好 |
打样单别上全套流程。前年有个客户要5000件外壳,我一算,开一套硬模八万多,摊到每个件上回本都难。后来找了家加工厂,标准模架上配6061铝镶件,连料带工不到一万二,五天出货。打完样客户改了两处结构,改铝件比改钢件便宜一半还多。等图纸冻结了再开钢模,一分冤枉钱没花。
量产单反过来。预估要打50万模次的精密件,直接找全流程厂,钢材上S136或者2738别省,试模次数、改模收费标准白纸黑字写进合同。选这种厂别光听销售吹,带上卡尺去装配区看在做的活儿糙不糙,怎么判断一家厂的真实交付能力,怎么判断模具制造厂的真实交付能力?设备案例验厂一篇讲透里有一套验厂的路数。
冲压件和治具又是另一码事。简单的落料模、折弯模,模架厂买副标准模架,本地找个钳工师傅装刀口,几千块搞定,没必要劳驾全流程厂。对了,说到模架,注塑模的模架水也不浅,标准架和非标架差价能到一倍,这里头的选择门道值得单独翻一篇。
那天在长安,客户听我讲完,把“找一家什么都做的厂”改成了分三个包:模架找模架厂,型腔外发加工厂,总装和试模找一家有装配能力的厂盯着。光是这一下,同一套模的报价差了将近两万。模具制造厂家没有最好的,只有跟你的单子对得上号的,下单之前先把自家单子掂清楚,这一步谁也替不了你。
常见问题
加工厂能接整套模具吗?
能接,但你要留个心眼。它多半把模架、热处理、装配再转包出去,你等于隔着两层下单,交期和质量都多一环风险。要接也行,让对方报清楚哪些工序外发,白纸黑字写进报价单。
模架厂为什么不愿意帮你加工型腔?
设备不对口。模架厂靠大铣大磨走量,车间里基本没有高精度加工中心,硬接这种活也是转手,价格反而不划算。型腔这类精活找加工厂,或者直接找全流程厂更稳。
报价单里的设计费和试模费能砍吗?
设计费有得谈,通常按图纸复杂程度算,结构简单的可以打包进总价。试模费别硬砍次数,要砍就砍条款:写明含两次试模,超出的部分谁的原因谁付,比压单价管用。
几十件的小批量也值得开模吗?
看数量说话。几十件直接上CNC铣件或者3D打印手板更省,几百到几千件才考虑开简易模。铝料镶件配标准模架是打样的老路子,改起来快,就算报废水了也不至于心疼。