怎么判断模具制造厂的真实交付能力?设备案例验厂一篇讲透
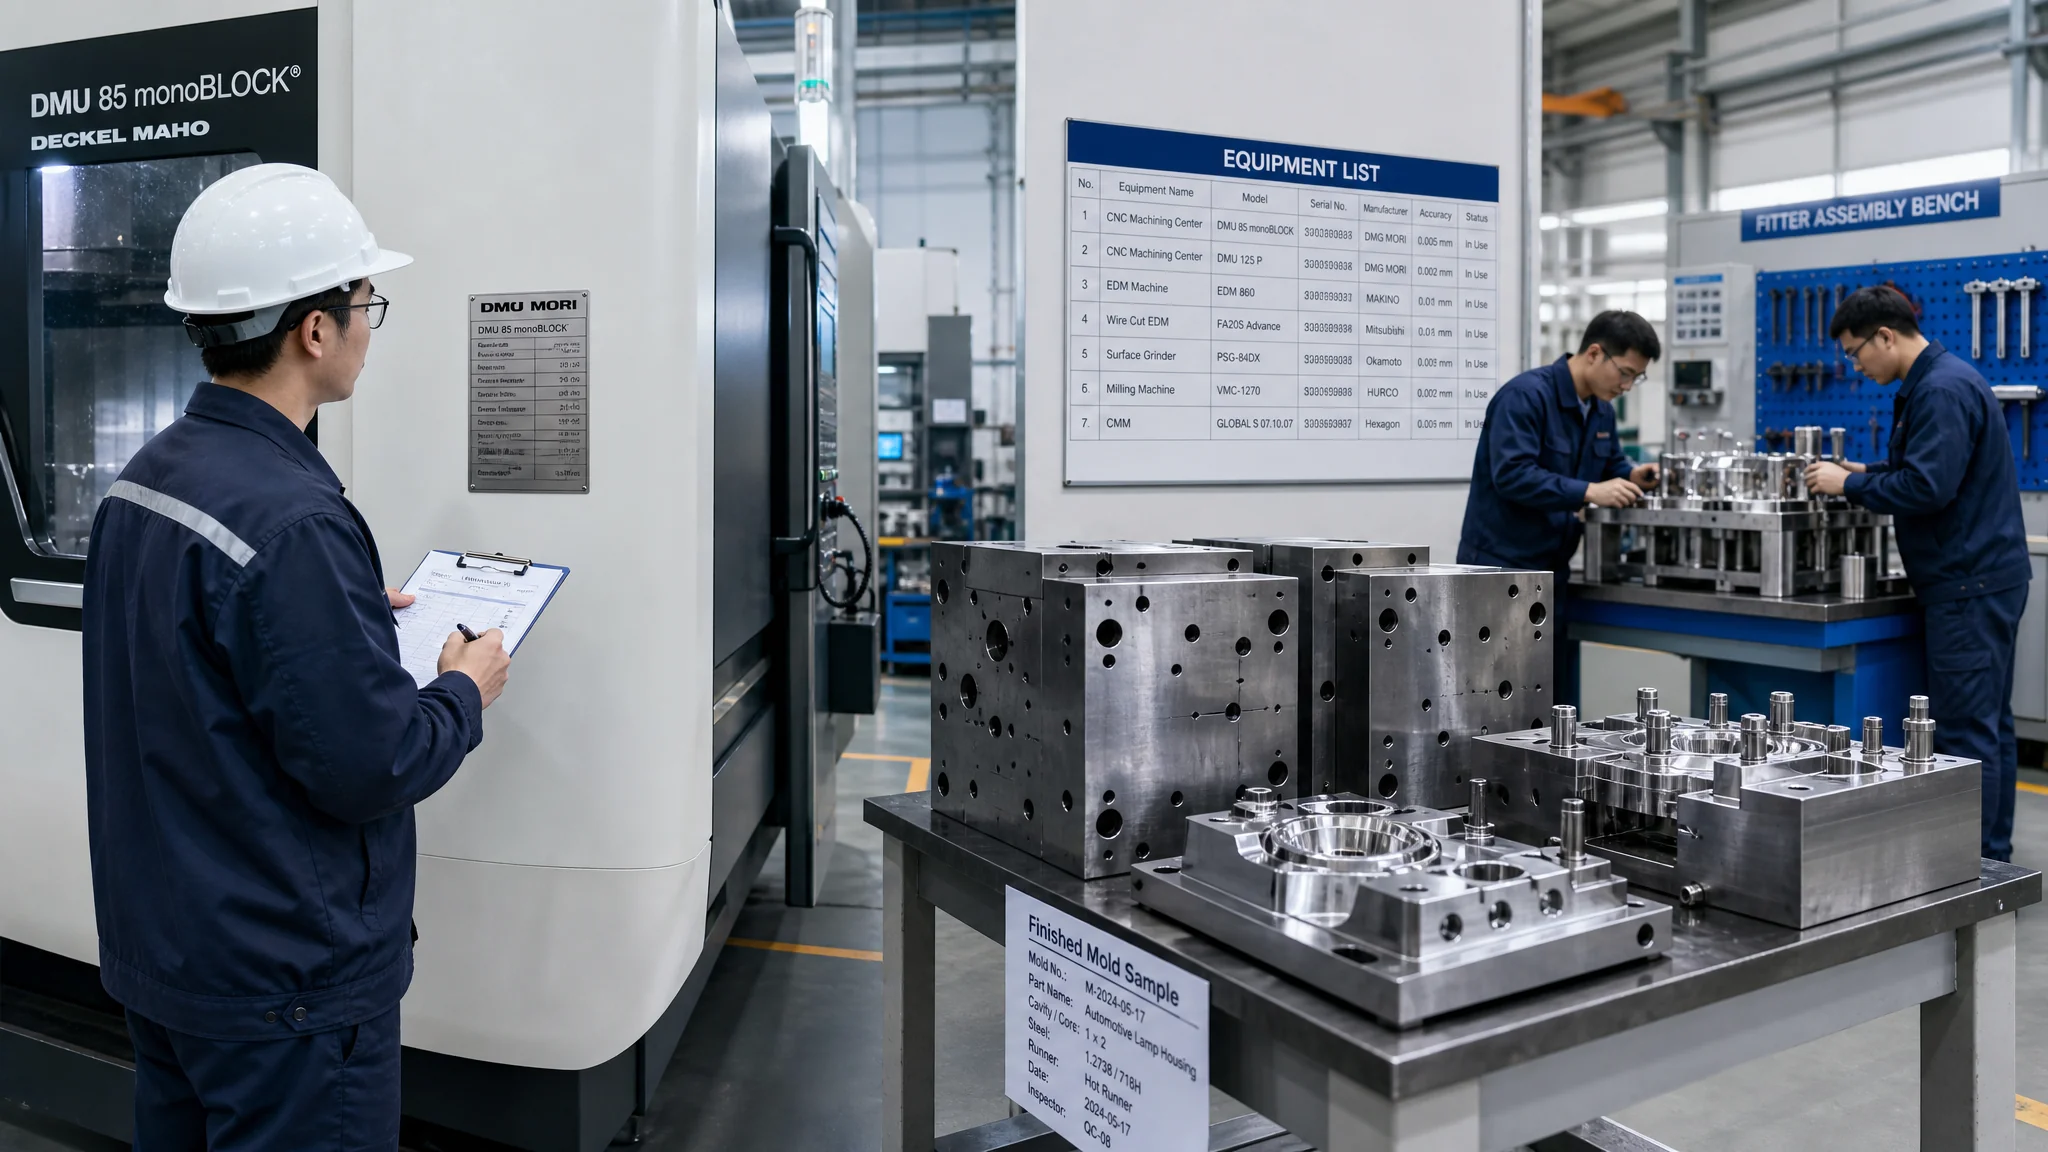
简单说:判断一家模具制造厂的真实交付能力,就看三样——设备清单是不是自有的、案例能不能追溯到具体产品和人、验厂时加工件流转和钳工状态对不对得上。宣传册和官网都能包装,车间里的铁屑和机床铭牌骗不了人。下单前花两天做足这三步,比签合同后扯皮三个月划算得多。
同样是找模具制造厂开模,有人15天拿到能上机的模具,有人被拖了四个月,最后拉回来的模具还漏胶。说实话,这个行业的交付差距,比大部分新手想象的要大得多。
我这些年因为采购和陪朋友验厂,前前后后进过三十多家模具厂的车间,大的四五百人,小的就两台机床加一个钳工位。看多了就有个感受:一家厂能不能按期交出合格的模具,进门十分钟基本就有数了。这篇文章把我的判断方法全部摊开——先讲设备清单怎么读,再讲案例怎么验证,最后讲验厂现场看什么。先说明,如果你想了解的是模具厂内部怎么运作的,可以看这篇模具厂业务流程拆解;我这篇专讲"怎么识货"。
设备清单怎么看:数量不重要,型号和状态才重要
拿到设备清单先查三样:机床品牌和型号是不是对得上你这副模具的工艺、设备是自有还是租赁、有没有跟模具类型匹配的关键工序设备。清单上写"CNC加工中心8台"没有任何信息量,写"台群V-1160三台、行程1160mm"才算数。
很多厂发来的设备表会玩数字游戏。我见过一份清单写着"加工中心12台",到了现场发现其中5台是隔壁兄弟厂的,两家共用,你的模具排期就得跟着别人家的单子走。所以现在我看清单,第一件事是问哪些设备铭牌上的资产编号和厂名一致。别不好意思问,正经厂不怕问,支支吾吾的反而有问题。
第二件事是拿你的模具类型去对设备。做注塑模的厂,你得看有没有慢走丝——中走丝凑合用也能做,但精密接插件类的模具,没有慢走丝直接pass,这是硬门槛。慢走丝属于电火花线切割的一种,靠电极丝和工件之间放电蚀除金属,精度能比快走丝高一个量级,具体原理可以看大英百科的电火花加工条目。我踩过的坑:一套端子模发给只有中走丝的厂,镶件配合间隙死活做不均匀,最后还是拉到别家电火花重做,来回多花了11天。冲压模厂则要看有没有大吨位磨床和平面度能到0.005mm以内的设备。精密模具加工的设备条件这篇有更细的设备参数讲解,可以配合着看。
第三件事最容易被忽略:热处理和外协占比。模具厂自己做淬火的不多,大部分外协。这不可怕,可怕的是你不知道。外协热处理每多一环,交期就多两到五天的变数,裂纹变形的风险也多一层。问一句"真空炉还是普通炉、哪家做的、回火几次",能答上来的厂,工艺管理基本在线。
顺带说一句,设备也不是越多越新越好。我见过一家老厂,机床平均服役八年往上,但保养记录一摞一摞摆着,加工出来的模胚精度照样稳。也见过崭新的机床摆在车间当门面,一问操作工入职仨月。设备看的是"匹配加状态",不是展厅效应。
案例怎么验证:光看样品没用,要能追溯到人和料
验证案例的核心动作是追问三个细节:这副模具做的是什么产品、当时谁负责设计和钳工、用的什么钢材。能当场说出钢种牌号、模穴数、试模次数的案例才是真的,只给一张样品照片的,一律当作没看见。
几乎每家模具制造厂的展厅都摆着一排"成功案例"。说实话,这里面的水分不小——样品可以从别处买,照片可以借。我的办法很简单:随便指一个样品,问"这个几穴的?哪个位置困气修过?"真做过的人对修模的痛苦记忆是刻在脑子里的,会跟你讲半小时当时怎么改排气;没做过的销售只会重复"这个是我们做的,质量很好"。
更狠一点的办法,是要求提供一两个可以联系的客户。不用多,一个就行。大部分厂会说涉及保密,正常。那就退一步:给我看当时的模具图纸水印、钢料进仓单、或者试模报告的照片。这些单据伪造的成本比买样品高多了。我去年陪一个做家电外壳的朋友验厂,对方号称做过某二线品牌的风扇叶模,结果连基本的动平衡修配记录都讲不出来,八成是挂靠别人的单子。后来换了家规模差不多但能拿出三份完整试模报告的厂,35天交模,T0到T2只试了三次。
还有个偏门但好用的技巧:看案例的产品类型跟你的产品像不像。做惯了家电壳体的厂,突然接你的精密齿轮模,哪怕诚意十足,学习成本也摆在那。模具这行经验壁垒很实,同类产品做过五副以上的厂,报价和交期都会靠谱一截。想系统了解一副模具从图纸到试模要经过哪些环节,可以读定制模具制作全流程,对照着厂里给你的排期看,虚水一眼就能看出来。
验厂现场看什么:六个地方藏不住真话
验厂的重点不是听介绍,是看四个角落:机床边上的在制品、钳工装配区的工作台面、检测室的仪器校准标签、废料堆里扔了什么。这四个地方的状态,比会议室里讲一小时的PPT都真实。
进门先看在制品。机床里正在加工的东西,直接暴露了这家厂真实的业务结构。清单上写着"专做精密模具",机床上却全是些粗糙的建筑模板件,那它的精密团队大概率是临时凑的。这个没法作假——你总不能为了应付验厂专门加工一套精密件摆着,成本太高。
然后看钳工台。模具品质三成分设计、七成分钳工,这是我一个干了二十年的老师傅的原话。钳工台上工具有没有归位、量具有没有盒装、装配中的模芯有没有用胶片隔离摆放,这些细节说明管理水平。我见过最夸张的一家,游标卡尺直接扔在油乎乎的台面上拿它撬东西,当场就走了。那次的教训值三万块定金,现在想想也不算贵。
检测室看两样:三坐标有没有、校准标签过没过期。有次变位齿轮的模具,厂里检测室就一把卡尺一个塞尺,孔位累积误差根本测不出来,全靠装配工手感。这种厂报价再低也要掂量。设备校准标签到期没送检的,说明质量体系是纸面的。检测设备怎么选型可以参考模具检测设备进口国产对比,反过来拿这个标准去衡量厂里的检测能力也成立。
最后瞄一眼废料堆和边角料区。堆着大量报废镶件的厂,要么工艺不稳,要么在硬啃超出能力的单子。看到过一家厂废料箱里全是崩角的SKD11冲头,销售还在旁边吹"我们冲压模寿命能做到百万模次",场面一度挺尴尬。
哦对,还有个软指标:跟一线工人随便聊两句。问他们现在手上做的是什么单、赶不赶。工人说的和销售讲的能对上,这家厂信息透明度就及格了。别觉得这招鸡贼,你付的钱里有大半是人工,人工的状态就是交付的状态。
交期和报价里的信号:太快的别信,太低的别捡
合理的注塑模交期跟模具大小和穴数强相关:中型两板模25到35天是主流水平,复杂的热流道多穴模45天起步。报15天交中型模的厂,要么打算全程外协拼速度,要么压根没排产能,两种都要小心。
报价这块更是重灾区。同样一副外壳模,报价能差出百分之四十。差价差在哪?钢料等级(P20和2738一吨差好几千)、模架是新是旧、有没有含试模费、含几次修模。我拿到报价单必做一件事:让厂把钢材牌号和来源写进去,写"国产优质P20"不算数,要写到"抚顺特钢P20,附质保书"这种程度。根据中国模具工业协会的行业统计,全国模具生产企业超过3万家,其中绝大部分是百人以下的小厂——这个结构意味着价格战永远存在,而价格战打到深处,省下来的钱都是从你的钢材和工时里抠的。行业整体情况可以看模具行业现状分析。
付款方式也是个照妖镜。主流是3331或者3-3-3-1(签约30%、设计确认30%、试模30%、验收10%)。愿意接受后付款比例高的厂,通常对交付有底气;坚持签合同就付50%以上的,要么现金流紧张,要么对自己能不能交货没把握。当然也不是绝对,但连着几个信号一起看,准确率相当高。
热处理这块再啰嗦一句。H13压铸模的钢料,淬火曲线差一点,寿命能从十几万模次掉到三四万模次。问厂里跟哪家热处理厂合作、做不做深层探伤,答得利索的,说明真被客户罚怕过——被罚过才有流程,这话难听但是实话。想进一步了解模具钢体系和牌号差异,一胜百(ASSAB)作为老牌模具钢厂商,官网assab.com的产品资料可以作为对照参考。
常见问题
不去现场能判断模具制造厂的水平吗?
能判断个六七成。让厂拍车间视频——注意要直播或者现拍的,别收剪辑好的宣传片。重点拍机床铭牌、在制品、检测室。再配合视频会议让设计负责人当场讲一个类似产品的案例。剩下三四成的风险,就只能靠合同条款和分期付款来兜底了。
验厂一般要花多长时间?
认真看一圈,两个小时足够了。我通常上午到,先自己转四十分钟不看介绍,再让厂里带着讲一个小时,最后坐下聊报价和排期。提醒一句,尽量挑工作日上午去,下午和周末车间状态不典型,有的厂周末就留几个值班的,看不出来真实产能。
小型模具厂和大厂到底选哪个?
我的倾向很明确:中小批量、结构不算极端的模具,选二十到六十人的中型厂,性价比和响应速度都是最好的。大厂流程正规但排期靠后,你的单子不够大根本排不进优先级。太小的作坊除非老板本身就是老师傅且你盯得紧,否则交期风险偏高。这是我自己吃过亏之后的偏好,不构成真理。
验厂时对方不让我拍照怎么办?
正常,很多厂怕产品泄密。不用坚持拍,改成现场多看多问就行,或者只拍设备铭牌这类不涉及产品的细节。真正要警惕的不是不让拍照,而是连车间都不让进、只能在会议室看PPT的厂——这种直接换下一家,没什么好谈的。
写到这我再多嘴一句个人偏好:这三步里我认为验厂的权重最大,设备清单和案例都可以预演,唯独车间里那股机油混着切削液的味道、钳工台上的摆放秩序,是临时装不出来的。条件允许的话,哪怕多花一趟差旅费也值得亲自去踩一脚。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。