胶木模具做的是什么产品?模具选用和报价一次讲透
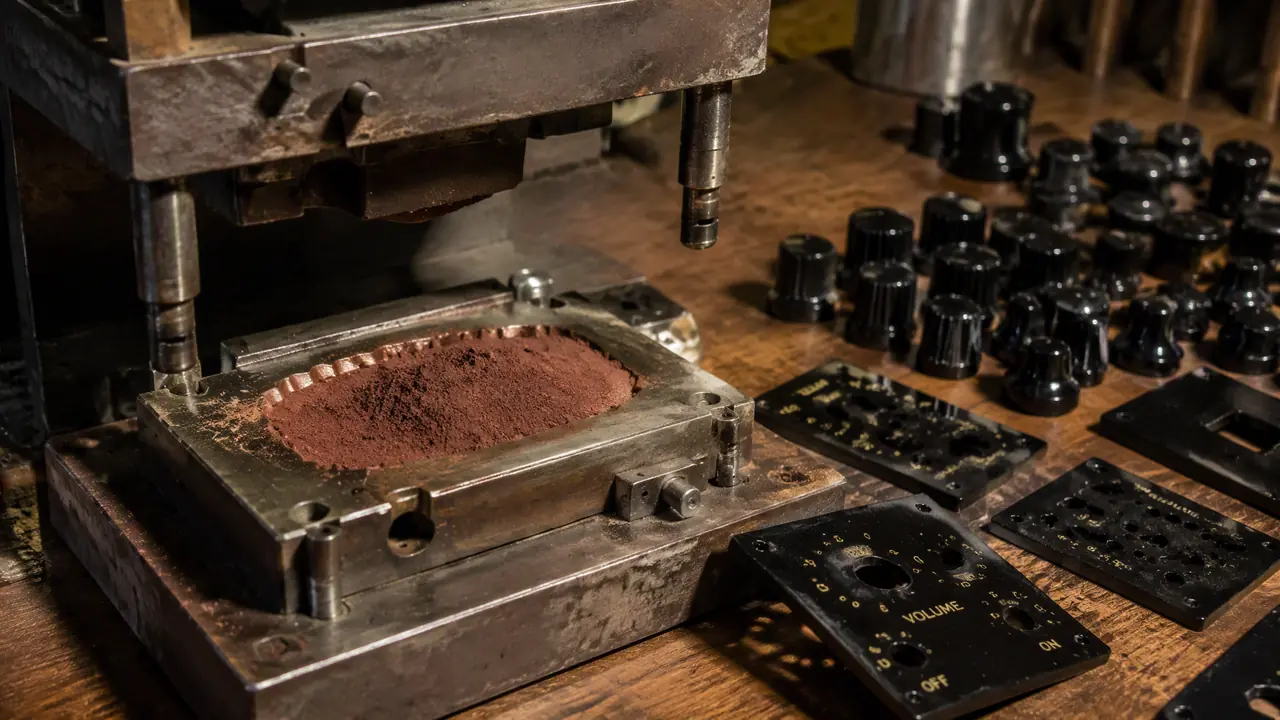
先说结论:胶木模具就是给热固性胶木粉用的压缩模,粉料装进型腔,加热加压固化定型,出模就是成品,不用等冷却。选它的标准只有三条,耐温、绝缘、刚性,占齐两条就用胶木,外观件和带卡扣的软性件别凑热闹。开模之前先看件厚,超过十毫米的厚件模压比注塑划算得多。
昨天下午一个客户问,做电饭锅的把手开套注塑模行不行。我说你拿个旧锅柄用打火机燎十秒试试,注塑的PP件三秒就软了,胶木柄燎到发白也不化,这就是差别。他第二天改口要做胶木模具,这一单才算谈对了。
先把话说直白:胶木模具属于压缩模,也叫压塑模,原理在热压模具那篇里写过一遍。塑料粉倒进敞开的型腔,合模,上压机,160到180度一烘一压,粉料先熔再交联固化,定型之后就是成品。热固性塑料这脾气跟面粉发糕一个理,蒸熟了再想把它揉回去,门都没有。
正因为不回软,它的节奏跟注塑是反着来的。注塑讲究冷,冷却越快出件越快;模压讲究热,保压固化到位才敢开模。两套逻辑别弄混,弄混了报价单都看不懂。给你们一张表。
| 对比项 | 胶木模压 | 注塑 |
|---|---|---|
| 塑料状态 | 固态粉料受热熔融 | 粒料熔体高压射入 |
| 出件时机 | 固化后热出,不用冷却 | 冷却定型后顶出 |
| 适合件型 | 厚壁、耐温、绝缘件 | 薄壁、外观、带卡扣件 |
| 型腔硬度 | HRC50以上,多要氮化 | P20预硬30度上下够用 |
哪些产品离不开胶木模具
锅柄、旋钮、开关面板、接线端子、分电器盖这类器件,九成是胶木模具压出来的,判断标准就两条:要耐温,要绝缘,占齐两条胶木就赢。
下面这些件,你在家里天天摸得到:电饭锅把手、电熨斗手柄、开关面板、旋钮、接线端子排、汽车分电器盖、老式茶壶的壶柄,连老麻将牌都是模压胶木的。它们有个共同点,全是耐用品,不图好看图耐用。外壳用注塑 ABS 花三十秒就出一件,把手用胶木压六十秒,客户照样选胶木,烧水的时候蒸汽扑上去,便宜的塑料柄两年就发脆开裂,把手一掉一壶开水,这账谁都会算。
我压过一条二十多年的经验:件越厚,越该用模压。三十毫米厚的锅柄座,注塑得冷却两分多钟,机时白烧;模压固化四十秒到六十秒照出件,厚件反而占便宜。
压机怎么配顺带讲一句。锅柄这类中件,投影面积乘上30到40兆帕的单位压力,150吨的框式压机就够用。带铜嵌件的接线端子座另算,插嵌件靠人工,一个人看一台机,日产能按八小时打七成开机率估。别拿理论节拍给自己画饼,这个亏我吃过,照理论产量接单,结果货压了半年才交齐。
加热功率也有讲究。四根八百瓦加热棒加起来三千二瓦,电是给足了,模温还得靠热电偶盯在正负5度以内。模温一飘,同一批出的件能差出两个色号,客户验货头一个就挑这个。
关于塑料家族的分法,压塑这个工艺在行业里的位置,想补课的自己翻工艺那篇去,这儿不展开。
开胶木模具,钢材怎么选报价怎么估
年产量五十万件以内用 P20 或 718H 预硬钢就够,大产量或高填料的料换 H13 淬硬后氮化,一模两腔的锅柄模行情六万到九万,报价让厂家把加热和模架单列。
上个月刚合了一个单:客户一年要一百二十万个锅柄,一模两腔,单件四十秒出头,两台机倒班刚好够量。钢我给他定的 H13,淬硬到 HRC50 再氮化,热处理那道工序的轻重我之前写过,胶木粉里的木粉填料常年磨型腔,P20 顶不过一年就起拉毛。产量五十万件以内的散单,我更偏向 P20 预硬,省下的两三万是真金白银。
这个坑我踩过:早年代进一套便宜模,厂家发 S136 却按国产价算,压了三个月型腔就拉花,从那以后我看型腔只信硬度计。新模进场先在型腔深处打一点,正面光洁的地方谁都会做。
报价拆给你看。一模两腔、四根加热棒每根八百瓦、标准模架、胶木粉按酚醛木粉料算,我这边的成交区间六万到九万,T1 试模要四十五天往上,热固性的试模比注塑多一轮,低温保压模逐档往上调,急不来的。分型面的研配要看紧,拿0.03毫米塞尺探,能插进去半圈,出件必然带一圈厚飞边。导柱导套也得问清要不要加硬,胶木粉落进导柱孔里研成浆,三天就能把导柱咬死。
翻车名单我背得出三条。头一条排气没铣,件面鼓一串气泡,胶木固化时要放气,试模先排两三模再正式压。第二条脱模斜度抠着标准做,热固件没有弹性,出模直接粘在型腔里,我一律放到一度半起步。第三条胶木粉受潮,整批起泡缺料,粉料拆包得进干燥柜,启封八小时内用完。
对了,收缩率这事也得留心,胶木粉一般0.6到0.8,比注塑件小,图纸照注塑的缩水放模,成品准超差。
回到开头那个要开注塑模的客户,把手模最后按 H13 氮化做的,试模三十一小时出的件拿去做了耐温测试。做模的人常钻一个牛角尖,觉得注塑是主流,剩下的全是过时玩意,真在车间待久了就知道,该用压塑的活儿,换注塑只会多花钱。
常见问题
胶木模具能装到注塑机上用吗?
不能直接用。热固性料靠模温固化,螺杆长时间挤料会提前凝胶,要用得改专用的 BMC 螺杆和料筒,普通注塑机顶多客串压几个样。
胶木模具一副能压多少模次?
拿氮化过的 H13 压锅柄这种件,二十万模次往上很正常。压到三十万模次左右型腔发毛,拆下来抛一次光,修一修接着用。
买现成的二手胶木模具划算吗?
尺寸对得上可以省大头。先问清之前压的什么料、用了多少模次,再用硬度计测一下型腔,图便宜压出满手飞边,抛光的工钱比省下的还多。
没有图纸,拿个实物样品能开吗?
能。三维扫描建个模,再由师傅把脱模斜度和收缩率修回来,比从零画图快一周往上。但样品要是已经磨圆了的旧件,照着扫出来就把磨损一起抄进去了,最好再找一个新的。