工艺模具到底是什么?七种成型工艺的原理与模具结构对照详解
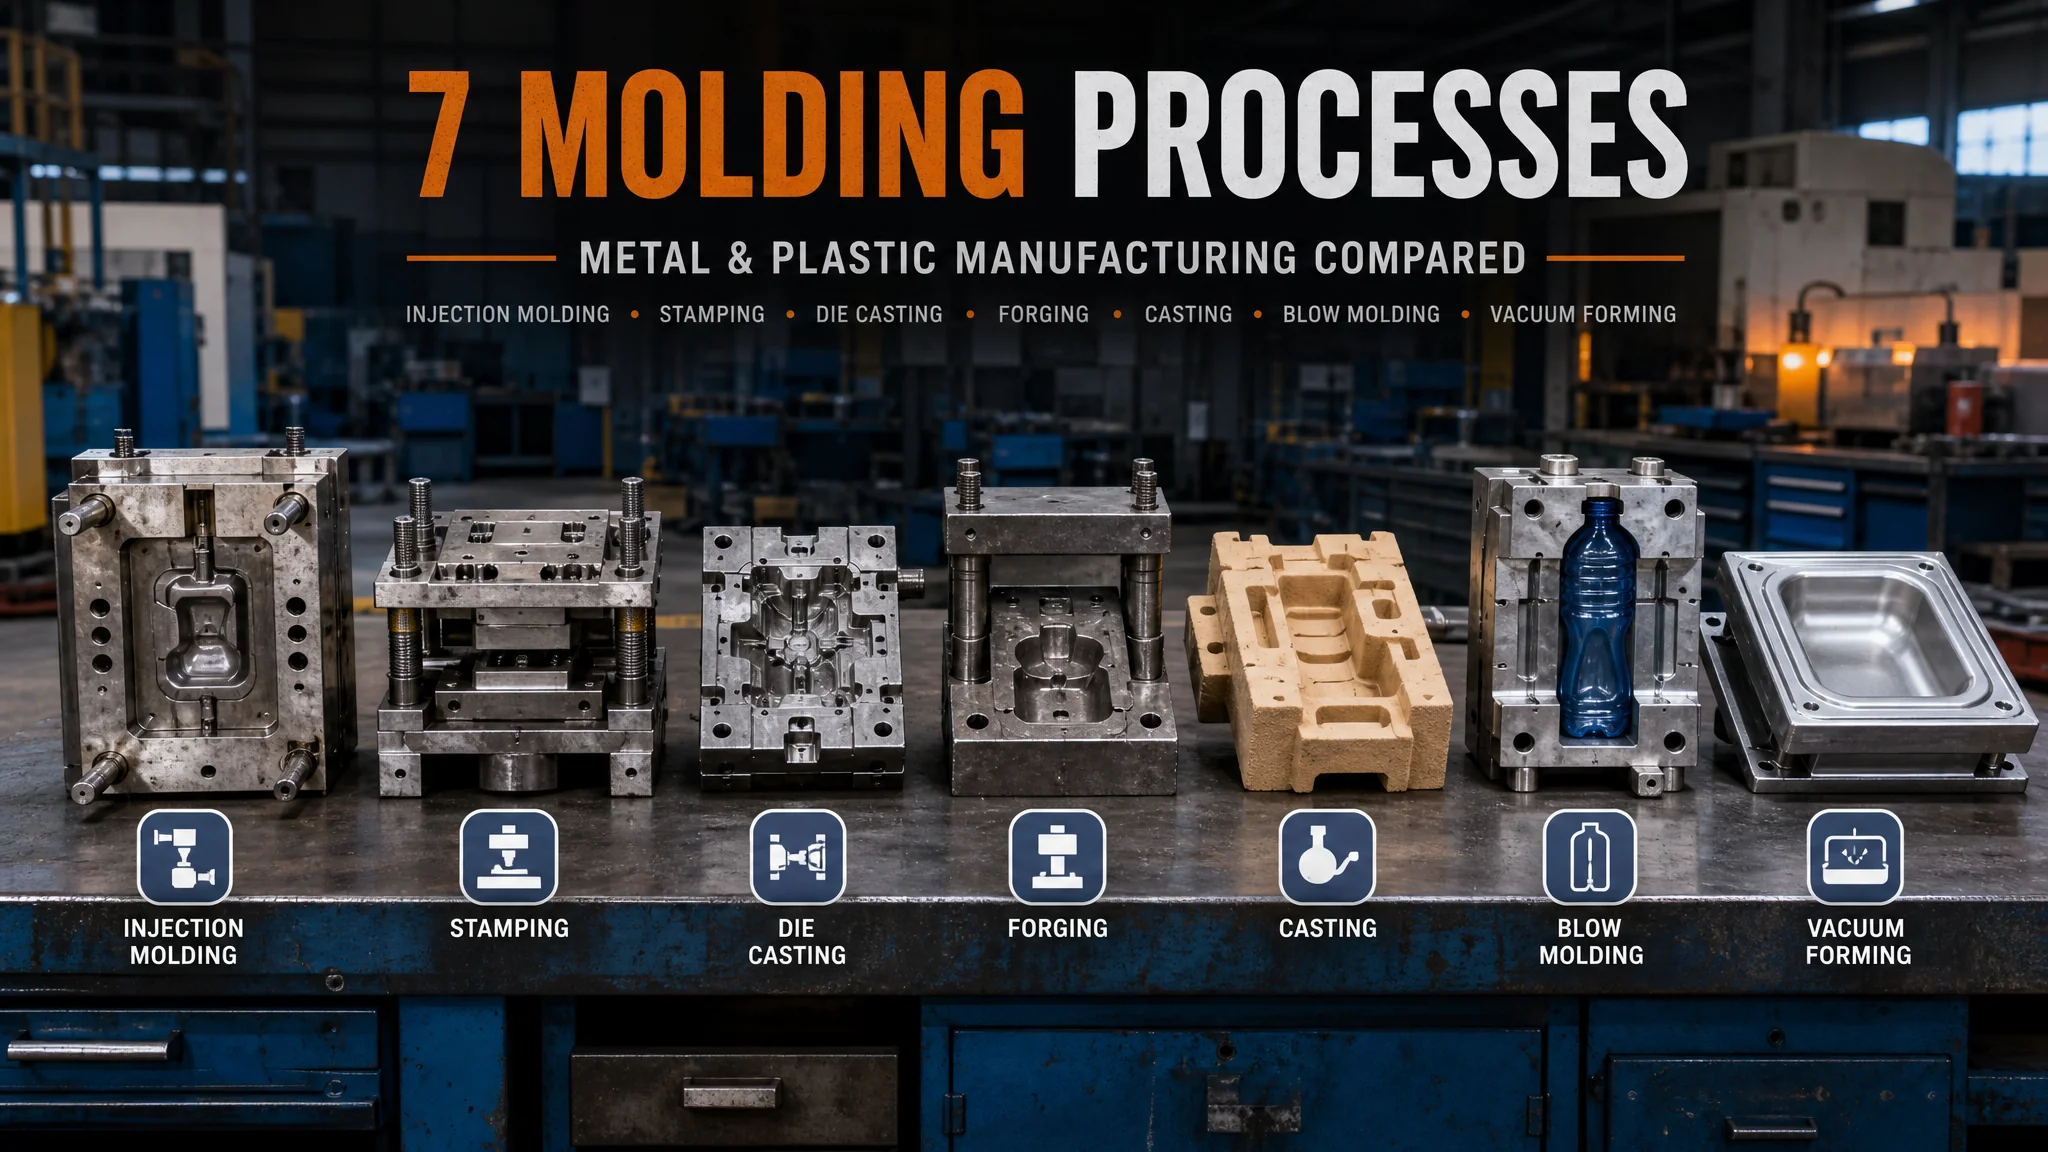
简单说:工艺模具就是按成型工艺划分的模具体系,注塑、冲压、压铸、锻造、铸造、吹塑、吸塑各是一类。每种工艺的原理决定了模具结构长什么样——注塑要有浇注系统,冲压要算间隙,压铸要抗热疲劳。把工艺和结构的对应关系搞懂,看图就能猜出模具大概的结构。
去年有个新来的设计员拿着一套模具图问我:这模怎么连个浇口都没有?我凑过去看了两眼——冲压模,当然没有浇口,人家靠的是凸凹模对压。他愣是把冲压图当注塑图看了半天。这事怪不得他,学校里教模具,结构归结构、工艺归工艺,两门课分开上,到了图纸上就对不上号。
所以我想写这篇工艺模具。网上讲模具分类的文章一抓一大把,但多数是"注塑模是什么、冲压模是什么"这么平铺过去,工艺和结构两张皮。我干了十几年,带过学徒也翻过车,最深的一个体会是:模具结构不是设计员拍脑袋想出来的,是工艺原理逼出来的。什么料、什么状态、靠什么力充型,这三个问题一定,模具的骨架就定了八成。
这篇文章我按成型工艺一条线讲下去,七种主流工艺逐个过:每种先说原理,再讲这个原理在模具结构上留下了什么"印记"。中间夹一张对照表,最后聊聊怎么按工艺选模具。都是车间里摸出来的东西,不整教材腔。
注塑:高压射料,模具先得管得住"进料的路"
注塑的原理是塑料颗粒熔成糊状,螺杆高压推进射进模腔,保压冷却后开模顶出。这个原理反映到结构上,就是注塑模比别的模具多出一整套"进料系统"——主流道、分流道、浇口,外加冷却水路和顶出机构。看一套模有没有浇注系统,是判断它是不是注塑模最快的标志。
先细说原理这一头。料筒温度视料而定,ABS大概220到240度,PC要顶到280到300度。熔体射进模腔的压力不低,普通件六七十兆帕,薄壁件能冲到一百二以上。充型时间以秒计,随后保压补缩——这一步最容易被新手忽略,保压不够,制品缩水凹陷;保压过了,脱模困难还憋内应力。我见过一个遥控器壳项目,缩痕问题折腾一周,最后发现是保压时间从3秒改成4.5秒就解决了。就这么点事。
再看结构怎么被原理"逼"出来。熔体走的是一条路:从注塑机喷嘴进主流道,经分流道分到各个型腔,最后通过浇口这个最窄的咽喉挤进去。浇口的设计直接决定制品质量——点浇口适合外壳类外观件,剪掉痕迹小;潜伏式浇口能自动剪断,自动化产线离不开它。然后是冷却:熔体进来是两百多度,开模时得降到六七十度以下,模具里密布水路,接口快拧接头一插就通水。做透明件的时候水路排布要是不均,冷却快慢不一,制品内应力能大到对着灯光看全是彩虹纹。
顶出这一环也归结构管。制品冷却后抱在型芯上,得靠顶针、司筒、推板把它捅下来。斜顶是给倒扣结构准备的,内滑块管外侧倒扣。这些机构怎么配合,我在模具基本组成与工作原理那篇里拆得更细,这里点到为止。注塑模的型腔钢料,外观模P20、718H起步,镜面要求高的上2083或S136,这块的价格梯度差得不小。
冲压:冷态对压,模具的核心变成"间隙"二字
冲压的原理是金属板料在冷态下被凸模凹模对压,完成冲裁、弯曲、拉伸等变形。因为板料是冷的、硬的,模具结构的核心问题从"怎么进料"变成了"间隙怎么放"——冲裁间隙约为料厚的5%到10%,间隙不对,毛刺、塌角、刃口崩裂全找上门。冲压模的骨架就是凸模、凹模、模架加卸料装置。
原理听着简单,学问全在细节里。冲裁那一下,板料先弹性变形,再塑性变形,最后断裂分离。间隙放得对,上下两条裂纹正好汇合,断面光亮带占大头;间隙大了,断面全是撕裂斜面,毛刺能刮手;间隙小了,二次剪切出现层状断面,刃口还崩得快。我带学徒就让他拿0.5mm、1mm、2mm三种板厚各冲一批,间隙分别按5%、8%、12%试一遍,摸完这一轮,比看十遍教材管用。
结构上,冲压模分单工序模、复合模、级进模三档。单工序模一套模干一道活,结构最简单。复合模在一个工位里同时干冲孔加落料,模架里藏了不止一层凸凹模,对精度要求高。级进模是效率之王:料带在送料机带动下一步一停,每个工位冲一下,模具越做越长,我见过22个工位的端子级进模,冲0.3mm的料,一分钟出几百个产品。这种模的结构特点是必须有导正销定位,累积偏差超过0.02mm,后面的工位全歪。
弯曲和拉伸又是两套逻辑。弯曲要对付回弹——板料压弯后松开会弹回来一个角度,模具得做回弹补偿,经验上软钢补偿2到5度。拉伸最怕起皱和拉裂,压边力要调得恰到好处,深拉伸还得中途退火。这些坑我在冷冲压模具实战笔记里记了一堆,此处不展开。冲压模的凹凸模料,Cr12MoV是常客,产量狠的工况直接上SKD11,淬火硬度做到HRC58到62才扛得住。
压铸:熔浆高压充型,模具先得活下来
压铸的原理是把铝、锌、镁合金熔成液态浆,高压高速射进模腔,几十毫秒内充型并在模腔里速凝。反映到结构上,压铸模首先是一套"耐热铠甲"——模腔钢基本被H13垄断,还要氮化处理抗热疲劳;其次它有自己的一套浇排系统,浇口之外必须认真设计排气槽,因为高压充型卷进去的气出不来就是气孔。
原理层面有个关键分叉:冷室和热室。铝合金熔点高,熔炉不能泡在机器里,得用勺子或给汤机把铝液舀进压射室再打进去,这是冷室。锌合金熔点低到三百八九十度,熔炉直接嵌在机器里,压射室泡在锌液里,循环之间不冷掉,这是热室,节拍快得多。你去看一个压铸车间,机器是冷室还是热室,基本就决定了它做的是铝件还是锌件。
结构上,压铸模跟注塑模长得像亲兄弟——都有动模定模、都有浇注系统、都有顶出机构,很多刚入行的人分不清。区别藏在耐热细节里:压铸模的模腔要反复接触620到680度的铝液(锌合金温度低些),每个循环都是一次淬火般的冷热冲击,几万模次后模腔表面就出现龟裂网络,行业里叫热疲劳。所以压铸模钢要用电渣重熔的H13,横向冲击韧性比普通炼法的强一截,模腔做好后还得氮化,硬度上去的同时抗龟裂能力也得跟。模腔里的冷却水道同样讲究,水道位置离型面太远,局部过热,那个区域先龟裂给你看。
排气是压铸模结构里最容易被轻视的一块。金属液的粘度比塑料熔体低得多,充型速度快一两个数量级,型腔里的气来不及跑就被卷进金属里,凝固后变成皮下气孔。所以压铸模的分型面上要开排气槽,深端的集渣包要给混着渣的冷金属留去处。对气密性要求高的零件,比如带油道的壳体,普通压铸根本不行,得上真空压铸——合模后先把型腔抽成负压再压射。这一步的原理和结构差异,我在压铸模具的原理和结构里写得比较全。
锻造:砸出来的致密,模具是消耗品
锻造的原理是把钢坯加热到一千一百度左右(不熔化),放在下模膛里,上模带几十吨的力砸下来,金属在封闭模膛里塑性流动充满型腔。这个暴力原理决定了锻模结构的特点:模膛深、圆角大、有飞边槽,且模具本身是消耗品——行业普遍几千到一万多件就得修一次模膛,结构上处处为"抗冲击加可修复"服务。
为什么要这么砸?因为锻造件的金属纤维流线沿着轮廓连续分布,强度比切削加工出来的高一大截。曲轴、连杆、起重吊钩这类保命的受力件,图纸上就规定必须锻造成形,这是工艺的不可替代之处。注塑压铸做不了钢件,冲压做不了三维体积成形,锻造正好补上这个位置。
锻模结构里有几个别的模具没有的东西。一是飞边槽:金属充满模膛后多余的料被挤到飞边槽里形成飞边,锻后再切掉——飞边槽不是浪费,它是"充满的保证",靠桥部的阻力逼着金属往模膛深处钻。二是拔模斜度和大圆角:热坯料抱模紧,结构上不给斜度,锻件卡在模膛里取不出来。三是预锻模膛:复杂件一次终锻打不满,前面要先预锻分配体积,一副锻模上常常见终锻加预锻两个膛并排。我拆过一副报废的连杆锻模,模膛深处圆角处一堆龟裂纹,5CrNiMo的料,八千多件就该修了,厂里硬撑到一万四,最后模膛塌角,锻件尺寸超差报废一批。这个教训我记到现在。
锻模选材和热处理是结构之外另一条命脉,5CrNiMo、H11、H13各有各的阵地,硬度一般控制在HRC42到48——比冲压模软一截,软是为了韧性,硬碰硬的工况里脆了直接崩块。这里面的细节,我在这篇锻造模具选材与失效的实操记录里全写了。
铸造:重力充型,模具反而最自由
铸造的原理是金属液靠自身重力(或低压气压)充进型腔,冷却凝固成形。因为充型力最温柔,模具结构反而最自由多样:砂型铸造里"模具"是反复用的模板加一次性的砂型,金属型铸造里模腔是铸铁或模具钢的可以重复用。铸造是所有成型工艺的老祖宗,也是最擅长做大件、怪件的工艺。
砂型这条线,严格说模具是"模样"(模板)——它压出砂型,砂型才直接接触金属液。木模、铝模各管一摊,一个件要一套模样,砂型浇一次崩一次,所以模具费摊到每个件上极薄,机床床身、配重块这种几吨的大件几乎全走这条路。金属型这条线,模腔反复用,重力铸造、低压铸造都算。低压铸造机我特别喜欢——炉子在下、模具在上,气压把铝液从炉底沿升液管"顶"上去,充型平稳得像倒茶,做出来的铸件组织致密,汽车轮毂这种安全件基本都走低压铸造。
结构上,铸造模(金属型)的腔体不需要顶针阵列这种精细玩意,但要有可靠的抽芯和排气,铝液比铝压铸的浆温柔,可该憋的气一样憋。壁厚控制也宽,铸造件的壁厚普遍在4mm往上,跟压铸件2到3mm的薄壁不是一个路数。这个家族的详细对比,我写过一篇砂型铸造和金属型铸造的模具对比,感兴趣接着看。
把压铸和重力铸造放一起,最能看出"工艺原理决定模具结构"这件事:同样是铝件,压铸模具是H13加氮化的高压铠甲,重力铸造模可以是普通模具钢甚至铸铁;压铸模有复杂的浇排系统,重力铸造模结构简单得多但节拍慢。模具价格的差距也是数量级的——一套像样的冷室压铸模几十万起步,同样零件的重力铸造模可能十分之一的钱就拿下。选哪个,看你年产量撑不撑得起。
吹塑和吸塑:一个吹大,一个吸贴
吹塑的原理是挤出一根中空塑料管坯,对开的模腔合拢夹住它,压缩空气从气针进来自里向外吹胀,贴住模腔冷却定型——专管中空件;吸塑的原理是把加热软化的塑料片蒙在模具上,抽真空让大气压把片材压贴在模面上——专管敞口薄壳件。一个靠内气压外顶,一个靠外大气压内压,模具结构都比注塑模简单得多,模腔排气是两者共同的生命线。
先说吹塑。矿泉水瓶、洗洁精瓶、5加仑水桶、汽车油箱,全是它的产品线。挤出吹塑模的结构就是两块对开的腔体加夹坯口,没有顶针,制品是吹好了开模拿出来的。夹坯口的刃口设计讲究,切多了漏气,切少了飞边难修。PET瓶实际走的是注拉吹两步法:先用注塑模做出瓶坯,再加热吹胀拉伸,透明度和强度上一个台阶,这套流程的细节在PET瓶坯模具从设计到量产里。吹塑模的排气槽开在分型面和腔体死角,夹气是吹塑件报废的头号原因,这点跟压铸的气孔有几分神似,只是温度压力温柔得多。
吸塑这边更简单。模具可以铝的、可以环氧树脂的,甚至石膏都能凑合打样,因为它受的力就是不到一个大气压。但简单不等于没讲究:片材加热到高弹态,吸贴瞬间的拉伸比要控制,拉伸过头薄区先破;腔体里每个死角都要拉排气孔,孔径小到0.5mm以下,不然制品表面一个个鼓包。包装盒、一次性餐盒、冰箱内胆、汽车顶棚,都是吸塑的活。模具便宜、周期快,一周内交模的吸塑厂一抓一把,这也是它跟注塑竞争的底气——同样的敞口薄壳件,注塑模五六万,吸塑模几千块,量小的单子吸塑完胜。吸塑模具的完整拆解我放在吸塑模具与真空成型应用那篇里。
把吹塑和吸塑放一起记:吹塑做封闭中空件(瓶子桶),吸塑做敞口壳体(餐盒托盘)。一个从里往外吹,一个从外往里压。这两个家族的模具结构都简单,值钱的地方全在腔体造型和排气的细节处理上。
七种工艺一张表:原理怎么决定结构
把前面六节收拢成一张表,横着看每种工艺的原理要点和它在模具结构上留下的对应印记。这张表我贴在办公室墙上,新人看图拿不准是哪类模具,先对照这张表找结构特征,比瞎猜快。
| 工艺 | 原料状态 | 充型动力 | 原理要点 | 结构上对应的印记 | 典型模具钢 |
|---|---|---|---|---|---|
| 注塑 | 塑料熔体 | 螺杆高压注射 | 保压补缩防缩痕 | 浇注系统+冷却水路+顶出机构 | P20/718H/2083 |
| 冲压 | 冷态金属板料 | 冲床机械压力 | 间隙决定断面质量 | 凸凹模+间隙+卸料板+导正销 | Cr12MoV/SKD11 |
| 压铸 | 铝锌镁熔浆 | 高压高速压射 | 毫秒级充型速凝 | 氮化模腔+排气槽+集渣包 | H13(ESR) |
| 锻造 | 热态金属坯 | 锻锤冲击 | 模膛内塑性流满 | 飞边槽+预锻膛+大圆角拔模斜度 | 5CrNiMo/H13 |
| 铸造 | 金属液 | 重力或低压 | 平稳充型缓凝 | 模板+砂型/金属型腔+抽芯 | 铸铁/模具钢 |
| 吹塑 | 塑料管坯 | 压缩空气内吹 | 型坯吹胀贴腔 | 对开腔体+夹坯刃口+气针 | 铝/40Cr/S136 |
| 吸塑 | 热软化片材 | 真空外压吸附 | 片材拉伸贴模 | 凸/凹模面+微孔排气 | 铝/树脂/石膏 |
这张表竖着读也行:模具钢从冲压模的HRC60到吸塑模的树脂石膏,硬度跨了整整一个数量级,背后就是工艺的暴力程度在排队。材料这块想往深里挖的,常用模具钢的选用逻辑那篇写得更细。
表外再补两个没法入表的维度:精度和节拍。注塑件按GB/T 14486标准普通件能到MT3级,压铸件IT12到IT14,砂型铸造最糙;节拍上吸塑慢、级进冲压快到每分钟几百件。数字大致是行业普遍水平,具体件具体议,别当硬指标套。
按工艺选模具,我的三条土办法
第一看材料定工艺,塑料走注塑吹塑吸塑,钢铁走冲压锻造铸造,铝看形状复杂度在压铸和铸造之间挑;第二看年产量定档次,量小用软模低成本工艺,量大才撑得起硬模;第三看结构特征做取舍,中空件别用注塑硬做,薄壁复杂铝件别指望砂型。三条走完,工艺基本锁定。
第一条是硬门槛,材料错了全盘错。我见过拿注塑模的思路去做深冲钢件的,也见过有人问能不能用砂型做个塑料件——材料工艺矩阵就没这种组合。第二条是经济账,账算不平,技术再好也是白忙。去年一个做定制五金件的客户,年量八千,非要开级进模,报价二十八万,我劝他先用手动送料的两套单工序模顶着,五万块解决,量翻番再上自动化。半年后他给我打电话道谢。
第三条最见经验。结构特征里最值钱的是"中空"两个字:客户拿来一个双层的容器,只要口部小、内腔空,注塑就要做滑块抽芯拼出来,成本上天,吹塑一个对开模搞定。同理,敞口的浅壳制品,吸塑的模具成本只有注塑的零头。反过来,尺寸精度要求0.05mm以内的外观塑料件,吹塑吸塑直接出局,只有注塑压得住。所以拿到产品图先别急着问报价,把材料、产量、结构特征三样摆桌上,工艺路线自己会浮出来。
顺带一个行业背景数据:根据中国模具工业协会统计,2024年我国模具行业营收超过3400亿元(数据见中国模具工业协会官网),其中塑料模具和冲压模具两支合计占了总产值的一半以上——这也解释了为什么招工市场里注塑和冲压的岗位远多于锻造铸造。
常见问题
工艺模具和模具工艺是一回事吗?
不是一回事,俩词长得像,指向不同。工艺模具指按成型工艺划分的模具类别,注塑模、冲压模这些都是;模具工艺指制造模具本身的方法,CNC加工、电火花、线切割、热处理这些。一句话分:前者是"按工艺分的模具",后者是"做模具的工艺"。日常聊天混着说没人较真,写技术文件得分清。
看一套实物模具,怎么最快判断它属于哪种工艺?
看三个地方。有没有浇口残留或浇注系统,有就是注塑或压铸;型腔是不是镜面抛光,镜面基本是注塑外观模;模腔钢是不是氮化的深色表面,是的话八成是压铸模。冲压模最好认,没有腔体只有刃口。吹塑吸塑的模是敞开的浅腔,一看就明白。这三招是我验旧模估价时天天用的。
同一种产品,为什么换个工艺报价差十倍?
因为模具成本和工艺的复杂度绑死了。同样一个塑料盖子,注塑模要浇注系统、顶出、冷却全套机构,五六万很正常;吸塑模一个铝腔体打孔,几千块交货。报价差的是结构复杂度,不是厂家黑心。选之前先问自己年产量,量小别硬上硬模,摊销成本能吃掉全部利润。
七种工艺里哪一种的模具最贵?
没有绝对答案,但论单位复杂度,大型压铸模和精密级进模是头部。一套多滑块压铸模过百万不稀奇,22工位以上的高速级进模同样几十万起步。便宜的极端是吸塑石膏模,几百块。贵的共性是结构复杂加材料讲究,便宜的共性是受力小、结构敞。工艺原理决定结构复杂度,结构复杂度决定价格,这条链是通的。
写到这说点个人偏好:七种工艺我都摸过,最喜欢的还是低压铸造和吸塑——一个充型温柔成品致密,一个便宜快速不折腾。最怵的是锻造模,不是它难,是心疼模具,几千件一修,看报表像看流水账。这种偏好做不得技术依据,仅供你参考。
想再核对一遍各工艺的标准术语,可以翻翻维基百科的模塑工艺条目,中英文对照着看,接外贸单子时不至于被术语卡住。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。