铸造模具图片怎么看门道?砂型金属型压铸失蜡一张图分清
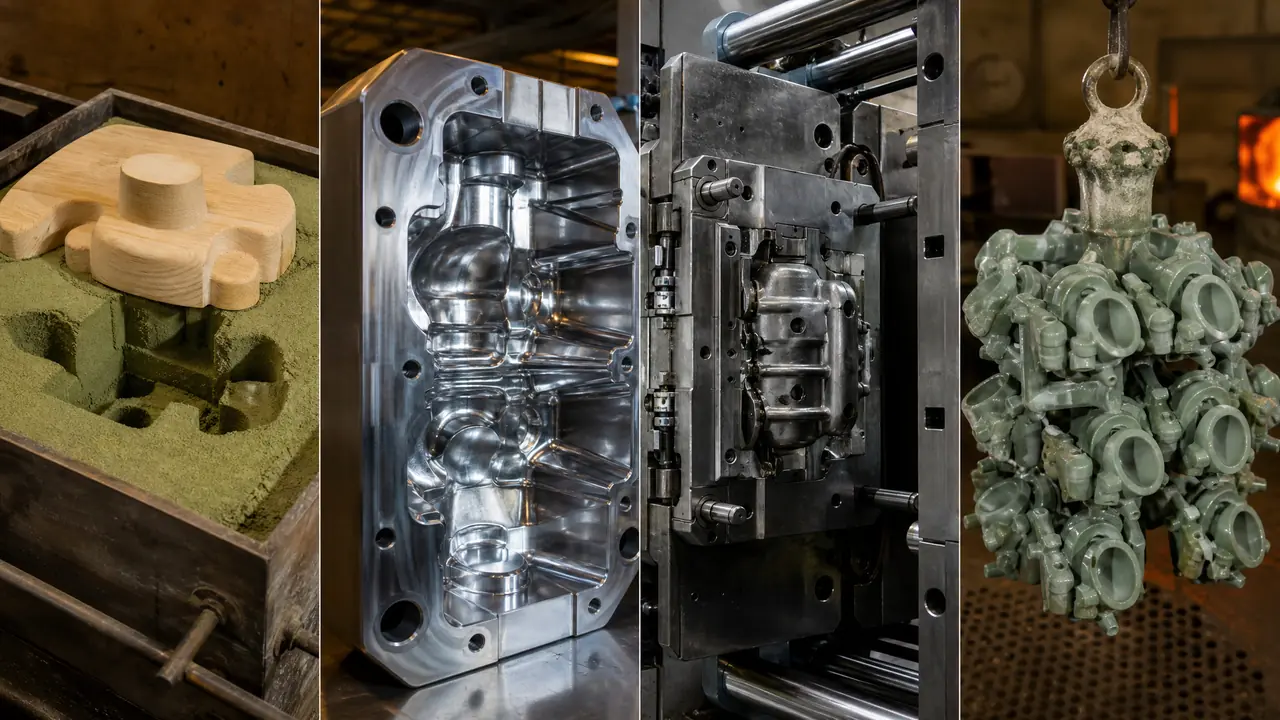
把话放这儿:看铸造模具图片,先认三个信号——型砂还是钢模、浇口开在哪、有没有冒口。砂型配木模加砂箱,金属型腔面发亮,压铸模带机铰,失蜡模是整组蜡树挂架。分清工艺再谈价,外行话一出口,报价就能往上浮两成。
上礼拜有个做五金的老板把一张铸造模具图片甩过来,问我这副模能不能压铝壳。我扫一眼就回了:这是砂型车间的木模工装,带砂箱和起模吊耳,压根不是压铸模。他想省一副模钱,差点把工艺都搞拧了。图片不会说话,可细节全在画面里。
我在铸造厂木模组待过些年头,后来出来跑销售,一年看的模具图比看的铸件还多。说实话,九成新手把四类铸造模具当成一个东西,看图只看“像不像口锅”。这篇就讲一件事:拿到一张铸造模具图片,怎么从模具本体和浇冒口位置上把工艺认出来,再去跟铸造厂对上话。
四类铸造模具在图上怎么区分
认四个特征:砂型是木模加砂箱,金属型腔面发亮,压铸模带机铰和顶针板,失蜡模是整组蜡树挂架,认出工艺,报价口径就对。后面逐个拆。
| 工艺 | 图上最显眼的特征 | 常见铸件 | 模具造价(经验区间) |
|---|---|---|---|
| 砂型 | 木模加上下砂箱,画面里还有浇口棒 | 机床床身、阀体、皮带轮 | 几千到几万 |
| 金属型 | 整块钢模,腔面发亮,带浇注台 | 铝活塞、铜套、铝壳 | 3万到8万 |
| 压铸 | 模架、导柱、机铰、大顶针板一样不缺 | 电机壳、支架、散热器 | 8万到30万 |
| 失蜡 | 蜡模焊成树,挂架成排,旁边是焙烧炉 | 叶片、精铸五金、锁件 | 压型2万到10万 |
砂型铸造的图片最容易被新手看低。画面里就是个木头模子搁在砂箱边上,看着“不像模具”。恰恰相反,这是最吃功夫的一类:木模要放收缩率,灰铁按百分之一放,铸钢按百分之二放,起模斜度给到零点五到两度。壁厚差一点,铁水一收缩,整批件都变形。我师父当年拿红铅笔在木模上贴补片,补的全是这些数。
金属型就两码事了。图里整块钢模,腔面铣得发亮,分型线和排气槽看得清清楚楚,旁边往往还有个浇注台。做铝合金件最常见,一副三万到八万,能用几万次。对了,说到铝件,砂铸、金属型、低压、重力四条路线怎么挑,我在铝铸造模具怎么选工艺那篇里做过对比,浇口在图上的摆法差别很大,可以翻来看看。
压铸模图片最好认。模架、四根导柱、机铰压板、厚厚一块顶针板,图边上八成还停着一台压铸机。一副模八万起步,做到三十万不稀奇,型腔基本是H13热作钢。失蜡铸造的图最有意思:一群蜡模焊在直浇道上,远看像一串葡萄,那叫蜡树。型壳要挂浆撒砂七八层,焙烧到八九百度才浇钢水。
覆膜砂壳型是个例外。图片乍看跟金属型差不多,一块块加热硬化过的砂块拼在一起,边角利落、颜色偏棕。别认错,它本质还是砂,只是砂粒外头裹了层树脂。至于壳型和真金属型在图上还有哪些差别,覆膜砂铸造模具怎么做那篇讲得更细。
浇冒口位置才是识图的命门
浇口管进料,冒口管补缩。浇口从分型面切入的多是砂型金属型,中心进料的常见压铸,冒口画得又粗又高的多是砂型钢件。位置错一处,整批报废。
一张铸造模具图片,工艺类型认个大概就够了,真要看出门道,得盯浇冒口。浇口管进料,冒口管补缩,位置错一个,整批铸件跟着遭殃。这不是吓唬人,铸钢件十件废品里有六七件栽在缩松缩孔上,根子多半是冒口没补到位。
砂型和金属型的图,浇口多从分型面切进去,直浇道、横浇道、内浇口三级串下来。冒口鼓在铸件最厚的热节上方,图上画得又粗又高,像个大蘑菇。皮带轮是典型:轮毂最厚,冒口就绕在顶上一圈。你要看到冒口画在薄边上,基本可以断定这张图没过老师傅的手。
压铸模没有冒口这个说法,压机几百吨的压力把缩松问题摁住了。图上要看的是中心浇口套、分流锥,还有边角的溢流槽和排气槽。气排不干净,件里全是气孔,气密测试一上就漏。失蜡铸造更省事,蜡树的树干就是直浇道,树杈就是内浇口,浇注、制壳全靠它当抓手。
说件我自己的事。前年一个做阀体的客户,图纸上冒口画在法兰侧面,我劝他挪到顶部热节,再加一圈补贴。他不乐意,改图要花钱。试浇两炉,加工到精尺寸,缩松全露出来,废品率最高干到一成五。按我说的改完,废品率压回百分之三以内,省下的加工费早把改模钱赚回来了。看图时多看一眼冒口,值一套模钱。
拿着图片去铸造厂询价不吃亏
先报工艺、材质、年量三件事,让厂里按图讲浇冒口方案,模具费分清木模、金属型、压铸三个口径,报价能差十倍,别混着比。图片是敲门砖,不是图纸。
发图之前,自己先把三件事想清楚:什么工艺、什么材质、一年多少件。这三句一出口,对面报价的口径立刻不一样。同一个阀体,砂型做模几千块,金属型三万起步。你不说清楚,人家要么按贵的给你备,要么按便宜的先把你哄下单。
去年有个江苏客户拿图来,图上明明白白是金属型结构,他非要走砂型,理由是便宜。那是个铝壳,壁厚四毫米,砂型浇出来组织疏松,气密测试根本过不了。我劝他按图走金属型,一副三万六,交期五十天。他咬牙做了,现在批批探伤合格。答案早就在图上,他自己没看懂。
询价时让厂里按图讲浇冒口方案,你只管听。讲得出热节在哪、补贴加多少的,是真干过的;张口就是“都能做、没问题”的,多留个心眼。想系统学看图,从结构图到实物图每一步先看什么,模具图片大全的识图指南那篇配着本篇用,正好一详一略。
回到开头那位五金老板。木模那副照做,出了砂型件;铝壳另开一副金属型。两副模合计两万八,两个月交齐,现在月月返单。他后来跟我说,以前看铸造模具图片就跟看热闹一样,现在至少能指着图问一句“你这冒口怎么补的”。看图的本事,就是这么一张一张攒出来的。
常见问题
网上找的铸造模具图片能直接给厂家照着做吗?
不行。图片只能当沟通参照,厂家得按你零件的三维图或二维图纸重新设计浇冒口、加工余量和收缩率。直接照图开做,尺寸链全对不上,白花一轮试制费。
砂型铸造模具为什么多用木头做?
砂型每浇一炉都要重新造型,木模轻、好修、改尺寸便宜,一副几百到几千。批量大上了树脂覆膜砂或金属模板才谈寿命,模板能用到上万次。
压铸模具图片上怎么看得出机台吨位?
看模脚间距和导柱粗细,粗略对应压铸机的哥林柱尺寸。常用的280吨到800吨机台,容模空间差着几百毫米。图边上有整机入镜更好认,数哥林柱就行。
失蜡铸造图片里那根杆是什么?
是直浇道,也叫蜡树的树干。蜡模一个个焊上去组成蜡树,制壳挂浆撒砂靠它当抓手,浇注时钢水也从它进去。树做大一圈,单炉省工,但件会重。
同一张图拿去两家铸造厂,报价差一倍正常吗?
多半是工艺口径没对齐。一家按木模砂型报,一家按金属型报,模具费差着十倍。让对方在报价单上写清工艺类型、模具材质和寿命次数,再比才比得动。