首饰石膏模具怎么用?铸粉与真空
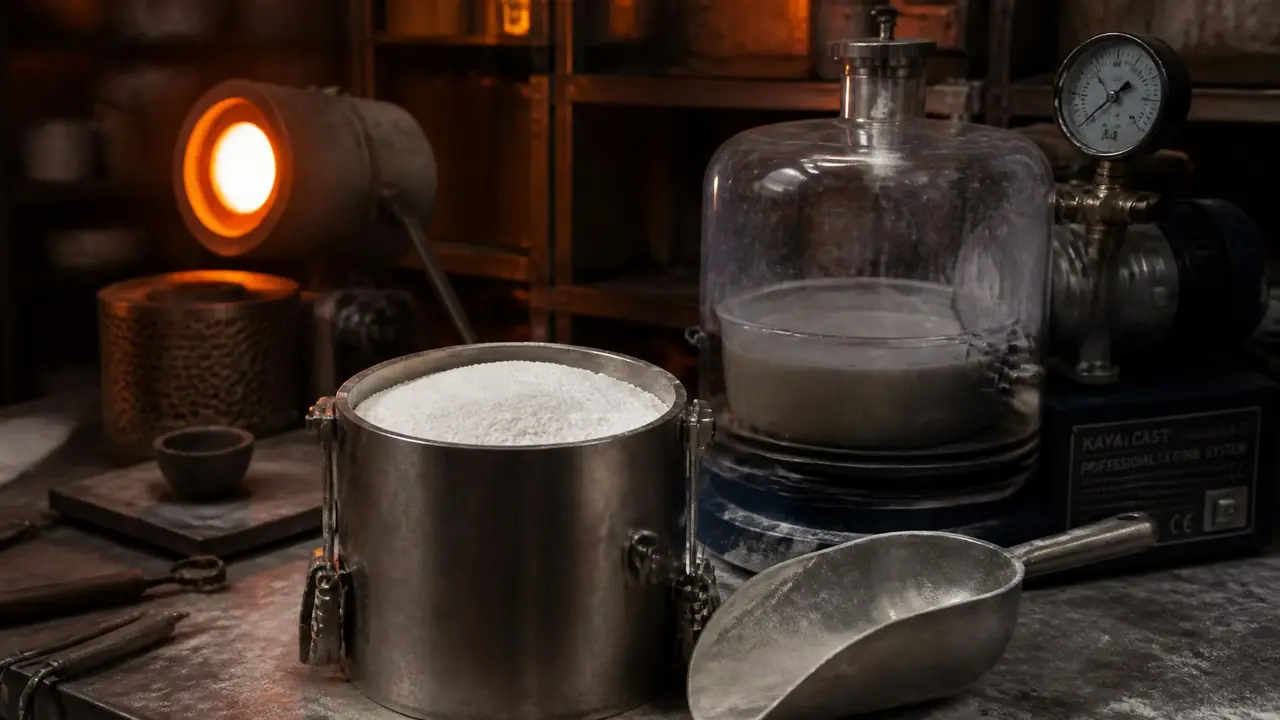
别绕了:首饰石膏模具能不能出好件,七成看铸粉,三成看真空。水粉比称准、抽气抽够、焙烧走足,银件表面就干净,差一步就起泡带渣。建议你先把第一炉的浆料参数固定下来,再谈设备升级。
上个月帮朋友的银饰工作室调首饰石膏模具,连废两炉,铸件表面全是麻点,卷边的地方还挂着残渣。他一口咬定是铸粉过期,我看了一圈,问题不在粉,在他灌浆前压根没抽真空,浆料里的气泡全贴在了蜡模表面。首饰石膏模具这套东西说难不难,可工序之间咬得很紧,一步松了整炉报废。
先把基本盘交代清楚。首饰铸造走的是失蜡法:蜡模种上蜡树,套进铸筒,灌石膏浆,硬化后进炉把蜡烧净,型腔里再浇银水或金水。铸筒里那坨灰白色的东西就是铸粉,主体是半水石膏加石英粉,再掺一点硼酸之类的添加剂调凝结时间。这套逻辑跟砂型铸造完全是两个路子,砂型粗放,首饰铸粉玩的是表面光洁度,误差压到零点几毫米。想对比着看,我写过一篇铸造模具的砂型和金属型对比,道理相通,精度要求差着量级。
铸粉不是普通石膏,水粉比要称不能估
首饰用铸粉是石膏加石英的复配粉,水粉比按100克粉配38到42毫升水,称重不能凭手感。银件走38到40,件大壁厚可以放到42。水多了凝固慢、强度低,浇的时候容易冲垮型腔棱角;水少了浆太稠,细花纹灌不到位,蜡模上零点几毫米的缝直接糊死。
我朋友翻车那两次,一次水放到48,铸出来的小蛮腰吊坠棱角全是圆的,型腔被冲烂了;第二次他嫌称重麻烦凭手感加水,浆稠得倒不动,蜡树的枝杈根都没包住。铸粉跟抹墙的石膏粉不是一回事,别拿建材粉凑合,凝固时间和线膨胀率都对不上。石膏模的底子怎么打的,我在石膏模具那篇里写得很细,铸粉可以理解成它的首饰专用版本。
搅拌也有讲究。先水后粉,让粉自然沉下去十几秒再搅,干粉一漂浮在水面就结块。手搅两分钟换真空搅拌机抽30到60秒,没有真空机就手搅久一点、慢一点,让大气泡自己浮上来破掉。浆调好到灌进铸筒别超过五分钟,铸粉初凝时间一般在八到十二分钟之间,拖到后面浆开始发黏,流动性就没了。
种蜡树和灌浆:真空抽两次,一次都省不得
蜡模离铸筒壁至少留10毫米、离杯口留20毫米,灌浆前浆料和整筒各抽真空30秒,气泡才除得净。贴壁太近型腔会偏薄,浇的时候容易穿;不抽气的浆里裹着泡,铸件表面一圈麻点,抛光都救不回来。
种蜡树是个细心活。蜡模用蜡液焊在主蜡棒上,角度往下斜45度左右,银水是顺着蜡棒往下走的,太平了容易憋气。一棵筒别贪多,我一般挂20到30件小吊坠,挂太密了中间的件温度高、收缩不一致,出来尺寸忽大忽小。
灌浆顺着铸筒内壁慢慢倒,让浆自己流下去包住蜡树,倒得太猛会把蜡模冲歪。灌完立刻整筒抽真空30到60秒,你会看到气泡噗噗往上冒,冒完液面就平了。静置硬化20到30分钟,挪动的时候轻一点,铸粉硬化初期很脆,磕一下筒口型腔就裂。硬化完最好再放两个小时以上进炉,赶时间至少一小时,没干透的筒一升温直接炸裂。
焙烧曲线怎么走:脱蜡、升温、浇铸段各管一段
焙烧分三段:低温段慢速升温把蜡烧净,中段到700℃左右让型腔定形,浇铸前降到500到550℃保温。银水的浇铸温度在950到1000℃之间,模温太高铸件发毛,太低浇不到位,两头都不讨好。
我用的曲线是从150℃起,每小时升100到150℃,200℃和400℃各保温一小时,让蜡有充足时间气化跑掉,再升到720到730℃保温两到三个小时。整个流程十三个小时上下,头天晚上进炉,第二天上午正好浇。升温太急是新手最常踩的坑,蜡没跑完就高温烧结,残蜡碳化粘在型腔上,铸出来一片黑渣。
浇铸段降温也有讲究。730℃直接浇,银水一进去激冷剧烈,表面发乌;降到500到550℃再保温半小时,铸件表面细腻得多。浇完等三到五分钟,把铸筒扔进水里炸洗,铸粉遇水崩散,蜡树带着铸件整个脱出来。剩下的碎粉用高压水枪冲净,死角泡稀硫酸,银件泡十来分钟黑膜就掉,超声波再过一遍收尾。
石膏铸粉和磷酸盐铸粉,差在哪
银饰用石膏铸粉就够,金饰和铂金得上磷酸盐铸粉,两者耐温差着一百多度,价格差三四倍。石膏铸粉便宜、易清渣、表面光,但扛不住1300℃以上的金水;磷酸盐贵不少、脱粉费劲,胜在高温下型腔不垮。按你浇什么金属选,别反着来。
| 对比项 | 石膏铸粉 | 磷酸盐铸粉 |
|---|---|---|
| 常用金属 | 银、铜合金、低K金 | 高K金、铂金、钯金 |
| 水粉比 | 100:38到42 | 100:35到40,常配专用液 |
| 模温 | 500到550℃ | 700到900℃ |
| 价格 | 20公斤一袋大概80到150元 | 同规格大概300到500元 |
| 清渣难度 | 水炸即散,好清 | 偏硬,高压水加酸泡 |
我工作室里两种都备着,银饰单占九成产量,石膏铸粉消耗最快。磷酸盐那袋开封快半年还没用完,这种粉吸湿比石膏粉敏感,开封后记得封口存放,结了块就只能扔。石膏翻模这套手法放到陶瓷模具上怎么落地,我单独写过一篇,原理同源,湿度控制那一节可以照着抄。
话说回来,朋友那两炉废件,我让他把水粉比改成100比40,灌浆前后各抽一次真空,第三炉出来表面干净得能直接抛光。首饰石膏模具这东西,设备可以简陋,参数不能糊弄,电子秤、计时器、真空泵这三样先备齐,比换什么高级铸粉都管用。第一炉别贪多,挂五件小件试水,走通了再上量。
常见问题
首饰石膏模具能重复用几次?
一次性的。浇完炸洗之后型腔已经跟着铸件一起散掉了,一个铸筒对应一棵蜡树、浇一次。能重复用的只有铸筒本身和里面的衬圈。
没有真空机,手工灌浆能凑合吗?
小件勉强可以,手搅时间拉长、慢倒慢灌,气泡会少一些,但细花纹件基本躲不开麻点。真想做银饰,一台二手真空泵几百块,这钱省不得。
铸粉开封后能放多久?
密封避潮放三个月左右没问题,受潮的粉凝固时间会乱,强度也掉。判断办法:结块捏不散、加水后凝固特别快,就直接扔,别心疼这一袋钱。
铸件表面有珠粒状小鼓包是怎么回事?
多半是型腔里残留了水汽,焙烧没走透就浇铸。把低温段保温时间加长半小时,浇之前确认筒身整体烧透,一般就解决了。