玻璃钢模具制作流程详解:母模到脱模修整的积层实战参数
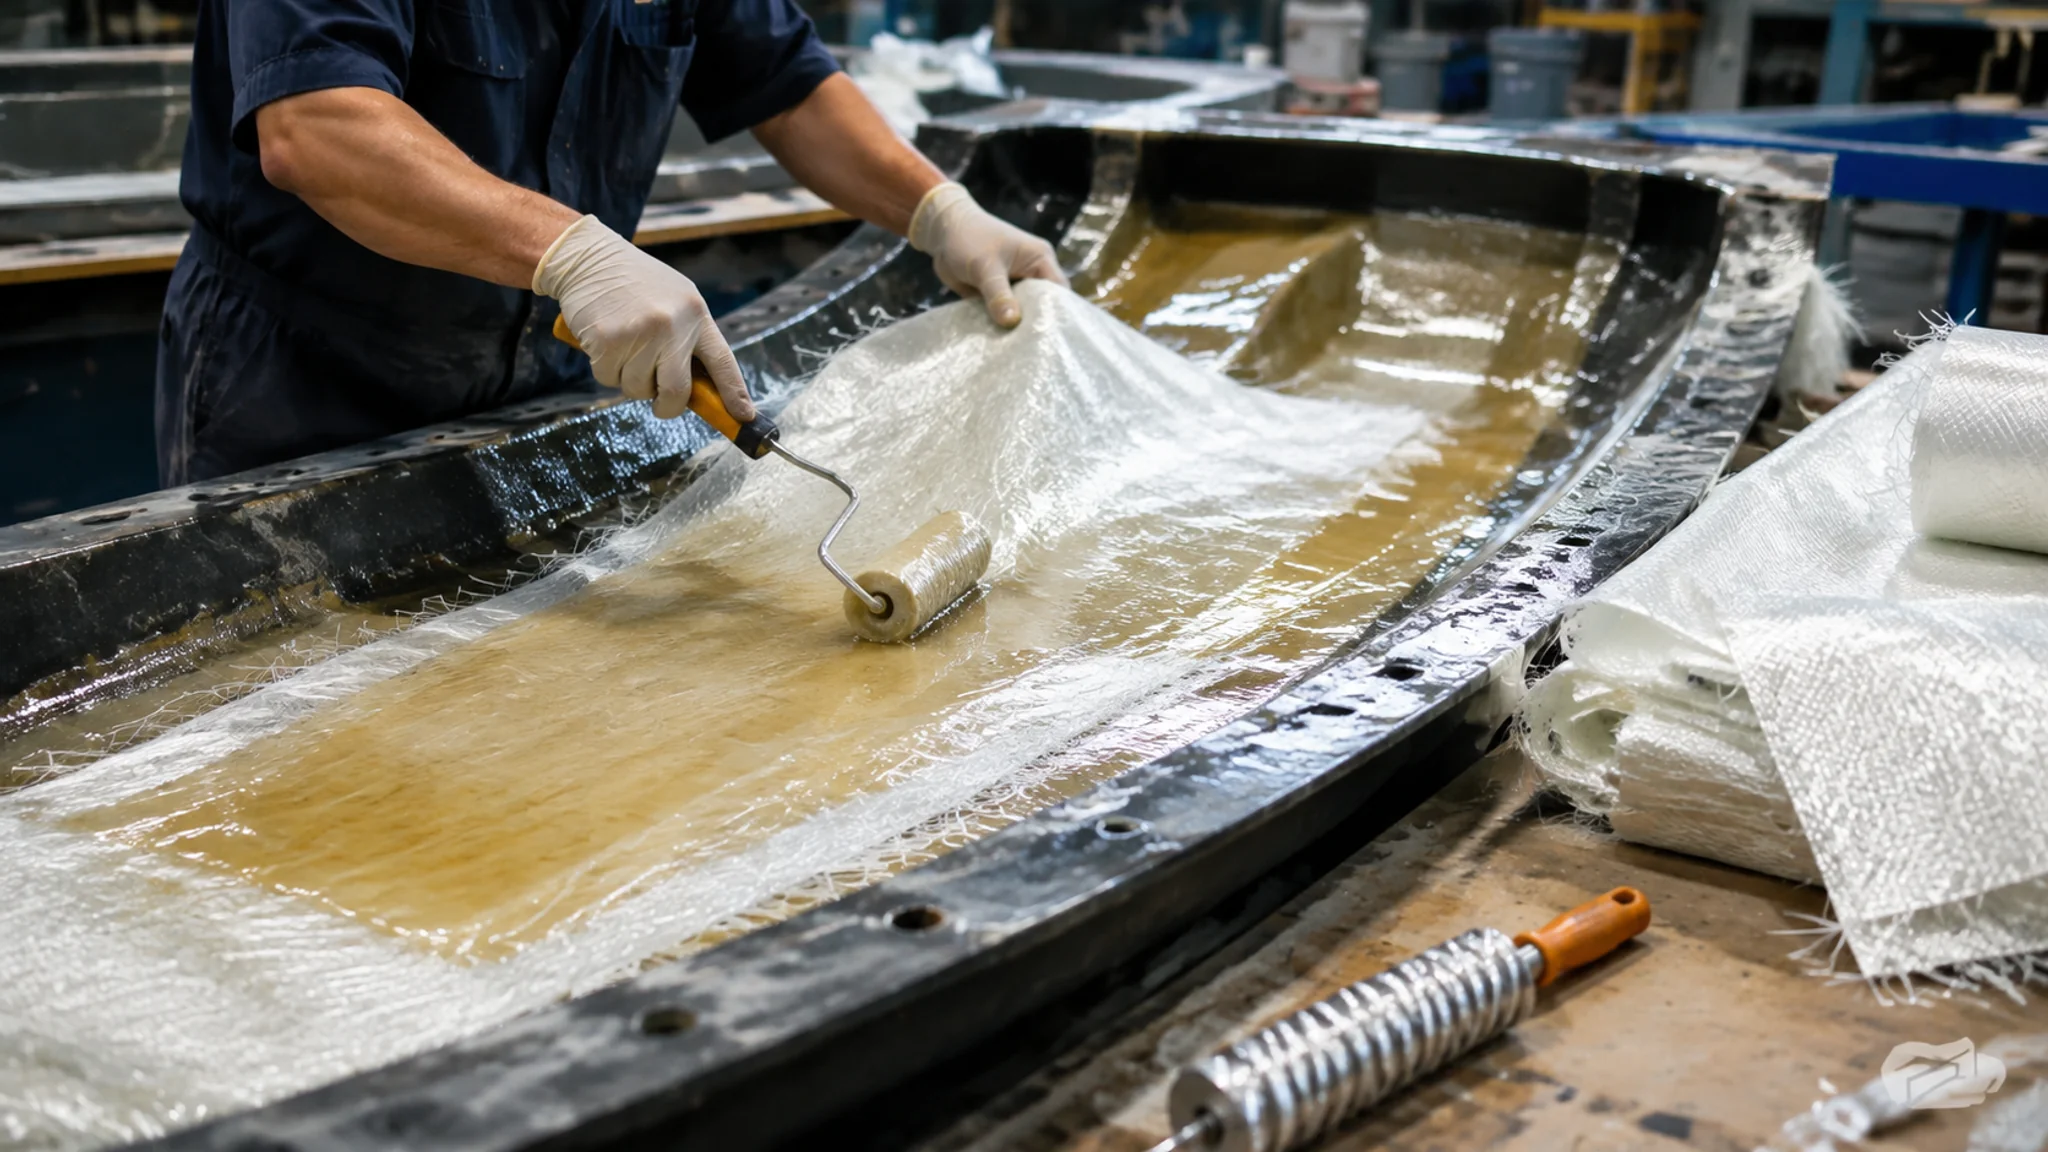
简单说:玻璃钢模具制作就是在母模表面喷一层0.6-0.8mm模具胶衣,等它凝胶后按"短切毡打底、方格布增刚、表面毡收面"的次序一层层糊出8-10mm壳体,常温固化48小时再脱模修整。成败九成看细节:胶衣不能流挂、铺层要等前层凝胶、气泡靠螺旋辊赶而不是靠刷子压。这篇只讲模具本体的积层工艺参数,跟之前那篇手糊真空导入教程不重复。
这套流程我是在东莞一家做冷却塔外壳的厂里看会的,后来自己带着两个徒弟糊过十一套模具,最大的一套4米2直径。玻璃钢模具制作这事,说白了门槛低、天花板高——门槛低到一桶树脂一把刷子就能开工,天花板高到同一间车间两个班组糊出来的模具,一个用了三百次胶衣还亮,另一个二十多次就开裂渗胶。差别不在材料,全在积层的手法和参数。有朋友问这套流程在整体开模里处于哪个环节,去翻翻定制模具制作的九个步骤就明白了,玻璃钢这条线是最"手工"的一条。
先交代下背景。这个站之前写过一篇玻璃钢模具怎么做,讲的是手糊跟真空导入两条路线怎么选。那篇是路线图,这篇是施工手册——只聚焦模具本体怎么一层层糊出来,每层用什么料、多厚、等多少分钟、气泡从哪来怎么赶。你要是正打算自己开一套玻璃钢模具,这篇建议拿笔对着记。
母模:胶衣的光度就是模具的天花板
母模是玻璃钢模具的"负面模板",它表面的光洁度、硬度、精度会被1:1复刻到模具工作面上,一分不多一分不少。母模做到镜面,模具才是镜面;母模有0.05mm的划痕,做出来的模具每件产品都会带这条划痕。母模材料可以是玻璃钢阳模、实木、高密度泡沫覆树脂,也可以是直接拿现成样品翻,但收尾那道工序永远是水磨加抛光。
母模打磨的行业做法是从400目水砂纸起步,逐级过800、1200、1500,最后上抛光机加研磨膏。到什么程度算过关?侧着对光看,表面反射的光带是连续一条线,没有断点和雾区。我自己的验收土办法:拿一张报纸贴在母模边上,能在母模表面清晰读出报纸上的字,亮度不打折,这母模就能用了。
翻模前要封孔。石膏、木材这类多孔材料必须先刷两三道封孔剂,不然脱模蜡会渗进孔隙里,脱模时母模跟模具咬得死死的。见过最惨的案例:一个客户用密度板做母模没封孔,脱模时模具跟母模粘成一体,最后拿凿子一点点凿开的,母模报废,模具工作面全是凿痕,双输。
脱模剂打蜡是个耐心活。质量好点的巴西棕榈蜡打底要打四遍,每遍间隔15分钟左右让蜡膜固化,打完用干净棉布抛到发亮。大平面用画圈手法,别漏边角和立面交界的 R 角——脱模时最先咬死的就是这些地方。赶工期我打过一遍半就上胶衣的,侥幸成了;也试过两遍就喷的,脱模脱了四个钟头。老实讲,省下的那半小时,后面加倍还回去。
模具胶衣:0.6-0.8mm,一遍成不了别硬来
模具胶衣是模具的工作面,推荐厚度0.6-0.8mm,固化到指触不粘后再铺第一层纤维。它跟产品胶衣是两回事:模具胶衣用间苯二甲酸型甚至乙烯基酯型,巴氏硬度更高、更耐磨耐热,别拿产品胶衣凑数。喷太薄不耐脱模磨损,太厚又容易开裂和流挂——厚度的均匀性比厚度本身更重要。
手工刷的话,0.8mm折算下来大约每平方米1.1到1.2公斤胶衣,分两道刷:第一道薄一点盖住母模底色,等它半固化(手指背面轻触,粘但不挂胶)再刷第二道找厚。两道之间隔多久看温度:夏天28℃以上大概40分钟,冬天15℃以下要等一个半钟头。冬天最忌讳的是拿固化剂往里加量硬催——凝胶太快,气泡全封在胶衣里,固化放热一冲,表面全是针孔。
针孔这个事值得单独说。胶衣上每个针孔,在模具上就是一个凸点,因为对应母模表面它是被气泡顶出来的缺胶点,脱出来的模具上它就成了反向的凸起。这个凸点会1:1印到每一件产品上,而且每脱一次模磨损一次,越磨越大。所以喷完或刷完胶衣别急着走开,站在旁边盯十分钟,发现针孔趁它没凝胶赶紧用毛刷点胶补掉。凝胶之后的针孔就没救了,只能整个区域磨掉重做。
温度低于13℃就别开工了,胶衣会固化不全,表面永远发粘。我们在车间备了一台燃油热风机,冬天先把母模和胶衣都烘到20℃以上再动手。原材料放冷库里直接拿来用是大忌——树脂里的促进剂低温下活性不够,配比全乱。胶衣树脂的施工粘度一般在推荐值范围内,太稠掺专用稀释剂,别拿苯乙烯猛兑,那玩意儿挥发又快又伤人,闪点只有31℃左右,车间必须通风,关于苯乙烯的职业暴露限值,美国疾控中心NIOSH的芳香族化合物专题写得很细,做这行的建议看一眼。
积层结构:短切毡和方格布怎么排布
积层的经典排布是:第一层30g/㎡表面毡贴着胶衣保护工作面,第二层用300g/㎡短切毡浸透树脂,之后短切毡和方格布交替铺,结构层厚度攒到8-10mm收工。短切毡各向同性、贴服性好负责密封和贴合,方格布经纬向强度高负责承力,两者交替才能又密封又刚。总层数通常6到10层,视模具尺寸和受力定。
展开讲每层的角色。表面毡那层最考验手,它薄得像纸,树脂一泡就软塌,必须拿软毛刷蘸着树脂轻轻"点按"着走,从中间往四边赶,把空气赶出去。这层的作用是把胶衣跟后面的粗层隔开——没它,短切毡的纤维纹路会透印到胶衣背面,模具用久了工作面出现发丝状的龟裂纹,根源十有八九在这。
第二层的300g短切毡,树脂用量按毡重的2.2到2.5倍配——300克的毡,每平米大概刷650到750克树脂。判断浸没透没透透有个笨办法:对着灯看毡的背面,玻璃纤维从白色变成半透明状,没有干白点,就透了。毡是随便剪的,纤维短,不散;方格布就不行,一剪经纬纱就脱散,下料要预留30到50mm的搭接余量,裁完最好用透明胶带在四边粘一道定位。
方格布选400到600克那档性价比高。铺的时候经纬纱尽量保持横平竖直——布斜着铺,糊完的层板一个方向收缩另一个方向不收缩,脱模后模具直接翘曲。第一层方格布跟最后一层方格布的经纬向最好交叉90度放,各向受力才均匀。搭接缝每层要错开至少100mm,所有接缝摞在一条线上,那里就是一条明晃晃的薄弱带。
各向同性这点短切毡确实比方格布强一截,但价格也贵两三成,我的习惯是模具刚度高要求的部位(法兰边、吊点周围)多给毡,大平面用布撑厚度。法兰边顺便多说一句:模具翻边普遍宽50到80mm、厚比本体多糊两层,脱模撬棍就吃在这个位置,做薄了两三个月就啃得坑坑洼洼。
固化与脱模:48小时起步,急不来
最后一层糊完,模具要在15℃以上环境静置固化48小时才能脱模,大件或厚层建议放够72小时。判断能不能脱模看两点:巴氏硬度到40以上,敲击声音清脆不发闷。脱模从法兰边撬入,用硬木或尼龙楔子,铁器严禁直接接触模具。脱下来之后模具还要在室温下后固化一周左右,让树脂反应彻底,急着上线会变形。
固化放热这个环节藏着翻车高发点。不饱和聚酯树脂固化是放热反应,一次糊的厚度如果超过5mm,热量积在层板中间散不掉,芯部温度能窜到110℃往上。轻则发黄变脆,重则整片起泡、层间分离。所以我们从不一口气糊完——糊两三层,等它放热峰过了、温度回落到室温,再糊下一批。这个"等"不是浪费,是在给树脂的分子交联留时间。急着交付的订单,宁可加班分成两天铺,也别一个下午堆满十层。
脱模时刻是整个流程最提心吊肺的几分钟。先用楔子沿法兰边一周轻撬松动,然后拿木槌沿模具背面由里向外敲震,听到"啵"的一声空气钻进去,整片就松了。胶衣打得薄、脱模蜡没打够、母模倒扣没做脱模斜度——这三样占一条,脱模都能让你脱到怀疑人生。脱模斜度提醒一句:母模垂直面至少给1.5到2度,深的腔体给3到5度,别觉得这点斜度看不出来,脱模阻力差出一大截。
脱出来别高兴太早,先检查工作面。轻微的蜡痕、雾面用研磨膏抛一下就回亮;碰到跟母模粘咬的小面积损伤,磨毛后补模具胶衣,固化后水磨抛光,能用但不完美。补过的地方说白了就是模具的"疤",产品上会有一圈淡淡的痕迹,客户在意的活儿,别接补过的模。
气泡防治:七成靠辊子,三成靠不贪快
气泡是积层工艺的头号缺陷,防治思路三层:树脂粘度调对让它好渗透、每层铺完用螺旋辊滚压把气泡赶进树脂里排走、严格等前一层凝胶再铺下一层。三样缺一不可。只指望加大树脂用量淹死气泡,最后得到的是一层富树脂脆皮,一敲就掉。
螺旋辊(也叫羊角辊、消泡辊)是这套工艺里最便宜也最管用的工具,铝制带沟槽那种,几十块钱一根。用法是在每一层毡或布浸透树脂之后,拿辊子匀速来回滚压两遍——第一遍压力大点把气泡和多余树脂挤出来,第二遍轻走一遍收平。滚过的表面能明显看到树脂在沟槽里翻动带出小泡,这就是在干活了。沟槽被树脂糊死就用刮刀清一下再用。
气泡的来源我按见过的频率排个序:布没浸透就赶着铺下一层(最多);树脂太稠(温度低于18℃时不预热树脂直接用);毡受潮(玻璃纤维受潮后树脂润湿性断崖式下跌,开封没用完的毡一定封袋口);搅拌树脂时卷进空气还马上就用。第四条最好解决——配好的树脂搁三五分钟,让搅进去的气泡自己浮上来再倒料。
车间温度是贯穿全程的隐形参数,20到28℃是甜蜜区。温度低,树脂粘度大、气泡逃不出来、凝胶还慢,全套都难受;温度高过32℃,凝胶太快,一桶树脂还没刷完半桶就开始变稠,赶气泡的手根本追不上固化速度。树脂凝胶时间宁可选25分钟左右的中速配方,把操作窗口留足,那种12分钟快固型留给小修补,别拿来糊大面。
气泡密度要是已经超标了怎么办?凝胶前,用针管把气泡挑开补树脂压实;凝胶后就别折腾了,等固化后角磨机磨开、重铺那一块。我们厂里出过一次整面干斑加气泡的事故,起因是徒弟把促进剂和固化剂的添加顺序弄反了直接混桶里——加了促进剂的树脂遇到高浓度固化剂,局部反应剧烈冒烟。安全上划重点:固化剂和促进剂严禁直接接触,必须先把促进剂溶进树脂搅匀,再缓慢加固化剂,这是这个行业的保命规矩。关于不饱和聚酯树脂的操作安全规范,美国职业安全与健康管理局OSHA的资料库里能查到系统的作业指引。
修整与支撑:脱模只完成了一半
刚脱模的玻璃钢模具是半成品:切边、水磨、抛光、加背部支撑、钻孔定位,一套做完才算能交付的模具。边缘用角磨机配金刚石片切齐,工作面从800目水磨到2000目再抛光上蜡;背面按模具跨度焊接方管架或木架,跨度超过1.2米不加支撑,用上半年准变形。
支撑架跟模具背面的连接别用刚性焊接死的结构——玻璃钢跟钢的热胀冷缩系数差得远,刚性固定等于埋了内应力。常规做法是在模具背面预埋木块或金属埋板(铺层时就要埋进去,别脱模后补),支撑架用螺栓跟埋板连接,留出微量变形余量。见过一个反面教材:师傅图省事把钢架直接糊死在模具背面,过了一个夏天,模具工作面被顶出好几道棱,产品件件带痕。
定位和锁模也要在修整阶段完成。对合模的阴模阳模,切边后配钻销孔、装快速夹钳,配模的间隙拿塞尺量,0.05mm塞片通不过才算合格。抛光那步别偷工:工作面最终抛到能照清人脸的程度,脱模剂在亮面上附着的成膜性和在雾面上完全是两个效果——雾面模具脱十次模就要重打蜡,亮面模具能撑三五十次。
常见问题
玻璃钢模具制作一套大概多少钱?
分两种情况。找厂代工,按模具展开面积报价,行价每平米800到1500元,含母模的话上浮三到五成,一套一平米左右的小模几千块能落地。自己做,材料成本每平米150到250元,但要算上工具和至少两三次练手的损耗——说实话第一次做能直接成功的概率,我接触下来不到一半,练习预算别省。
积层总厚度做到多少合适?
常规中小型模具8到10mm,六到八层毡布交替就够了。大件比如船体、冷却塔壳这类,加到12到15mm并配合钢架支撑。判断标准不是越厚越好——厚度翻倍刚度不是线性涨的,支撑架的作用大于盲目加层。我见过把模具糊到20mm的,多花一倍材料钱,变形量只比12mm加钢架的方案少一点点,不划算。
胶衣固化到什么程度才能铺第一层?
标准说法叫凝胶后、固化前,实操判断是指触法:戴一次性手套用指腹轻按胶衣面,感觉粘但胶不转移到手套上,就能铺了。这个窗口夏天大概两小时,冬天能到四小时。太早铺会把没定型的胶衣面压出波纹;等彻底固化了再铺,层间结合力下降,模具用久了胶衣层容易整片剥离。
冬天车间冷,能开工吗?
能,但要把温度抬到15℃以上再动手,热风机烘母模和材料,糊完之后保温别断。温度不够硬干,固化不全、气泡出不来、固化剂超量引发针孔,三个雷一起踩。我自己的底线是低于13℃停工,省那点工期不值得赌一套模具。真赶交期,跟客户摊牌延两天,比交一套废模体面得多。
自己新手做,哪一步最容易翻车?
脱模,没有之一。前面每一步都做到位的话,脱模就是几分钟的轻松活;前面任何一步偷懒——蜡少打两遍、胶衣薄了、母模没做斜度——账全在脱模这一刻清算。建议第一套模具选个0.5平米以内、带斜度的简单件练手,材料损失控制在两百块以内,把完整流程走通,比看一百遍教程都管用。想多比较几种翻模路线的,可以翻翻我们欧式构件硅胶模和玻璃钢模的翻模记录。
写到这里差不多该交底了:玻璃钢模具制作没有玄学,全是一堆参数加一堆"别急"。真让我压缩成一句话,就是温度管住、层数等住、辊子滚到位——这三条做到了,成品率不会难看。我的偏好是毡多布少的糊法,贵一点但模具面更细腻,做装饰件、外观件的模具我基本只用这个配比。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。