精密模具配件怎么验货?公差硬度抽检
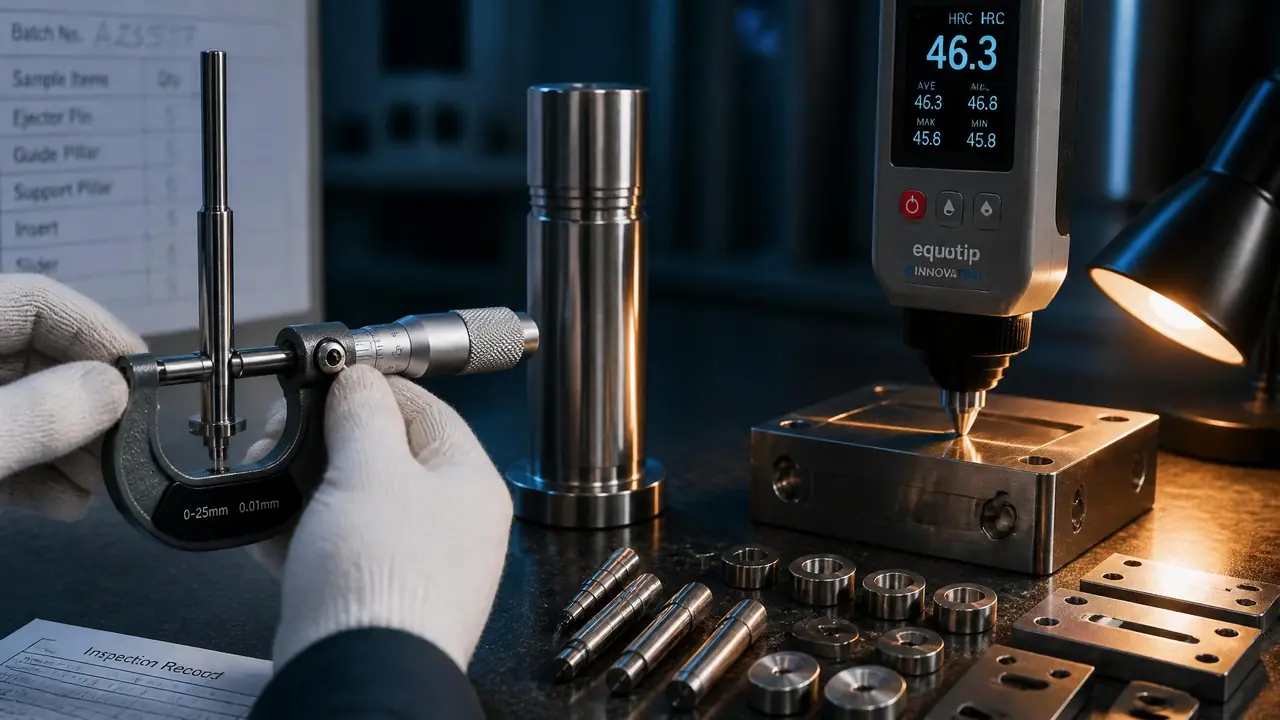
开门见山:精密模具配件验货就盯两件事,公差上手实测,硬度核对报告再抽检洛氏值,报告再漂亮也替代不了量具。到货先数关键尺寸,再看外观,抽检比例按批量和单价定。
精密模具配件到货那天,最怕的就是包装太体面。上个月一批顶针开箱,木箱挺讲究,报告塑封得整整齐齐,我没急着签字,抽十根用千分尺量工作段,两根直径大了半个丝,就是0.005mm。报告是别人写的,尺寸得自己量,这是我验货的底线。
为什么咬这么紧?一副模具里,导柱导套的配合间隙、顶针和孔的间隙,全靠配件的公差撑着。导柱直径差两个丝,合模就可能啃伤型腔;顶针弯一个丝,产品上就顶白。配件是模架里最不起眼的部分,也是出事最勤的部分。想先搞明白精度等级怎么分的,可以看这篇精密模具精度等级划分的拆解,看完再回来对号入座。
到货先过三关:标识、报告、外观
到货先核标识和热处理报告,再开箱看外观有没有磕碰锈蚀,这三关过了才轮到上量具,顺序反了容易白忙。先对装箱单,牌号钢印、数量、规格一一核。P20、718H、H13这些牌号,光看颜色根本分不出来,钢印和报告就是唯一的身份证明。炉批号要对得上,报告上写H13,钢印打的是718H,这一箱直接搁一边,谈都别谈。外观这块,防锈油膜均匀、无磕碰、无锈点算过关,镶件的刃口和顶针的工作段要单独看,一处压伤就够你返工半天。我习惯在开箱的屋里放个白光灯,侧着光扫一圈,反光一断就是磕碰。数量也别只看箱数,顶针这类小件按捆数抽两捆点一下,我碰到过装箱单写两百根、实际一百八十六根的,早点点出来好过装模时才发现缺料。
公差实测:量具选错,测了白测
千分尺管外径、塞规管孔径、百分表配V型块管直线度,公差带小于0.01mm的件送三坐标,量具选错,测出来的数没意义。千分尺用之前要拿校对棒归零,25-50mm那把归零差一格,后面全盘皆输。温度也有讲究,钢的线膨胀系数大概11.5μm/(m·℃),工件从室外搬进来,和量具一起在20℃左右的环境里放两个小时再测。别笑,冬天北方到货的箱子表面能带着十几度的温差,我量过一回,同一根导柱上午和下午差了0.008mm,其实就是热胀冷缩捣的乱。至于三坐标,全测太贵也没必要,镶件的配合面、位置度这些卡尺够不着的项目送一次,一件几十到一百来块,比整批报废划算。
不同配件看的项目不一样,我按常验的几类列了个表,照着对就行。
| 配件类型 | 关键检验项 | 常用量具 | 常见公差参考 |
|---|---|---|---|
| 导柱导套 | 外径、圆度 | 千分尺、圆度仪 | 外径h5,圆度0.003mm左右 |
| 顶针(推杆) | 工作段直径、直线度 | 千分尺、V型块加百分表 | 直线度0.01mm以内 |
| 镶件 | 配合尺寸、垂直度 | 塞规、三坐标 | 配合面±0.005mm常见 |
| 弹簧 | 自由长、刚度 | 卡尺、弹簧试验机 | 自由长±2% |
孔类的检验省事一些,通规要过得去,止规要过不去,两头都过或两头都不过,这件直接挑出来。用量大的厂子,可以考虑配一台模具检测器之类的在线检测设备,抽检效率高不少,我现场试过一次,几十秒出结果,比人工卡尺快得多。但首件我还是坚持自己上手量,设备是好帮手,不是替身。
硬度抽检:先核报告,再实打
热处理报告先核炉批号能不能对上钢印,再用便携洛氏计抽3%-5%打点,H13镶件落48-52HRC才算合格,打三点取平均。硬度这块水分最多。报告先看热处理工艺写没写全,淬火温度、回火次数、回火温度,三项缺一项就存疑。常用参考值记几个:H13淬火回火后48-52HRC,Cr12MoV做到58-62HRC,45号钢调质硬度HB220-250,T8、T10这类碳素工具钢按用途落在50-60HRC之间。便携洛氏计的测头要压在磨过的平面上,毛坯面打出来的数偏低,不能算数。
我吃过一回亏。一批SKD11镶件,报告写60HRC,到货我拿便携计一打,52HRC上下,供应商咬定是仪器误差。后来送第三方解剖,心部硬度只有51,回火温度偷了工。那批货整批退了,来回耽误二十多天。打那以后,镶件类我一律要求随货附炉批号对应的热处理曲线,打点位置我自己挑。
抽检发现超差,整批怎么办?
先别急着整批退,把超差件隔离标记,同一炉批加倍抽检,翻倍后还出超差就整批判退,只出一件多半是偶发,换货即可。超差件单独放、贴标签,标清哪一项、实测多少。拒收的时候话要说实:不写「质量不行」这种虚词,就写「导柱外径实测28.012mm,图纸要求28h5,超差0.004mm」,数字摆出来,对方想扯皮都扯不动。留两件超差样封存,拍照存档,后面谈索赔全靠它。翻倍抽检这个动作别省,它既是给供应商的信号,也是给你自己留证据。
回到开头那批顶针。最后的结果是供应商补发,超差的两根我留在抽屉里当教具。验货这事说穿了不复杂,就是个顺序:先核身份,再上量具,最后打硬度。麻烦在于每一步都得真做,跳一步,后面装模调试的时候会加倍还回来。抽检抽出来的不只是坏件,也是供应商的成色,三批货下来,这家厂靠不靠谱,你心里自然有数。
常见问题
精密模具配件抽检比例多少合适?
行业里普遍按批量的3%-5%抽,贵的、关键的件加严到10%,比如镶件、斜顶。批量大的标准件像顶针,可以按GB/T 2828的抽样思路走,一般检验水平II,AQL定1.0上下。第一次合作的新供应商,我习惯头三批都按加严来。
没有硬度计怎么验硬度?
最省事是要求供应商随货附第三方检测报告,炉批号能对上钢印的那种。自己这头备一台便携洛氏计,几千块就能拿下,摊到每批验货成本里不值一提。锉刀试硬度的老办法只能分个大概,60HRC和50HRC的件手感差得不多,别指望它下结论。
顶针导柱这类细长件怕运输变形,怎么防?
到货先查包装里有没有竖放卡槽,横着散装的先打个问号。验收时用V型块架两端,百分表顶中间转一圈,跳动超过0.01mm的挑出来。细长比例大的顶针,入库后竖着挂放,别堆叠。
报告上的炉批号和钢印对不上怎么处理?
直接当可疑批处理,先隔离不投产。让供应商重新出证明或者现场补测,补测合格就补一份双方签字的记录,补不了就退。对不上号的货投下去,出了批量质量问题,追责都找不到源头。
延伸阅读
想往深一层看配件的加工端,这篇讲设备与环境要求的文章接得上:精密模具加工需要什么条件?设备和环境要求全解析。
配件里最容易被忽视的是镶件,选材到固定方式都在这篇:模具镶件从选材到固定与更换维修。