压饺子皮模具怎么选?不锈钢压皮器、木模与全自动压皮辊实测
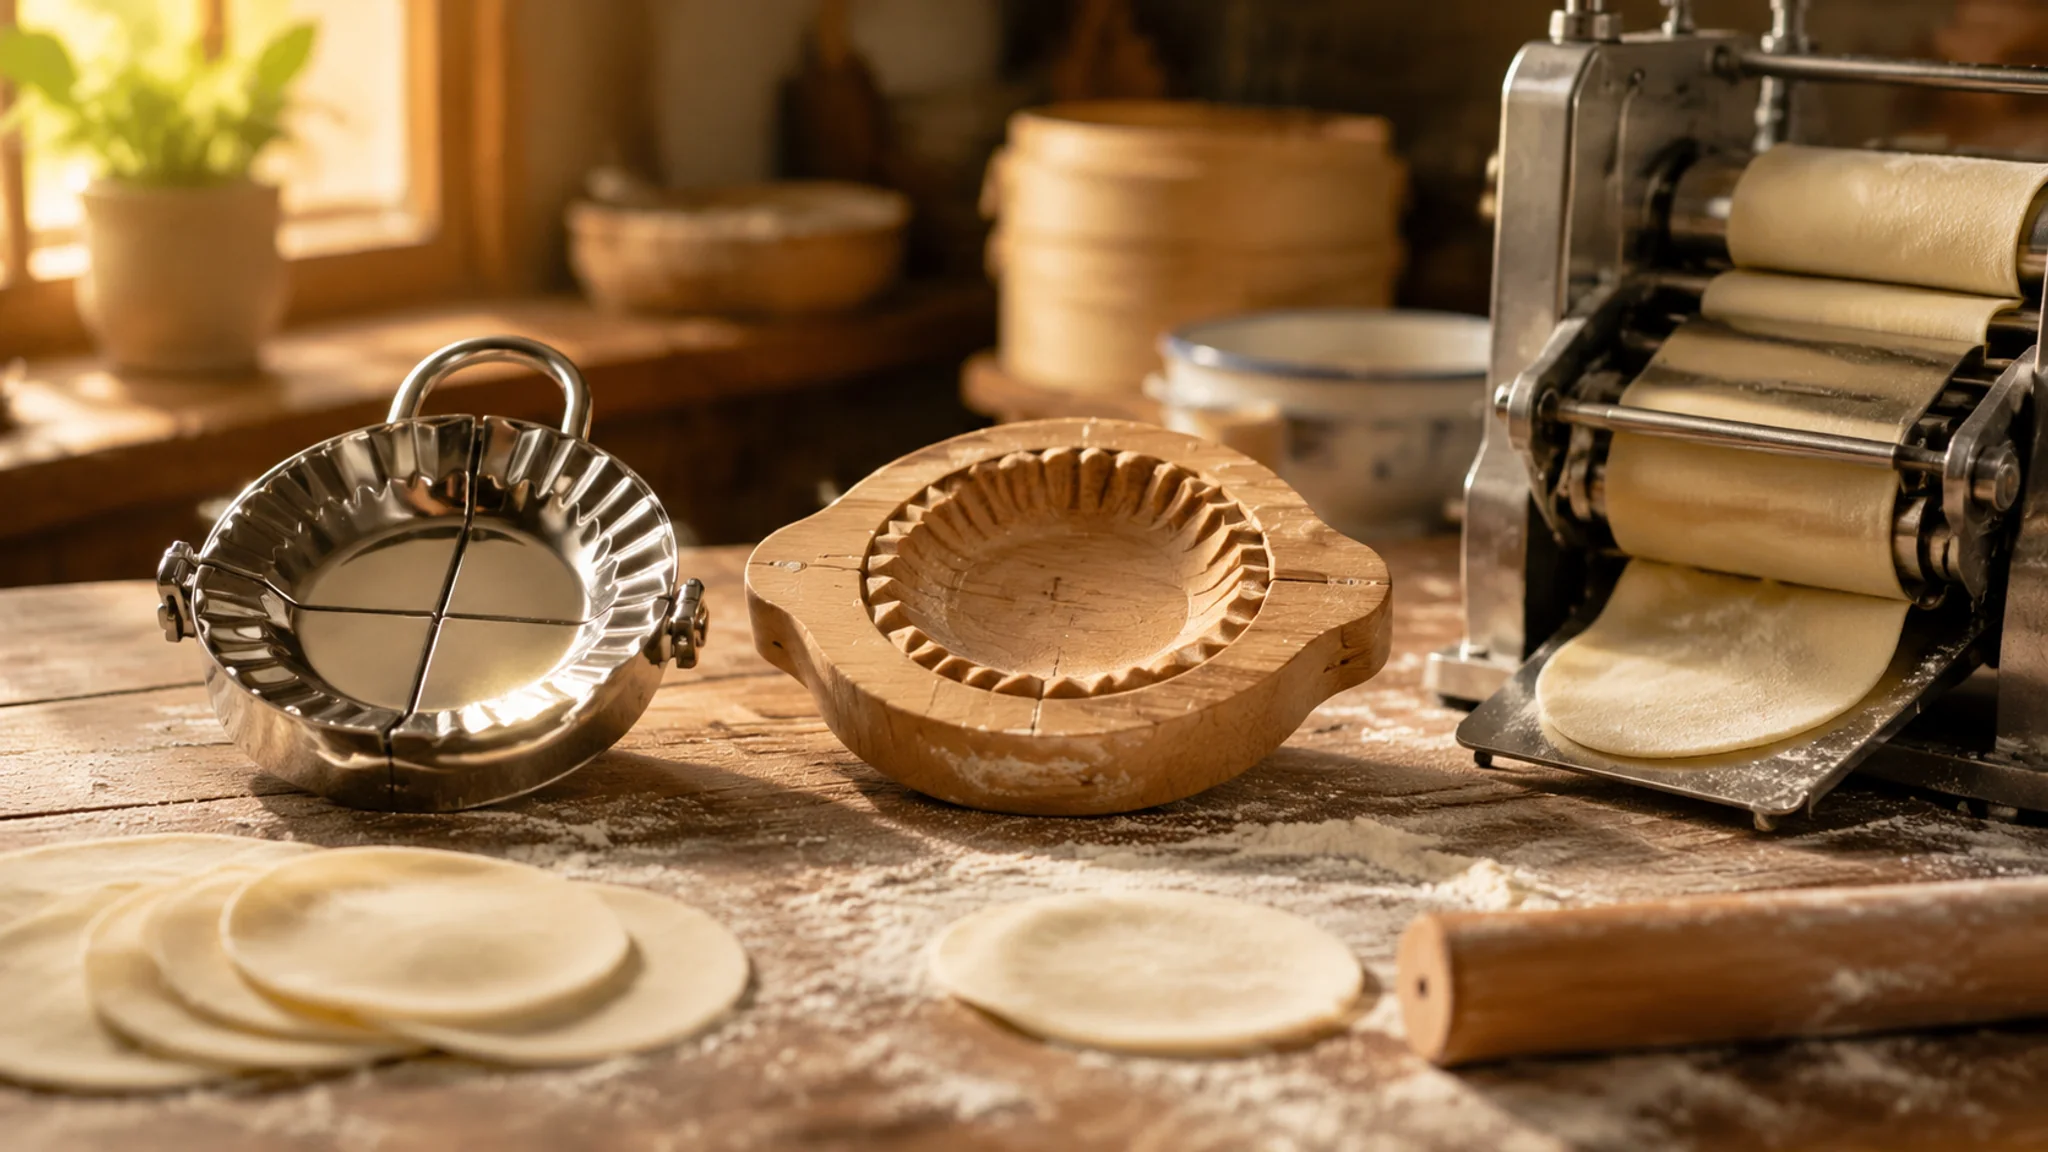
简单说:家用选304不锈钢压皮器,二十来块能用三五年;木模好看但怕水怕裂得勤养;开店直接上全自动压皮机,模具辊压出来的皮批次极差能压进0.1毫米。皮厚不是越匀越好,煮饺子要中间厚边上薄,这点老师傅的手反而比机器强。
每年立冬我妈都要包三鲜馅饺子,全家上阵,我的活儿永远是擀皮。压饺子皮模具是我抱着偷懒的心思买的,五年下来家里攒了两把不锈钢压皮器、一套木模,去年又帮朋友的饺子馆挑压皮机,把全自动机型的模具辊摸了个底朝天。这东西看着简单,坑一点不少。
先说个很多人没意识到的事:搜"压饺子皮模具"跳出来的东西根本不是一类。有铰链式一压一张的压皮器,有木头雕的模子,还有店铺后厨那种轰隆隆的压皮机,甚至混着卖包饺子用的夹式饺子器——那个不压皮,只管捏合。买错类别的钱不算大钱,但浪费的那顿饺子是真气人。饺子在中国家庭饭桌上的分量不用我多说,维基百科的饺子条目里连南北馅料之争都有记载,感兴趣可以翻翻。
这篇就按家用和商用两条线,把三类器具的皮厚均匀度、效率、养护成本一次讲完。数据都是我自己拿千分尺量的,结论带着我的偏向,放心参考。
压饺子皮模具先分清三类,别买错方向
市面上的压饺子皮模具就三类:手动压皮器(不锈钢或木质,铰链式一压一张)、传统木质饺子模(压皮兼压纹)、压皮机(家用摇把式到商用全自动,核心部件是几组模具辊)。夹式饺子器不在此列,它只负责把包了馅的皮捏合,不参与压皮。分清这个,选购就成了一半。
三类的定位差得很远。手动压皮器解决"擀皮难"的动作问题,一张皮两三秒,但皮的大小卡死在模具上,常见7厘米和9厘米两档;木模多了点仪式感和花纹,速度反而慢;压皮机解决的是产量,从一小时几百张到几千张。想清楚自己缺哪一块再掏钱——这是我交过学费之后的总结。
还有个冷知识:压皮机行业内部把成型那一步叫"冲切",跟冲压模具里的落料冲裁是同一个原理,面团带就是条料,模具辊就是冲头。拿工业模具的知识反过来看厨房设备,一看就透,这事的性价比高得离谱。食品模具的大家族里这种交叉特别多,食品模具的种类全览那篇里拆得更细。
不锈钢压皮器实测:二十来块的东西,值不值?
值,但要挑对材质和结构。304一体冲压的压皮器15到40块,能用三五年;201材质的便宜十来块,半年锈点就出来了。压出来的皮厚1.3毫米上下,十张批次的极差0.15毫米左右,短板是边缘和中心一样厚,捏褶的手感偏硬。
我手头两把做了对照。19块9的杂牌,磁铁一吸吸得牢牢的——那是201不锈钢,用了俩月合页根部就泛锈斑,压皮的时候锈粉沾在皮边上,想想都膈应。36块的304款,磁铁基本不吸,铰链轴加粗过,用到现在三年多没出问题。奥氏体不锈钢的牌号门道,维基百科不锈钢条目里那张对照表讲得清楚,买厨房金属器具前扫一眼能避开一大半坑。之前写冰糕模具的材质实测也是同一套判定逻辑,201冒充304是重灾区。
结构上最要命的是铰链间隙。轴和孔之间旷量大了,压力会偏到一边,压出来的皮半边厚半边薄。这种次品网购尤其多,到手先空压一张纸,看压痕深浅是否一致,不一致直接退。别嫌麻烦,这一步三十秒。
用法上有个关键细节:面团含水率。100克面粉配50克水(50%上下)的面团最好压,压完边缘光滑;水低于45%的面团偏硬,压完边缘裂开一圈小口子,像锯齿。还有回弹——刚压出来的皮会缩,放10分钟直径缩掉8%左右。解决办法土但有效:压第一次之后停5秒,让面筋松弛一下再补压第二次,缩水率能压到3%以内。你肯定也见过刚压出来挺圆、下锅前缩成小一号的皮,就是这个原理。
木质饺子模:手感无敌,娇气也无敌
木模压出来的皮带一点木纹的质朴感,拍照绝美,冬天压皮的手感也比冰凉的金属舒服;代价是养护成本高——泡水必裂,每次用完要干刷阴干,南方的梅雨天还得防霉。皮厚1.6到1.8毫米,批次极差0.3毫米,三类里最不匀。说实话,我留它纯粹因为好看。
木模的坑我一个一个踩过。头一个是材质:榉木和整竹的最佳,电商上十几块一大片的"实木"有相当一部分是密度板贴木纹纸,压两次吸了水汽就起皮掉渣——那玩意儿掉进面里是想都不敢想的画面。第二个是铆钉:木头模的合页多靠铝铆钉固定,木头一缩一胀铆钉就松,晃着晃着压出的皮就跑偏。第三个是我自己作死:有回洗完顺手泡进水池去追剧,第二天接口处全部起毛刺,压皮粘面粘到怀疑人生,整套报废,25块钱的学费。
木模的正确养护说穿了就八个字:干刷阴干,上油防裂。用完软毛刷把干粉刷掉,潮湿天擦一遍再阴干,隔两个月抹一点食品级矿物油。跟传统月饼木模的使用和保养是一个路数,那篇写得更细。你要是天天包饺子,别选木模,它是给一年上桌几次的仪式感准备的。
全自动压皮机的模具辊,饺子店的隐形心脏
商用压皮机最值钱的部件不是电机,是那几组模具辊:面团先过3到5组压辊递进压延,从8毫米厚一路压到1毫米上下,再由末端成型辊冲切成圆皮。辊间隙的调节精度普遍在0.05到0.1毫米,一台中型机一小时出6000到9000张,顶十来个擀皮熟手。
帮朋友选机器那阵子我跑了两个产地的厂子。商用面机的产能大概集中在河北和山东一带,报价从五千多的小型机到一万五上下的双辊全自动,差着三倍的价。试机那天我带了自己的千分尺——设定1.0毫米,随机抽十张实测0.96到1.04毫米,极差0.08毫米。这个均匀度,任何手动器具都摸不到。
辊子本身有讲究。老机型是全钢辊,粘面,得不停扑粉;新机器的辊身多用食品级不锈钢加聚氨酯包胶的组合,微带弹性,不粘面还不压断面筋的筋络,煮出来的皮更筋道。真正决定寿命的是成型辊的冲切刃口:钝了以后皮边起毛刺,下锅容易从边上破。厂家给的参考是按一天8小时开机算,一年半到两年换一次辊,换辊花费约占整机的15%。这个磨损逻辑跟工业冲压模具的刀口崩刃一模一样,打孔模具的冲头凹模间隙那篇里讲过同源的门道,做模具的朋友一看就懂。
家用也有个折中选项:三百到六百块的手摇压皮机。占地一个电饭锅大小,手摇一分钟出三十到四十张,皮厚靠旋钮在0.8到2.5毫米之间调。过年那种十斤面起步的场面,它比压皮器省一半时间。缺点也直说:清洗麻烦,五六个零件每次都要拆开擦干,用三次你就懂什么叫懒人悖论。
皮厚均匀度对比:千分尺量出来的真相
四十张皮的实测结论:手擀皮的批次极差最大(0.4毫米)但分布最合理——中间1.1毫米、边上0.5毫米;全自动压皮机最匀(±0.05毫米)但边中一样厚;304压皮器居中(极差0.15毫米);木模最不匀。煮水饺的好皮恰恰要中间厚边上薄,机器的绝对均匀在这件事上反而不是优点。
那张记录表我贴在朋友店里,数据长这样:我妈的手擀皮,十张中间位1.0到1.2毫米、边缘0.4到0.6毫米;304压皮器整张1.25到1.4毫米;木模1.6到1.9毫米;商用机设定1.0毫米,实测0.95到1.05毫米,边中差不到0.03毫米。手艺好的师傅做出"中厚边薄",靠的是擀面杖往边上赶的最后一手,机器学不会。
这里有个反常识的发现:均匀不等于好包,更不等于好吃。煮饺子的皮,中间厚一点才兜得住馅和汤汁,边缘薄才捏得住褶、煮不烂。朋友店里做过对照,纯机皮的煮饺批次破皮率3%上下,手擀皮的批次1%出头——这是他店里一个月的真实台账,不是实验室数。行业里冷冻水饺厂普遍在压延后加一道"擦边"工序把边缘压薄,专门补机器这个短板。
所以我的结论带偏向:蒸饺、煎饺用机皮完全没毛病,厚薄匀受热反而一致;煮水饺就别追求绝对均匀了,压皮器压完拿擀面杖在边上补两下,两全其美。
一点行业底:食品模具是模具产业里的哪一块?
根据中国模具工业协会的数据,2024年国内模具行业总营收超过3400亿元,食品及包装相关模具只占其中一小块,但更新换代和复购频率远高于工业模——厨房器具是消耗品逻辑,压皮机的辊子就是最典型的磨损件生意。数据口径见中国模具工业协会官网。
落到压饺子皮器具这个小类,家用手动器具的货基本来自义乌和潮汕一带的日用五金带,商用压皮机则由河北、山东的面机产业集群供货。同一产地的货,贴牌和自有品牌的价差能到三倍,跟烘焙圈三能模具跟杂牌的差别是一个道理:认材质认结构,别光认牌子。
常见问题
家用到底买压皮器还是买压皮机?
一周包一次、一次两三斤面的家庭,压皮器足够了,几十块的东西别想太多。天天开火的,或者过年十斤面起步的场面,三百来块的手摇压皮机值回票价。全自动别往家里搬,占地、噪音、清洗三座大山,家用纯属受罪。
压出来的饺子皮为什么会回缩?
面筋的弹性没松弛完。和好的面先醒20分钟再压,压完停5秒补压第二次,缩水率能从8%左右降到3%以内。面团太硬回缩会更凶,把加水量调到面粉的50%上下再试,立竿见影。
木质饺子模发霉了还能不能用?
表面一层白霉还有救:白醋擦掉、彻底阴干,再抹一层矿物油接着用。霉斑渗进木纹发黑的直接扔,别心疼那二三十块。日常养护记住别水洗、别泡,软毛刷干刷,隔两个月上一次油。
饺子皮压多厚最合适?
煮水饺1.0到1.2毫米,中间可以到1.5毫米;蒸饺和煎饺0.8到1.0毫米更利索。压皮器多数固定在1.3毫米不可调,想要不同厚度只能靠压皮机的间隙旋钮,0.8到2.5毫米随便调——这是压皮机最值钱的功能,没有之一。
我的配置最后定格在:家里常年放着那把304压皮器,木模留给立冬和过年这种要拍照的场面,朋友的店上了双辊全自动,各有各的命。要是只让推荐一个,我站304压皮器——容错率高,二十来块,压错了大不了补一手擀面杖。做模具这行看多了越来越信一个理:家用小模具和工业大模具,挑选逻辑是一回事,先看材质,再看结构,最后才轮到价格。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。