冰糕模具怎么选不翻车?硅胶雪糕模与不锈钢冰糕模的实测答案
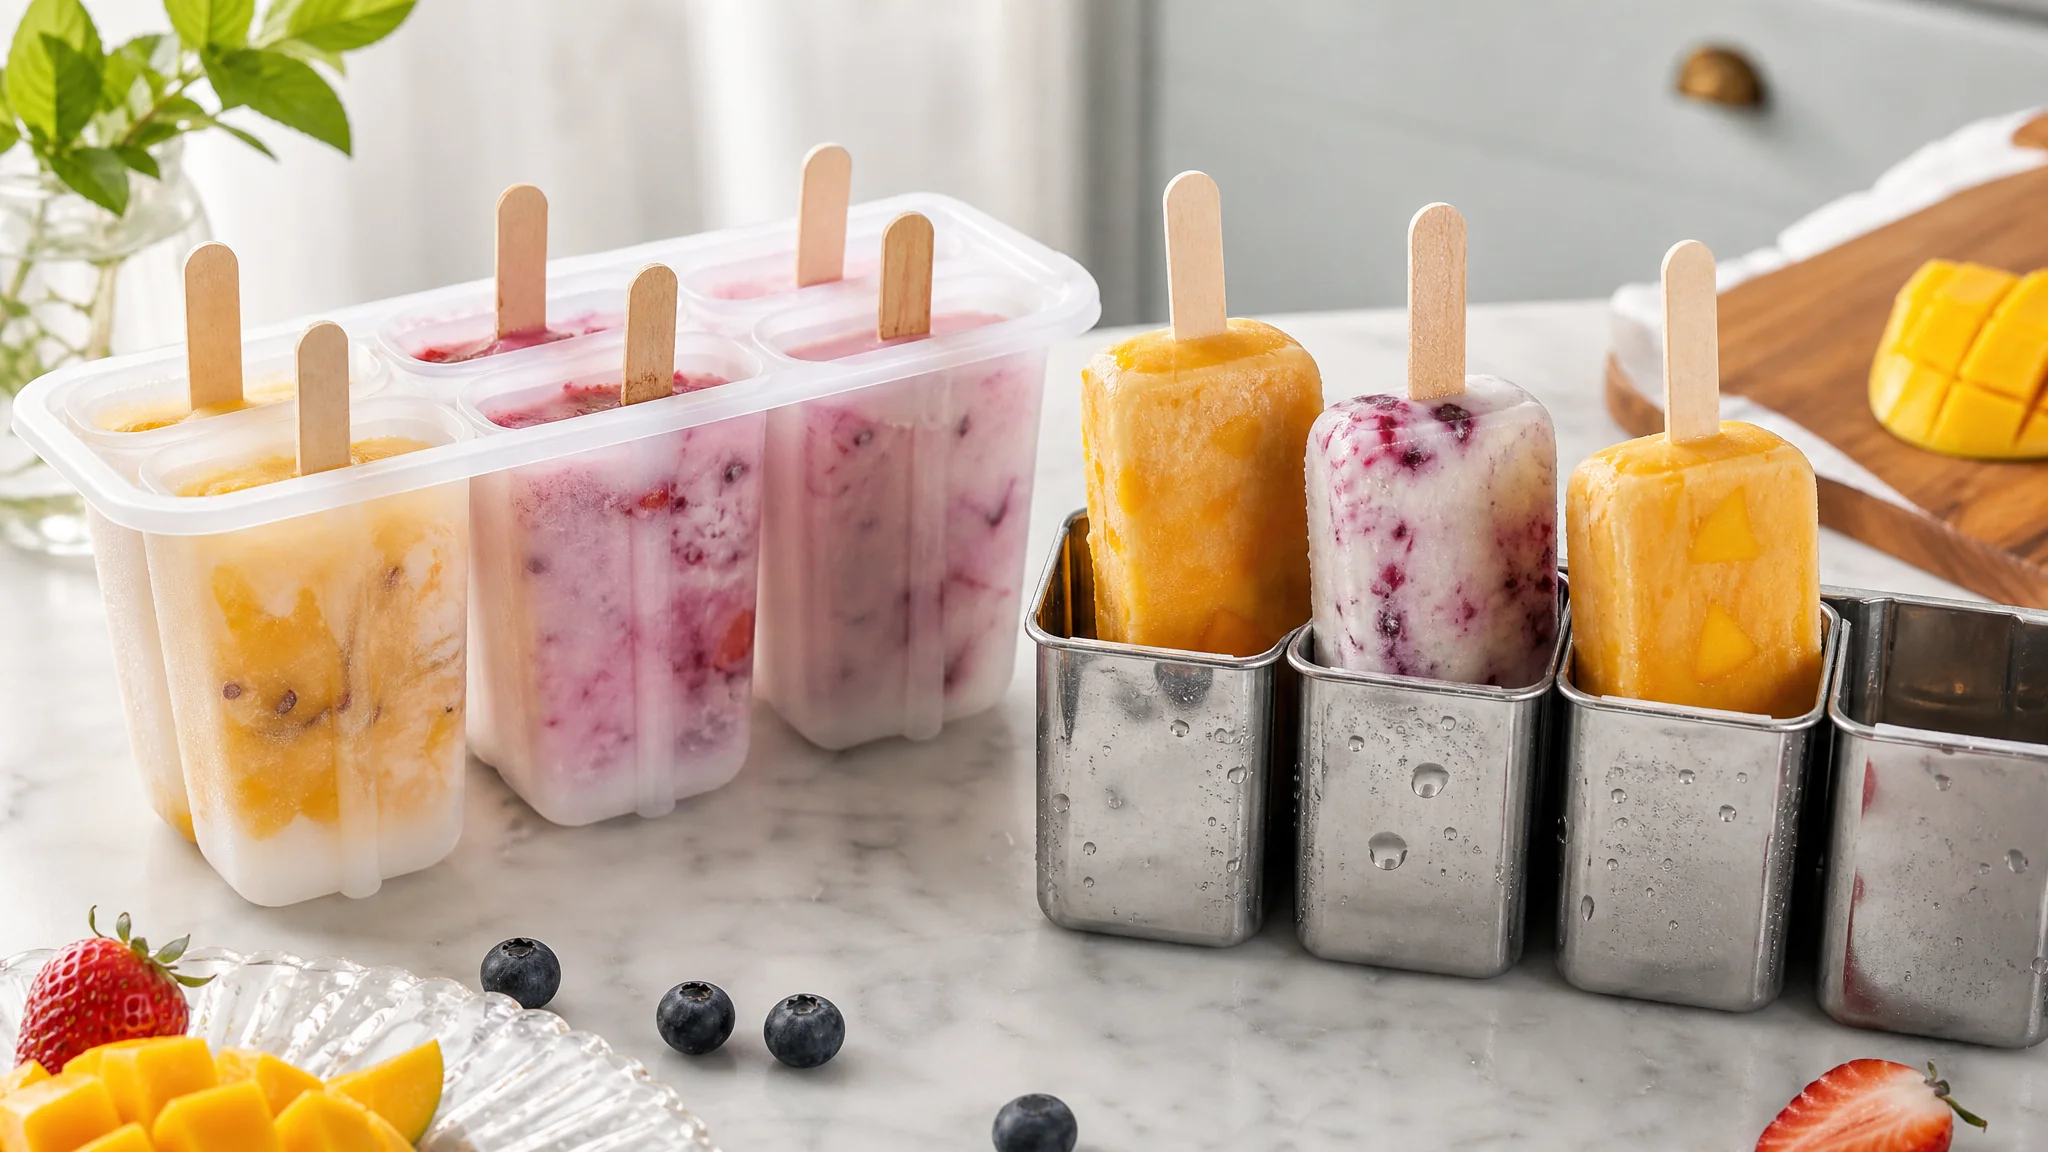
简单说:冰糕模具选铂金硫化硅胶的,脱模冲水三秒出、零下40度不变脆,一套能用三五年;追求出糕快、开甜品店选304不锈钢冰糕模,导冷比硅胶快将近一倍。带棒模具最容易翻车的是棍子歪和拔断,料温低于5度再插棍、冻足6小时再脱,这两条做到了基本不废糕。
入伏那阵子我家那台老冰箱的冷冻室就没空过—— molds 一字排开,芒果的、酸奶的、绿豆的。冰糕模具这东西买对了是无边快乐,买错了就是灾难现场:糕拔不出来、棍子插歪、硅胶用两次就发黏。我第一套模具就是直播间九块九抢的,第二根还没冻硬,模底先裂了。
先掰扯清楚品类,很多搜索结果把这几种混着说。冰棒模具、冰棍模具做的是加水加糖冻实的硬冰,讲究的是抗摔和拔糕利索;而冰糕模具、雪糕模具做的是含奶脂、有膨松度的软质糕体,更接近老冰棍和西式冰激凌的中间地带。做雪糕的模具要能hold住油脂,做冰棍的不用管这个——所以拿冰棍模冻奶油浆料,十次有八次粘到怀疑人生。这个差别我交了三套模具的学费才整明白。
这个夏天我攒了五套不同材质的冰糕模具做对比测试,从九块九的杂牌到一百多的进口不锈钢全试了一遍,冻融循环跑了二十多轮。下面这些结论都是拿冰箱和时间换来的。
硅胶雪糕模、不锈钢冰糕模,到底差在哪?
硅胶的优势是脱模顺和耐温宽:铂金硫化的食品级硅胶零下40度到230度都能扛,冲几秒温水糕就滑出来。不锈钢的优势是导冷快、不串味:同样负18度的冷冻室,304不锈钢模里的浆料冻硬比硅胶模快差不多四成,而且用十年都不会吸味。两个我都在用,但用途分得很开。
硅胶模具买的时候认准两个标识:铂金硫化工艺、符合GB 4806.11食品接触硅胶标准。市面上二三十块的杂牌硅胶模大多是过氧化物硫化的,便宜但是容易残留异味,冻出来的糕带一股胶皮味。区分有个土办法:铂金硅胶通体是半透明的磨砂感,回弹快,对着光拉一拉不会发白;过氧化物硅胶往往颜色死白死亮,凑近闻有股酸味。我那套铂金的一套79元,杂牌一套22元,看着差不多,冻第11次的时候杂牌内壁已经开始泛黏了。
不锈钢冰糕模这里要多说两句,因为它跟工业模具是一个逻辑。料子认准SUS304(也就是06Cr19Ni10),看产品标注或者用磁铁吸——304基本不吸磁,201不锈钢吸得牢牢的而且容易锈出黑点。304这种奥氏体不锈钢凭耐蚀性和成型性,在食品设备里用了几十年,维基百科上不锈钢的条目里有很清楚的牌号对照,买之前值得扫一眼。模具内腔得是一体拉伸或者激光焊的,焊缝摸上去要平,摸到硌手的毛刺直接不要。
还有第三类:PP塑料的连体模。便宜,9块9包邮的主力。能用,但零下18度冻久了会脆化,我那套裂在冻融第12次,而且脱模要掰、要拧,带棒的糕体十有八九拔断在模子里。家里偶尔做一两次可以凑合,想长期玩雪糕的别在这上面省钱。想深挖硅胶材质的门道,可以翻翻食品级和工业级模具硅胶的区别,那篇讲得更系统。
带棒模具为什么总拔断?问题出在这三处
拔断的原因九成不在模具在操作:浆料太稠、插棍太早、冷冻没到位。冻了4小时的糕和冻了6小时的糕,握持强度差好几倍,没冻透就拔,糕体从中间断掉是必然的,棍子上只带半截糕。我做过一次对照:同一批酸奶浆料,4小时拔10根断7根,过夜之后拔10根一根不断。
插棍的时机讲究一个"半冻"。浆料进冷冻室40分钟到1小时,表面结了一层冰壳、底下还是软的时候插棍最稳——太早插,棍子会自己漂移歪掉;太晚插,冰面已经硬了,硬戳进去糕体带裂纹。有些模具自带带插槽的盖子,棍子从盖子定位孔穿下去,想歪都歪不了,这个设计值回那几十块差价。没有定位盖的话,斜插45度入液面再慢慢扶正,比垂直怼下去稳当。
脱模是带棒模具的灵魂环节。硅胶模:自来水冲外壳5到8秒,或者整个泡进常温水里10秒,手在模底往上一顶,糕完完整整。别用热水!我有次着急用了热水冲,糕表面直接化了一层,纹理全糊了。不锈钢模:导冷快反过来脱模也快,温水冲3秒就够,冲久了糕贴着内壁先化,拔出来是斜的。塑料模最惨,得掰着模壁一圈松动空气,再冲水,动作要像哄小孩。这套带棒脱模的手感跟注塑件注塑脱模顶出机构的斜度设计是一个思路——都要给制品留逃逸的路径,只不过一个是顶针一个是水冲。
补一个实测发现:浆料含脂量越高越难脱。纯水果冰的最好脱,冲水秒出;奶油占比超过三成的,模壁会挂一层油膜,冻完像焊在模子上。解决办法很土,装模之前用软刷往模内壁刷一层薄薄的食用油再进冷冻,脱模成功率从一半提到接近全出。
单格还是连体?容量和格数这样定
家用选独立单格加防溢边,单格容量70到100毫升、一套4到6格最顺手。连体模具一板8到10格看着划算,实际上你永远只想吃一根,却必须把整板端出来回温,剩的再冻回去,冰晶变粗口感直接掉一档。独立单格想拿哪根冲哪根,别的继续冻着。
容量跟配方直接挂钩。70到80毫升的格子,酸奶加果酱那种稠浆料刚好一根的量,孩子一顿一根不浪费;100毫升以上的大格适合做奶油基底的重料冰糕,太小的格子冻奶油浆会缩得厉害,脱出来干瘪难看。做给一岁多的小孩,找50毫升的迷你格,做完拿在手里正合适。
格子的结构细节别忽略。内壁最好带一两度的拔模斜度(这个参数冷不丁看着眼熟?冲压件和注塑件上叫脱模斜度,冷冲压模具的剪口间隙与回弹那篇里讲过同源的逻辑),垂直的直筒壁是最难脱的。底部圆润有弧度的格子,脱模时糕体受力均匀,不容易崩角。翻一下买家秀里脱模的视频再下单,比看详情页靠谱十倍。
再往深了说,如果你是甜品店主打算批量做,这套选型逻辑会完全变样——单格变成一板12格以上的304不锈钢连体模,配温控脱模水槽,一分钟出一板。那时候要考虑的就不是家用那点事了,产能、堆叠、卫生检查全要算进去,本文就不展开了。家庭场景和商用场景的模具选型差异,跟雪糕模具硅胶和塑料的安全对比里讲的思路相通,可以串着看。
我踩过的坑,按钱数排个序
三个坑:图便宜买过氧化物硅胶模(23元,废)、不锈钢模买成201材质(55元,锈点洗不掉)、带密封盖的模具盖子不严串味(38元,绿豆糕冻出鱼腥味)。加起来一百来块的学费,换你现在绕道走。
串味那个坑最隐蔽。冰箱冷冻室里什么都有,密封不严的模具会把鱼虾的味道请进雪糕里,而且是冻好之后才发现,一整批全倒。后来我养成了习惯:模具灌完料先蒙一层保鲜膜再盖盖子,双保险,成本几毛钱。硅胶本身有吸附性这个特性,存的时候也别挨着气味重的东西放。
还有个翻车跟模具无关但值得记一笔:冻好脱模的糕如果当天不吃,要装保鲜袋回冻,别敞着放在冷冻室里。冰糕表面会升华失水,冻两天表面一层白霜渣子,口感像在啃纸。一次多做一批、脱模装袋冻存,随吃随拿,这才是模具的正确打开方式。
行业一点底:中国模具产业里的食品模份额
食品类模具在整个模具产业里是偏小但很稳的细分:根据中国模具工业协会的数据,2024年国内模具行业总营收超过3400亿元,其中食品及包装相关模具只是一小块,但复购和更新频率远高于工业模。数据口径见中国模具工业协会官网。
落到冰糕模具这个小类,供应链基本集中在两个地方:日用硅胶模以珠三角和宁波的厂子为主,不锈钢模的加工产能大量分布在潮汕和义乌周边的五金带。1688上搜"雪糕模具",月销过万的链接基本都是这几个产地的货。同一个厂出的货,贴牌和自有品牌价差能到三倍,认材质认证比认牌子实在——这话在工业模具采购里成立,买个冰糕模具同样成立。
常见问题
硅胶冰糕模具冻硬了拿不出来怎么办?
先别使蛮力。用常温自来水冲外壳5到8秒,或者接一盆常温水泡10秒,然后手托模底轻轻一顶就出来了。要是冲了水还不出,多半是浆料油脂太重挂壁了,下次装模前在内壁薄薄刷一层食用油。千万别拿热水浇,也别拿刀沿边撬,前者把糕冲花,后者直接把模具报废。
不锈钢冰糕模具会不会有金属味?
合格的304不锈钢不会有金属味,闻到铁腥味的八成是201或者更差的材质。新模具到手先用白醋兑温水泡半小时,再煮一锅开水烫过,基本就干净了。用完即洗、别泡隔夜水,不锈钢模用五年跟新的一样,这一点比硅胶还省心。
冰糕模具可以做冰棍吗?
可以,反过来不太行。冰糕模具的格子做奶油浆料、糖水冰棍都没问题,就是冻纯水冰会比冰棍模具慢一点,因为硅胶导冷慢。但拿冰棍模具做含奶油的冰糕容易粘模挂壁,拔断的概率高不少。家里只打算买一套的,买冰糕模具更百搭。
冰糕模具怎么洗才不发霉?
硅胶模用完温水加软海绵刷,别上钢丝球,划伤表面以后更容易挂料。顽固的色素印子用开水加小苏打泡20分钟能去掉大部分。洗完一定要彻底晾干再收,湿着塞抽屉里一周准长黑点。收纳时撒一小把玉米淀粉防粘,这套流程我用了两年,模具到现在还跟半新的一样。
模具里的棍子可以重复用吗?
纸棍和竹棍都属于一次性用品,沾过唾液又回冻会有卫生隐患,别省这个钱,一批竹棍也就几块钱。要是常做,可以买食品级的PP塑料棍,每次用完洗净煮过晾干,能反复用小半年。棍子长度要跟模具匹配,露在外面的部分至少留4厘米,不然握不住。
写到这儿,我那五套模具的归宿也交代下:塑料连体模送了人,201不锈钢模扔了,留下的硅胶和304不锈钢各司其职——硅胶做给孩子的水果糕,不锈钢做我自己爱的奶油重料。要是只让推荐一套,我选79块上下的铂金硅胶独立单格款,家用场景里它的容错率高得离谱,就算你操作全错,大不了多冲几秒水。做模具行业久了越来越信一个理:家用和工业用的模具,挑的逻辑是一样的,先看材质认证,再看结构细节,最后才轮到价格。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。