折弯机模具材质怎么选?42CrMo、T8、T10、SKD11硬度与热处理一篇讲透
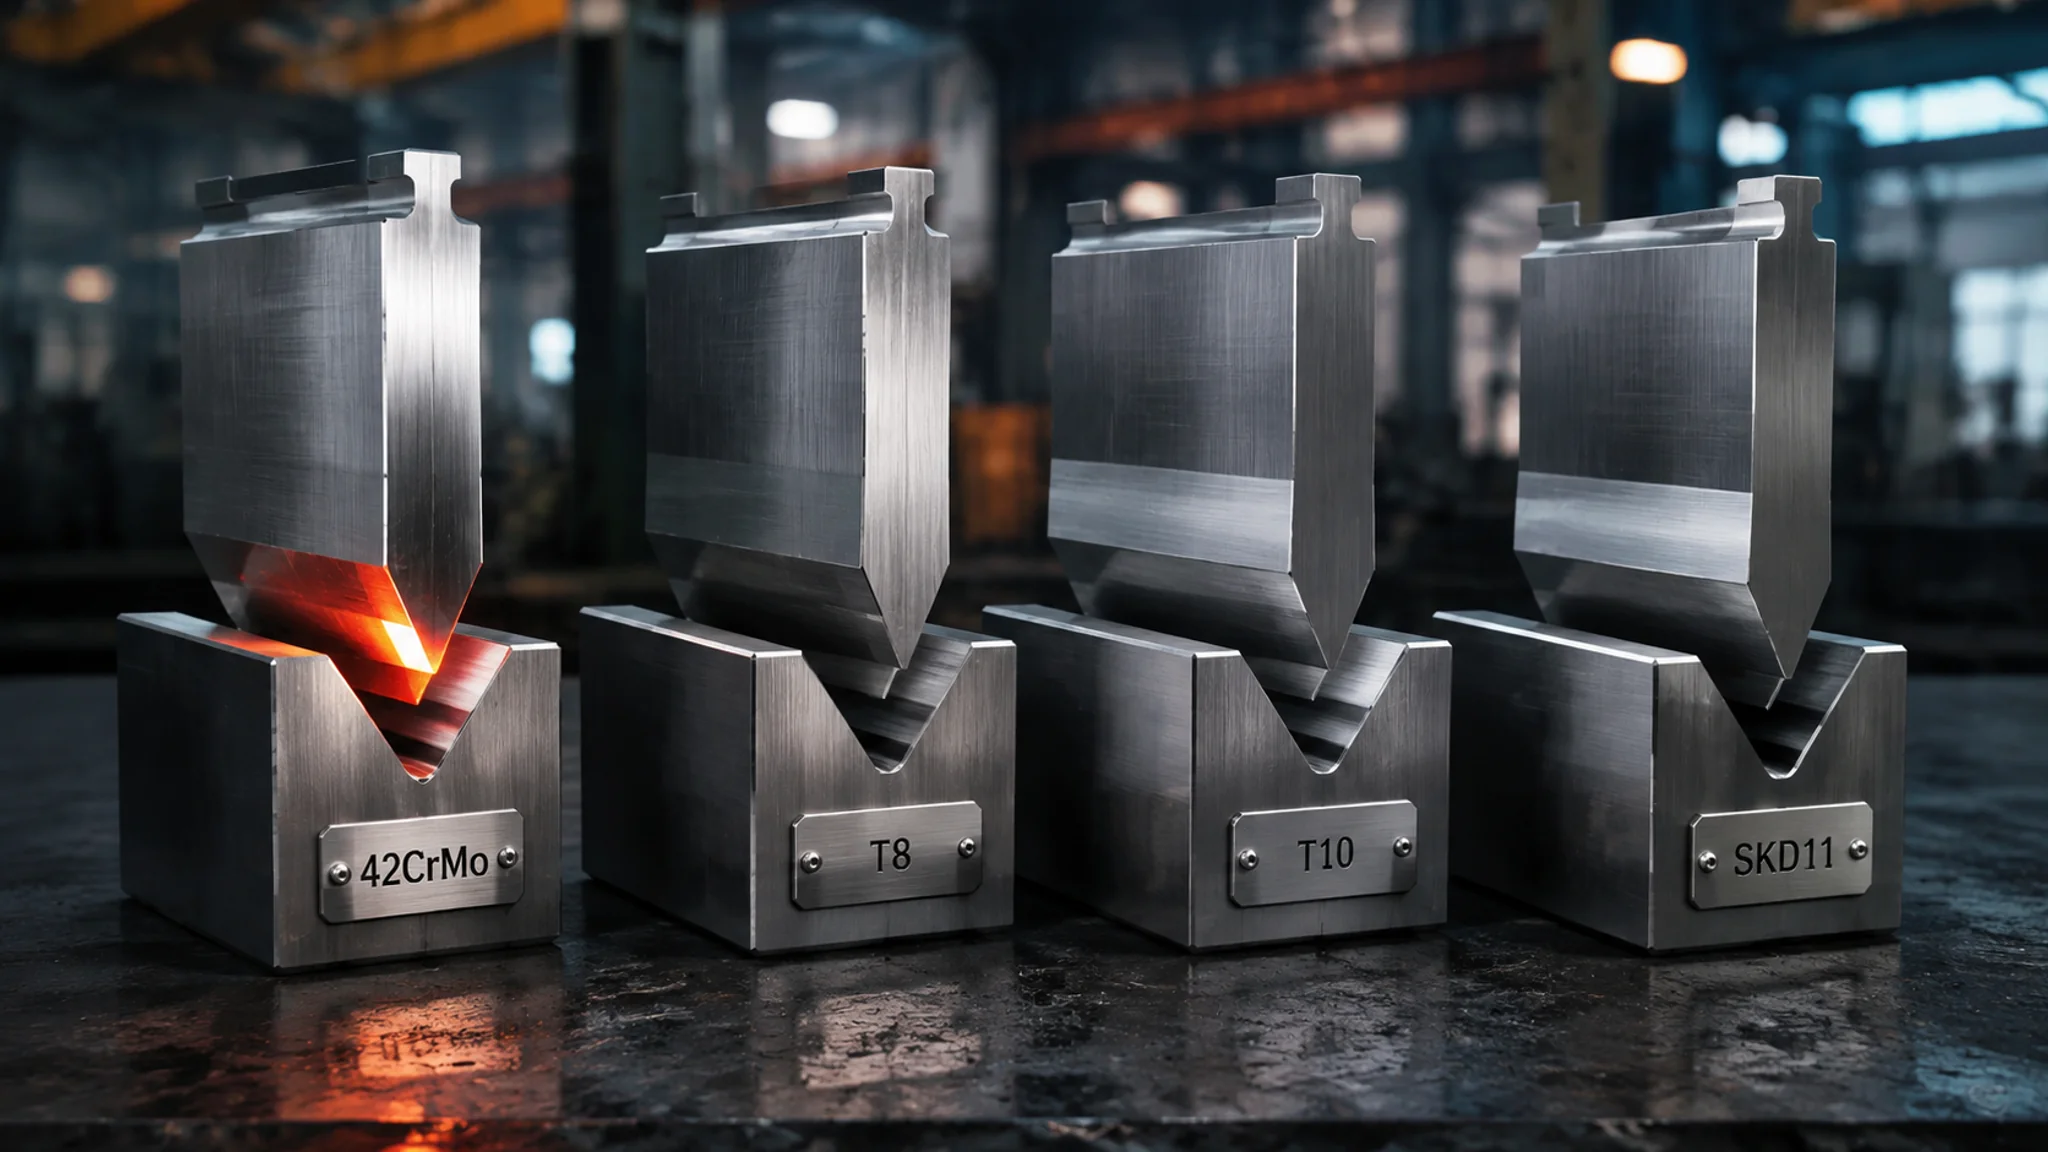
简单说:上模折薄板选T10/Cr12MoV(HRC52-58),折不锈钢或厚板选42CrMo(HRC47-52)不容易崩尖;下模受力缓,T8/T10做到HRC52-56就够用;要长寿命就上SKD11(HRC58-62)。热处理比牌号更决定寿命——差的热处理能把好钢用成废铁。
上个月有个做配电柜的朋友打电话问我:车间一副折弯机上模用了不到三个月,刀尖崩了一个小口,折出来的工件上全是拉毛的划痕。供应商说是他们操作不当,他不服气。我把那根上模的照片放大一看——断口粗糙、晶粒感明显,回火肯定没做透。八成是热处理翻车,跟操作没半点关系。
做钣金的都躲不开折弯机模具材质这个问题。你去问度娘,答案五花八门:有说42CrMo的,有说T10的,还有甩给你一句"用SKD11就行"的。越看越懵。其实折弯模具的选材逻辑不复杂——上模刀尖是"磕"上去的,要韧;下模V槽是"压"着的,要耐磨。搞清楚受力,牌号就好挑了。
我们车间这些年用过的折弯模具材质没有十种也有八种——从一根几十块的杂牌T8到上万的进口粉末钢,坑基本踩了个遍。这篇把折弯机模具材质的门道一次讲清楚,从常用牌号、硬度指标到热处理工艺和上下模搭配,全是实际用出来的体会。
折弯模具上模和下模的受力有什么不一样?
上模刀尖是线接触,承受冲击和挤压,选材第一看韧性;下模V槽是面受力,磨损为主,选材第一看硬度。同一副模具,上模崩尖和下模塌肩是两种完全不同的失效方式,材质策略也应该分开定。
上模下模虽然装在同一台折弯机上,工作状态差别很大。上模的刀尖以很小的接触面积压进板料,局部压强极大——折4mm不锈钢的时候,刀尖那一线上承受的力够把差材料直接压塌。更麻烦的是冲击:折弯机快下、压底折弯这些工况,刀尖等于是被"砸"在板料上,脆性大的材料一刀就崩掉一块。所以上模的材料,韧性和硬度得兼顾,很多时候韧性还要往后让一步。
下模日子好过一些。板料是慢慢贴到V槽两壁上的,受力缓、接触面积大,主要敌人是磨料磨损——板料表面的氧化皮和铁屑一遍遍从V肩上刮过去。下模对韧性的要求低,硬度可以往高做,做到HRC56以上都行。塌肩是下模的典型失效:V槽肩部被压出圆角,有效开口变大,折弯角度开始不稳定。这也是为什么很多厂上下模用不同牌号——各管各的失效模式。
受力之外还有个温度问题。普通碳钢板折弯温升可以忽略,但连续折不锈钢或者高强度板,V槽部位摸上去是烫手的。温度长期上到两三百度,低牌号工具钢的硬度会悄悄往下掉。如果你车间是不锈钢件大户,选材时要把这个因素提前算进去。
五种常用折弯机模具材质,硬度和适用场景对照
日常折2-3mm碳钢板,T10和Cr12MoV(HRC52-58)性价比最高;折不锈钢、高强板或10mm以上厚板,42CrMo(HRC47-52)韧性顶用;追求十万次以上寿命选SKD11(HRC58-62);T8只配做下模和低强度粗折。记住一个原则:硬度越高越耐磨,但越怕崩;韧性越好越抗崩,但越不耐磨。
T8和T10是碳素工具钢,价格便宜,含碳量一个0.8%一个1.0%左右(碳素工具钢的成分分级可以参考维基百科工具钢词条)。T8韧性相对好一点,淬火后硬度能到HRC58-62,但耐热性差、淬透性低,大截面模具淬不透心部。我们用它基本只做下模,或者做打样用的临时上模——几百次折弯就换掉,不心疼。T10比T8稍耐磨,市面上大量低价折弯模具就是T10做的,一副上模两三百块,用是能用,修磨周期短。说真的,如果你是批量生产,省这个钱不值。
42CrMo是合金结构钢,严格讲不算工具钢,但在折弯模具上用得非常多。它强韧、淬透性好,淬火加中温回火到HRC47-52,韧性是一等一的。折10mm以上厚板、折屈服强度500MPa以上的高强板,42CrMo上模就是主力——这个工况换成高碳钢直接崩给你看。它的短板是硬度上限低,刀尖耐磨性一般,折薄板批量件不如冷作模具钢耐用。42CrMo的详细成分和调质工艺,我在模具钢种类与牌号对比里展开过,这里不重复。
Cr12MoV是冷作模具钢里的老牌主力,含铬12%左右,淬火回火后HRC58-62,耐磨性和尺寸稳定性都好。折弯模具用它做上模,正常折碳钢一次修磨撑10万次以上不稀奇。它的硬伤是碳化物偏析——韧性和热处理水平强相关,同一牌号不同厂的料,崩口表现能差出一截。SKD11是它的日本对应牌号(JIS标准),冶炼和锻造控制普遍更好,做高精度长寿命折弯模具很稳。对SKD11这类冷作钢感兴趣的可以翻我那篇Cr12MoV模具钢性能和热处理,成分逻辑是相通的。
再往上是粉末冶金高速钢和硬质合金镶块,寿命能再翻几倍,但一副模具的价格也翻几倍。折弯模具这个场景,除非是超大批量的标准化产线,一般碰不到这个层级。我的看法:折弯模具的性价比甜蜜点就在Cr12MoV/SKD11这一档,往上是花钱买边际收益。
热处理才是折弯模具的命根子
同一根Cr12MoV,热处理好和差,寿命能差3-5倍。判断热处理好坏的三个硬指标:整根模具硬度均匀(头尾差±1HRC以内)、刀尖无脱碳层、回火充分(HRC58的模具在磨床上磨不动、锉刀打滑)。买模具别只看牌号,要看热处理质保单。
上面那些崩尖的案例,十有八九不是钢材本身的锅。淬火温度跑高、保温时间不够、回火只回一次,任何一个环节偷懒,出来的模具要么外硬内软、要么韧性不足一磕就崩。42CrMo上模的标准路线是840-860℃左右淬油(或水淬油冷),回火温度看目标硬度,做到HRC47-52一般回两次,第二次回火还能把第一次回火时析出的残余奥氏体处理掉。跳过第二次回火省的那点煤气和电,够你赔三次崩模。
SKD11和Cr12MoV这类高铬钢更讲究。淬火之后内部有残余奥氏体,不及时深冷和回火,模具放在仓库里都会慢慢变形——尺寸漂移零点零几毫米,对高精度折弯就是灾难。标准做法是淬火后马上做-70℃左右的深冷(有的厂做到-196℃),再高温回火两次到HRC58-62。我见过一家厂图省事省掉深冷,一批SKD11下模三个月后V槽宽度全飘了,整批报废。
还有个隐蔽的坑:表面脱碳。模具在空气炉里加热,表面碳元素跑掉,淬火后那一薄层硬度上不去,刀尖看着光亮,用两周就磨圆了。正经厂用真空炉或盐浴炉,没这个问题的概率大得多。买模具时可以要求供方提供热处理炉批记录——愿意给的厂,工艺一般都过硬。折弯模具结构不复杂,寿命差距基本就差在这些看不见的地方。
日常使用中还有个温度红线:T10和42CrMo这类材料,连续重载折弯让模具温度飙过250℃左右,硬度就开始回落。车间的土办法是备两副上模轮换着用,让模具有喘气的空档。笨办法,但管用。
折不锈钢和折普通钢板,选材差在哪?
折碳钢板,T10/Cr12MoV加HRC52-58就能安稳干活;折不锈钢,上模必须换42CrMo或SKD11,硬度反而要放低到HRC50-55,靠韧性扛住冷作硬化和高折弯力。用折碳钢的模具直接去折不锈钢,是最常见的翻车方式。
不锈钢折弯有两个麻烦。一是强度高、回弹大,折弯力比同厚度碳钢高出三到五成,刀尖受力跟着上去;二是304、316这类奥氏体不锈钢冷作硬化凶,板料在V槽里变形的同时自己变硬变韧,跟模具较劲。用T10上模折不锈钢,薄板还能撑一阵,2mm以上就是赌命——刀尖崩的时候连预兆都没有。美国折弯机制造商协会(FMA)旗下媒体The Fabricator的技术资料里也反复强调高强钢折弯对模具韧性的要求,不是我们一家之言(thefabricator.com)。
我的实际配置是:不锈钢件为主的车间,上模用42CrMo做到HRC48-52,厚板和高强板直接上韧性更好的材料;下模用Cr12MoV或SKD11做足硬度。要是预算紧,至少把上模换掉,下模扛磨的能力可以靠勤修磨补。另外折不锈钢的V槽建议开大一号——槽宽从板厚8倍放到10倍,折弯力小、压痕浅,模具压力也小,一套动作全都顺了。折弯工艺参数的完整逻辑(V槽、回弹、吨位怎么配合),在折弯机模具结构与选型详解那篇里有系统展开,这里只补材质这一块。
铝板和铜板另说。软,折弯力小,对模具硬度要求低,反而要防压伤——下模V肩的圆角和光洁度比硬度更值得关注。别一听"上好钢"就无脑堆,折铝件用顶级SKD11下模属于杀鸡用牛刀。
常见问题
折弯机模具材质42CrMo和T10哪个好?
看你怎么用。折3mm以下碳钢板、量大、想省模具钱,T10够用,一副便宜一半以上,磨钝了就修。折不锈钢、折厚板、折高强板,别犹豫,42CrMo——T10的韧性在这种工况下就是崩给你看。老实讲我车间两样都常备,按订单换着用,谁也替代不了谁。
折弯机上模和下模可以用同一种材质吗?
可以用,但不是最优解。上模崩尖为主,材质偏韧性;下模塌肩为主,材质偏耐磨。我习惯的搭配是上模42CrMo(HRC48-52)、下模T10或Cr12MoV(HRC52-58),两副下模配一副上模轮换。要是一时懒得管,全套Cr12MoV也能用,就是折厚板时上模崩口风险高一点。折弯模具的基本结构和上下模配合原理,可以看看折弯机模具入门详解。
折弯模具硬度越高越好吗?
不是,硬度上去了韧性就下来,这是跷跷板。上模做到HRC60以上,折硬料一刀崩掉一角你哭都来不及;下模可以硬一些,HRC56-62都合理。见过有人迷信高硬度,把上模做到HRC62,结果连折弯机稍微过载一点刀尖就缺了。目标硬度跟着板料和工况走,别跟着参数表上的最高值走。
怎么快速判断买来的折弯模具热处理做没做到位?
三招。第一招,拿锉刀蹭刀尖非工作面:锉刀打滑说明硬度在HRC55以上,能锉下铁屑就是没淬透。第二招,看整根模具两端和中间的硬度报告,头尾差超过2HRC说明均匀性差。第三招,修磨时看火花和手感——砂轮火星密集发红的料组织正常,磨着"绵"的八成有脱碳或回火不足。再稳一点,直接要热处理炉批记录,敢给的厂不多,给的那家可以长期合作。模具热处理的更多门道,Cr12MoV热处理详解里写得更细。
写到这我想说句实在的:折弯模具是结构最简单的一类模具,选材却一点不随便——受力、板料、热处理三个变量凑一起,同一家厂买的两批模具寿命都能差一倍。我的建议就一条,别在材质上省小钱,一副好上模多花的几百块,摊到十万次折弯里连一分钱都不到。
你车间现在用的是哪种材质的折弯模具?崩过口还是塌过肩?评论区聊聊,你的翻车经历可能正好帮别人避一次坑。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。更多材料知识可以接着看模具钢材牌号与价格速查和冷冲压模具实战笔记。