提手模具怎么做才不弯?细长提手的变形控制和排腔产能账
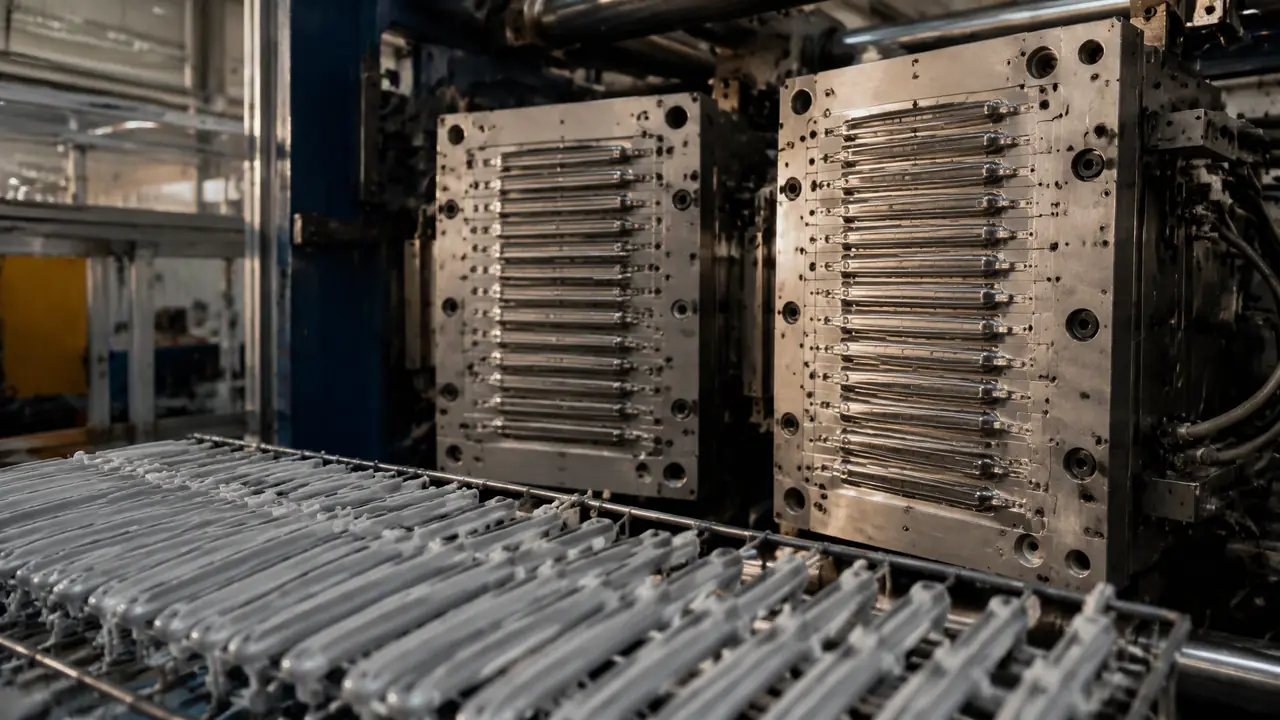
把话放这儿:提手模具的技术含量不在结构,而在两件事——把细长件的弯曲变形摁住,把腔数排到既平衡又上得了产量。变形从冷却不均、保压内应力、顶出受力三处来,对症下药;水桶提手16腔起步、32腔是主流配置,机台和定型工装配到位,废品率能压进百分之一。
上个月在台州帮一家油漆桶配件厂试一副32腔的提手模具,第一模打出来,整排提手齐刷刷往同一侧翘,像被烫过一样。老板在旁边脸都绿了,我倒不慌,这毛病见得太多。提手模具做的就是水桶提手、纸箱扣手这类细长塑料件,结构简单得像块肥皂,可变形和产量这两道坎,年年有人栽跟头。
这篇把我这些年试过的提手模拆开讲:弯从哪来、怎么摁;腔数怎么排、产能怎么算;最后给一套真实的周期和报价,你拿去就能对表。
提手为什么会弯?三个来源逐个摁
提手弯曲的根源九成在冷却不均、保压内应力和顶出受力这三处,模具结构本身反而不是主因,逐项排查比急着改结构见效快。先说冷却。提手是典型的细长件,长的380毫米,短的90毫米,握把段厚、杆部薄,厚薄交界处冷却速度差一截,厚的地方还软着,薄的地方已经定死,出模自然往厚边弓。我的习惯是握把段镶一块铍铜,背面通12度的冻水,杆部走常温水,两边冷却速度拉平,翘曲能减掉大半。有一副16腔模就靠这一招,弯曲量从每100毫米弓2毫米压到0.3毫米以内。水路具体怎么布,之前写过一篇模具冷却水路怎么布?运水距离与冷却效率的关系,管长、回路、隔水片都讲过,这里不重复。
再说保压。保压压力给太狠,浇口附近内应力堆着,出模时看着直,放一晚上自己弯了,车间里叫时效变形。提手件我一般把保压给到注射压力的四到六成,宁可缩短保压时间,也不硬压。
对了,说到进胶:不少师傅图省事从侧面单点进胶,胶流到末端温度掉了,两头收缩不一致,这是提手扭成麻花的常见原因。我更偏向握把中心单点进胶或者对称双点,流道长一点无所谓,平衡要紧。
第三个是顶出。提手杆部薄,顶针少了局部发白,顶针位置歪了直接把件顶弯。长提手我一腔至少布五支顶针,全落在握把和加强筋这些厚实的地方,顶出前段慢推、后段快退。老实讲,这三处都排完还有翘的,十有八九是模温机没开对称、一边水路堵了——这种隐性毛病比结构问题多得多。
排腔怎么排?腔数、流道和产能这本账
水桶提手16腔起步、32腔是主流,纸箱扣手直接上64腔以上;排位跟着流道自然平衡走,腔数盲目堆高反而废品率翻着涨。排腔这事客户最爱贪多。前年有个做牛奶箱扣手的客户开口就要96腔,我劝他先做64腔,他不听,找别家做了,结果那副模流道平衡调了两个月,末端腔的件不是缺料就是拖料头,最后回头找我改。道理不复杂:细长件排腔,长度方向吃机台空间,20升桶的提手长380毫米,一字排开8腔模板就得3米多宽,根本放不进锁模空间,只能两排对排。腔数一多,分流道级数跟着涨,哪一级差一点,末端腔就先掉链子。这套排位思路跟塑料衣架模具怎么做?一副模几十个腔的排位与脱模玄机里讲的是一个路子,细长件多腔,先保平衡再谈数量。
产能给你算笔实账。32腔桶提手模,PP共聚料,单件17克,周期18秒,一小时6400支,一天开22小时就是14万支出头。纸箱扣手更猛,64腔,单件1.8克,周期7秒,一小时三万支往上。提手单价低,一支净利也就几分钱,靠的就是这个走量,所以提手厂比拼的从来不是模具多漂亮,是良率和停机时间。
想往更高腔数走的话,可以看看尼龙扎带模具高速量产的门槛在哪?32/64腔、台阶锁紧、齿条脱模与冷却一次讲透,扎带模把多腔平衡玩到了极致,不少思路能搬到提手上。
| 对比项 | 水桶提手(20升油漆桶) | 纸箱扣手(牛奶箱) |
|---|---|---|
| 长度 | 380毫米左右 | 95毫米左右 |
| 单重 | 16-18克 | 1.5-2克 |
| 常见腔数 | 16-32腔 | 64-96腔 |
| 成型周期 | 16-20秒 | 6-9秒 |
| 机台吨位 | 250-320吨 | 160-200吨 |
| 模具价(我的经验区间) | 8-15万 | 15-25万 |
| 小时产能 | 5000-7000支 | 2.5-3.3万支 |
这张表是我经手订单的大致水位,各地有浮动,但差得太远你就得问一句为什么了。
钢料、机台和定型工装,三个省钱的细节
提手模模芯用718H或P20预硬钢就够,机台按投影面积估锁模力,出模后必须配定型晾架,这三样做对了寿命和良率都稳。钢料上我见过有人非要上S136做提手模,纯属花冤枉钱。提手不接触食品油水,718H预硬到HB280至300,打一百万模次没问题,一套钢料能省两三万。型腔抛到600号砂纸就收手,提手是哑光件,抛太亮反而粘模。
机台选型别只看件重。提手是长条,投影面积大,锁模力按投影面积乘每平方厘米0.3至0.4吨来估:380毫米提手一对投影约76平方厘米,32腔就是2400多平方厘米,锁模力得300吨往上,这就是桶提手模都趴在320吨机上的原因。有客户拿250吨机硬打32腔,跑两小时就飞边,换机当天就消停。
定型工装是提手厂的命根子。出模的提手带着余温直接落筐,堆一晚上全是弯的。我们的土办法是木条开槽的晾架,出模即插槽,自然冷却15分钟再收。就这15分钟,废品率从5个点掉到1个点以内。这架子成本几百块,偏偏很多小厂舍不得做,天天跟翘曲较劲,冤不冤。
后来那副32腔模改完水路、换了进胶点,第三模出来整排提手平得能当尺子使,老板请我们在厂门口吃了顿海鲜。提手模具拼到头来不是谁的结构图画得花,是谁把冷却、保压、顶出这些笨功夫做细,再把腔数和定型工装配到位。你下次碰到一副打出来就弯的提手模,先别急着骂设计,按这三处挨个摸一遍,多半有救。
常见问题
水桶提手用PP还是HDPE好?
常温环境我站共聚PP,刚性足、出模直、缩水稳定。冷库桶那种低温场景换HDPE,耐摔不易脆断,代价是偏软、更容易弯,模内冷却也得加长两三秒。
一套提手模具多少钱、多久能回本?
按我的报价经历,16腔桶提手模8到12万,32腔15到22万,T1试模35到45天。拿32腔算,一小时6400支、一支净赚3分钱,满产一天毛利四千出头,订单稳的话两三个月回本,怕的是订单断档摊不平模具钱。
纸箱扣手上64腔为什么不会互相粘连?
扣手又小又薄,模内定型快,周期短,出模时已经硬了。再配机械手按腔分格取件,落料不堆叠,就不存在粘的问题。人工落框的厂反而要防余温粘连。
试模时提手一掰就发白断裂是怎么回事?
多半是料温偏低或保压过猛,熔接痕处结合不牢。PP料温打到220至240度,烘料4小时再上机,保压回调一档,一般就能掰不出白痕。还不行就查浇口位置,熔接线正好落在受力点上最麻烦。
提手上的浇口痕能藏到看不见的地方吗?
能。点浇口打在握把中心,痕迹藏在手掌握住的那一面,客户基本不看正面。要是扣手这种两面都露的件,就得把浇口做到内侧边缘再修边,模具报价里记得留一笔去浇口痕的工时。