模具抛光流程怎么走才不返工?油石砂纸研磨膏的顺序讲透
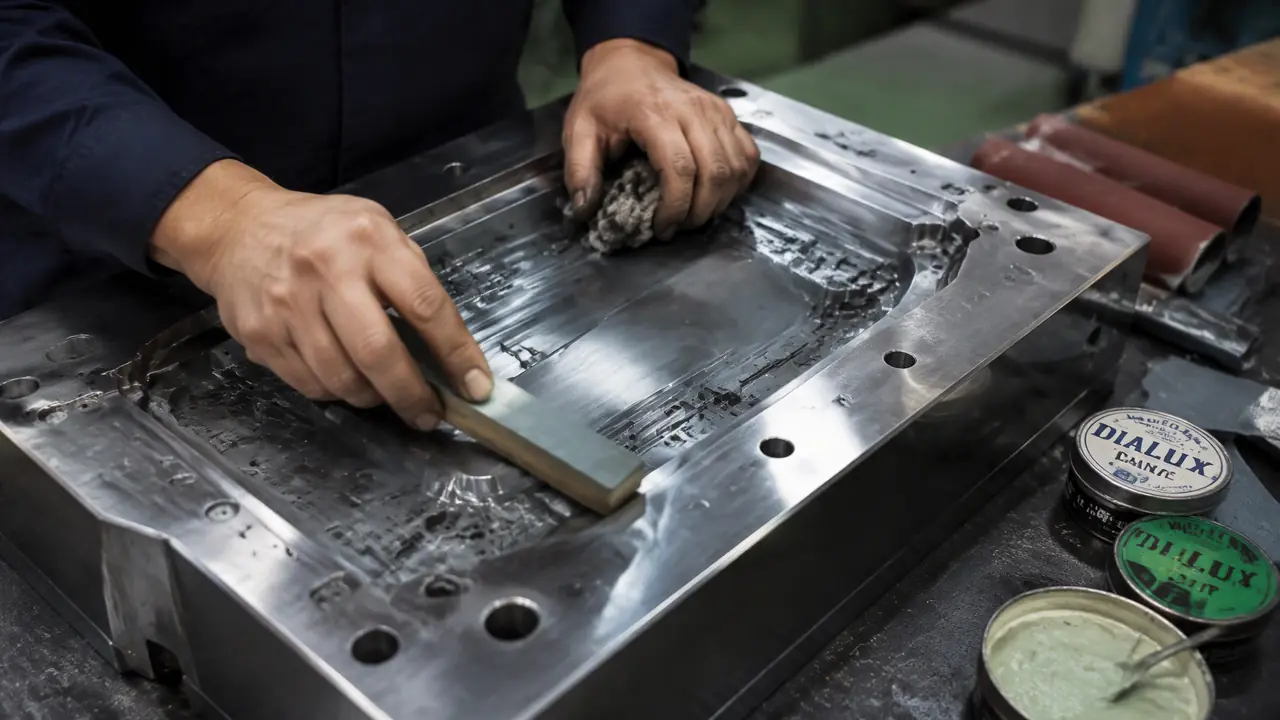
这事儿得拆开说:模具抛光流程就是油石、砂纸、研磨膏三段,往上半级半级收,顺序错一档前面全白磨。先把每档目数和换向的规矩记牢,再练手上的功夫,新手照这个次序走,两个星期就能上手普通模面。
模具抛光流程说白了就三步:油石压刀痕,砂纸收砂痕,研磨膏提亮,一步都不能跳。我出师第一年图快,油石打到320目就换1000目砂纸,中间400、600、800三档全跳了,粗痕全藏在底下,研磨膏一上,对光全是暗纹。整套透明盖板模返工三天,老板赔了客户六千八,我那个月绩效扣了一半。
打那以后,动手前先把目数表抄在模架边上。320、400、600、800,一级一级来。跟刮腻子一个道理,底子不平,面漆喷再厚,灯一照照样反着印子。
省模排在CNC和火花机后头,T1试模前。设计、加工再顺,这最后一步的手艺决定件出模什么光。可抛光救不了前面的错,尺寸磨超了、形位跑偏了,神仙的手也磨不回来。
油石打底:先把刀痕量一量再动手
油石是模具抛光流程的第一道,用320到800目把机加工刀痕和放电白层压掉,走45度交叉,旧痕没消干净不许换档。这一道占整个省模工时的一半,底子打多实,后面就省多少事。
先看面。CNC留出来的刀痕深的一丝多,肉眼能数出一条条纹路;火花机打过的面更麻烦,表层那层发白的变质层比基体硬,得先用320目粗油石啃掉。机加工给省模留的量一般卡在0.03到0.05毫米,超了磨不完,少了痕盖不住,这两头我都见过。
手法没玄乎的。油石蘸煤油,跟刀痕成45度推出去,回程抬石不磨,一下是一下,别来回搓。磨一阵擦干净吹干,对灯看,刀痕彻底没了、只剩均匀的油石痕,才换400目。师傅教过我一个土办法:油石推起来发黏,就是煤油干了、钢末糊住了,蘸一下再走,硬干磨会把局部烧出回火色。
对了,动手前把面上的气孔、夹渣先找出来。S136这类钢料偶尔带砂眼,抛到600目就现形,一个小点越抛越大坑。得拆下来烧焊补面,重新热处理再回来抛,指望油石磨平是白日梦。
中等模芯,光油石这道就得大半天。急不得。
砂纸接棒:每换一档,方向跟着转45度
砂纸从800目接棒,1000、1200、1500逐级收,每换一档把走的方向转45度,两档之间的煤油清洗不能省。换向是让新旧砂痕互相咬着找平,哪一档没磨透,对光一扫就现形。
油石的痕比刀痕细,但还在。800目砂纸先把它接过来,之后的规矩就一句话:上一档的砂痕全部消失,才准上下一档。跳档省下的十分钟,后面加倍还。这个坑我踩过,赔过钱,也眼看着徒弟又踩一遍。
干磨省事我懂,可这活我站煤油湿磨那队,发热小,面不发烧,砂粒也不容易糊。砂纸裁成小条垫着竹片走,手直接按容易跟着型面忽高忽低,把平的地方磨出波浪。平面好办,碰上转角和窄槽,砂纸裹着刀柄或铜棒蹭,力道全在指尖上。老实讲,这些手上活系统练法我写过一篇(模具抛光教程从哪练?油石到研磨膏),先拿废模芯练一周再碰正式模,不丢人。
两档之间煤油冲、气枪吹。一颗夹在面上的砂粒,能拖出一道比所有旧痕都深的拉伤,整级重来。
研磨膏收尾:只管提亮,不管去痕
研磨膏是最后一道,W3.5到W0.5配羊毛轮低速画圈,只负责把砂纸面提到镜面,它救不了前面留下的任何砂痕。普通外观收到W3.5,透明件和镜面件才动W0.5。
新手爱把亮度指望在膏上,方向反了。它是收尾那一环,跟涂口红一个道理,嘴唇干裂,抹再多还是裂的。收到1500目的面,W3.5的氧化铝膏配羊毛轮,手电磨压到三千转上下,压力轻到手指搭着就走,画小圈往外扩。转速一高、压力一大,局部直接烧出橘皮,那块就得退回砂纸重收。
收到什么程度算完,图纸说了算。普通外观面Ra0.4到0.2,透明件要Ra0.025往上,换W1.5、W0.5的钻石膏逐级提。A0到A3各对着什么产品、什么价,我写过一篇(模具镜面抛光等级怎么划分?A0到A3的标准与应用),动手前先定级,省得白抛。
还有个容易漏的:亮面旁边带咬花的,交界处先贴美纹胶带。羊毛轮扫过边界,皮纹就塌了,客户照版验收可过不去。
顺序跳一档会怎样?把账算给你看
跳档省下的几个钟头,会在试模对光时连本带利讨回来:旧痕顶开膏层全冒出来,退两三级重磨,三天工时外加给客户的延期交代。我那六千八就是这么没的。
那年那套透明盖板模,PMMA的,客户拿验光板照着收货。我自作主张跳档,320目油石的粗痕,1000目砂纸根本盖不住,膏一糊,T1试模的件对着灯一照,一片一片的暗纹。返工从油石重打,三天,试模往后推了一周。赔偿、赶工、搭上下一年订单的信任,比省下的钟头贵出几十倍。
| 工序 | 目数/粒度 | 走法 | 停手判据 |
|---|---|---|---|
| 油石 | 320#、400#、600#、800# | 蘸煤油,45度交叉推 | 灯下刀痕和白层彻底消失 |
| 砂纸 | 800#到1500#逐级 | 垫竹片,每档转45度 | 上一档砂痕全被新痕盖掉 |
| 研磨膏 | W3.5到W0.5 | 羊毛轮低速画圈 | 对光无橘皮、无拖痕、无暗纹 |
这张表现在还贴在省模台上,徒弟进组第一天先抄一遍。补一句,抛光前还有一道活:先修形再抛光。塌角、镶件缝这些毛病,油石之前就得处理掉,面都抛亮了才发现塌边,前面全白干。
回到开头那笔账。模具抛光流程不难,难在每一档都舍得停:油石停在旧痕消干净,砂纸停在换向上,研磨膏停在转速上。顺序是死的,手艺是照着顺序磨出来的。下一次动手前,先把目数表抄在模架边上,磨到哪档勾到哪档。
常见问题
油石从多少目起步合适?
看前一道留下的面。CNC面刀痕浅,320目够用;火花机面有白层,先用240或320把变质层啃掉再升。拿不准宁可粗一档,粗油石磨多了能救,细油石盖不住痕才要命。
每换一档目数都必须清洗吗?
必须。煤油冲掉钢末和砂粒,气枪吹干再检查。粗目数的砂粒夹在面上带进下一档,一道拉伤就能让你退回两级重磨,这几十秒省不得。
深腔和窄槽看不见,怎么抛?
小油石绑竹签伸进去,砂纸裹刀柄走,再深的腔上超声波抛光机,靠磨头把磨料振下去。抛完拿内窥镜或牙科镜对光检查,别凭手感说干净。
一套模芯手工省模要几天?
中等模芯收到Ra0.2大约三到五天,油石占一半。镜面件加钻石膏那几档,再加两三天。外发行情是省模师傅日工四百到六百,镜面单件两千往上,也有按面算一寸四十到八十的。
抛过头会怎么样?
面磨塌了,平面变凹,分型面边上容易磨出塌边和披锋。要勤停勤查,拿刀口形平尺靠在面上透光看,别一根劲往亮里磨。