五金拉伸模具起皱怎么办?压边力的调法
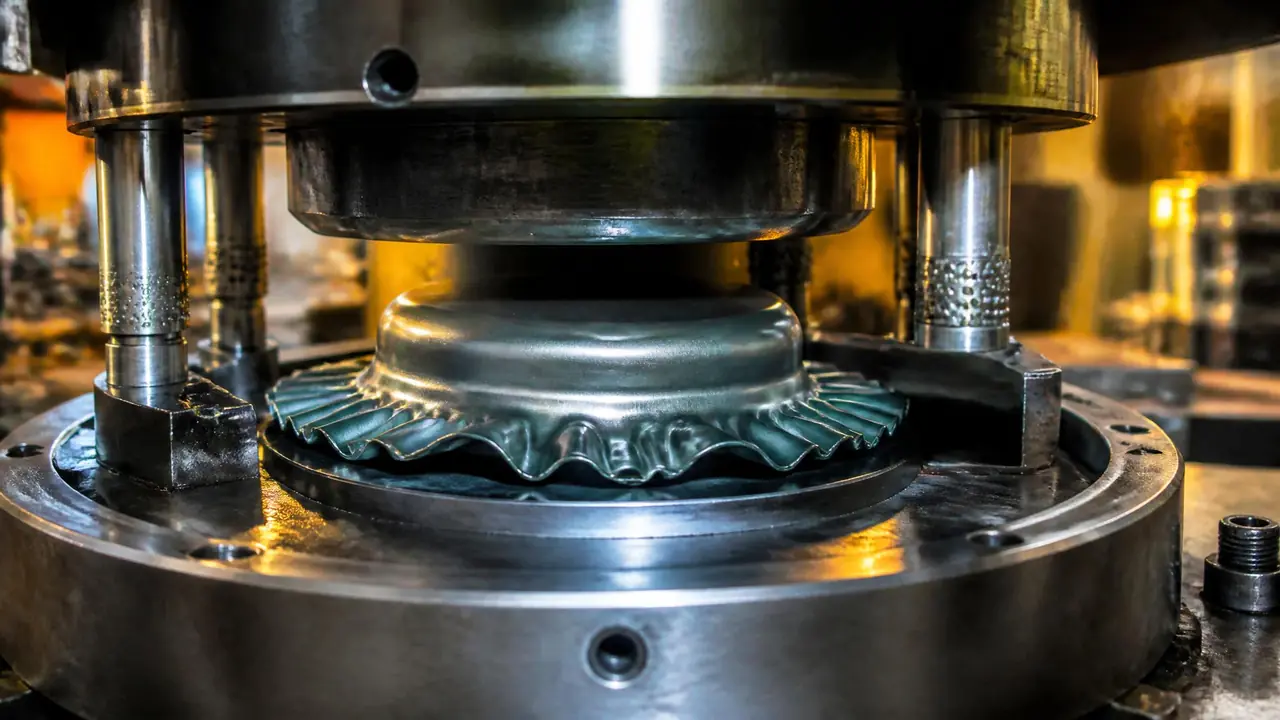
别绕了,起皱九成是压边力不够或者没压匀,先别急着动凹模圆角。按单位面积2兆帕左右给个基准,再按皱的位置微调:整圈皱加总力,局部皱先查压边圈平度。
上个月帮朋友看一套五金拉伸模具,冲的是0.8毫米冷轧板的电机端盖,拉到28毫米深,口部就挂了一圈波浪。他把压边力加了将近一倍,皱没消,料倒是在侧壁快拉裂了。我到现场第一件事不是动压力表,是拿手指去摸压边圈四角——外圈两个角发虚,压边圈根本没贴平。后来红丹一查,贴合率不到六成。
这就是起皱的真面目:凸模往下走,法兰区的多余材料无处可去,受切向挤压一失稳就拱起来。料越薄、拉得越深、凹模圆角越大,越容易皱。压边力干的活其实就一件,把法兰料按住,让它老老实实往里流。按太松起皱,按太紧破裂,这两头的平衡点,就是调模的全部内容。
先看皱在哪,再决定动哪里
整圈均匀皱是压边力总量不够;贴着凹模口一圈的放射状密皱,多半是压边圈间隙偏大;皱集中在角部则是料流不均,得靠拉延筋补。位置不同,药方完全不同。
上来就把压力拉满,是我见过的最常见的弯路。压力大了以后皱是压下去了,可侧壁的拉应力也跟着涨,破一个件报废的不止一个,料带还得停机换。所以第一步永远是看位置,不是看力度。
查位置有笨办法但管用。塞尺沿压边圈一圈量间隙,超过料厚一半的地方做记号;间隙均匀还皱的,才轮到总量的问题。有个细节很多人漏:压边圈顶面要是不平,加多大的力都压不实,等于拿漏风的巴掌按人。
回说我朋友那套端盖模。压边圈磨床重磨过一遍,贴合率上到八成五,压边力反而往下调了0.4兆帕,皱就没了。压边圈不平,等于有的地方压着、有的地方悬空,悬空的地方料就往外拱。这种钱花在磨平面上,比换氮气弹簧便宜十倍。顺便提一句,压边圈这种大平面的精度活,在模具加工的五种常用方式里属于磨削的基本功,平面磨不到位,后面全白搭。
压边力的调法:基准值加二分法
低碳钢单位压边力按每平方毫米2到2.5兆帕起步,乘法兰投影面积得总力;试模按先小后大、每次加一成的节奏,皱了加、裂了减,两三轮基本落进区间。
拿端盖模算笔账你就明白了。法兰外径90、凸模直径50,环形投影面积约4400平方毫米,按2.2兆帕一乘,总压边力大概10吨。这个数是起点,不是答案。
调的时候手里得有尺。每个压力档拉三件,卡尺量口部边缘的壁厚,最大减薄率控制在百分之十八以内心里才有底;壁厚掉得快,说明压力已经顶到破裂那头了,再皱也不能往上加,得换思路。这套流程听着慢,实际比又皱又裂来回猜快得多。
我们车间试模的固定流程:第一刀给基准值的九成,看件。整圈皱,加一成再拉;皱消了但侧壁发亮、壁厚掉得厉害,回退半成。0.8毫米的冷轧板,我手上的经验是2.1到2.4兆帕之间能落住,超过2.6还又皱又裂的,问题准不在总量上。深一点的件,比如拉到50毫米以上的水槽类,得盯行程末段——普通弹簧压到最后一截,压力能比开始高三四成,料就是这个时刻被压死的。这也是为什么深拉件我劝人直接上氮气弹簧,曲线平,全程一个劲。
| 压边方式 | 压力曲线 | 成本 | 适合的活 |
|---|---|---|---|
| 弹簧或橡胶垫 | 随压缩线性上涨 | 低 | 浅拉、批量小 |
| 氮气弹簧 | 全程平稳 | 中高 | 深拉、外观件 |
| 双动压力机外滑块 | 可独立调节最稳 | 设备贵 | 大件、高要求量产 |
三种方式没有绝对好坏,只有合不合适。浅拉件硬上双动机,纯属浪费产能;深腔件靠弹簧硬凑,试模时间能拖你一星期。
压力两头堵的时候,换这三张牌打
料薄、深度大,压边力加也皱、减也裂时,在角部加拉延筋锁流速,比硬堆压力管用;换冲压性能好的材料、把润滑做足,都能把可用窗口撑宽。
拉延筋的本质是给料过筋时加阻力,等于局部变相提高压边。方形件的四个角最缺这个,直边流得快、角部流得慢,皱就起在角上。筋高做3毫米左右的半圆筋,试模时先浅后深,靠堆焊修量。有年我调一套方形油箱模,压边力从8吨加到11吨角部还皱,加了条筋,8吨反而稳了。
材料这张牌别小看。同样是低碳钢,08Al这类深冲钢的塑性和各向异性比普通板好一截,抗失稳能力强,同模具下压边力窗口能宽出不少。料厚每加0.1毫米,皱的倾向明显往下走,但产品定了料就没得选,所以这张牌多数时候打不动。
润滑倒是人人都能立刻做。拉深油刷匀、磷皂化处理到位,同样的压边力下料流得顺,起皱和拉伤一起少。见过最可惜的一套模,皱和裂来回拉锯一个星期,最后发现就是操作工油刷得太省,补够油当天就交模了。试模这个环节在整个模具制造十二道工序里排得很靠后,但一件能不能交,全看这几刀调得细不细。
那套端盖模最后的结局:压边圈重磨,压边力落在2.3兆帕,连拉三万件没再出过皱。调压边力没有什么神秘配方,就是先查贴合、再定基准、然后按位置微调三步,急不得。你下次遇到皱,先蹲下来看皱长在哪个位置,答案基本就在那。
常见问题
压边力有现成公式可以直接套吗?
有,常见经验式是单位压边力乘以压边圈下的环形面积,低碳钢单位值取2到2.5兆帕,不锈钢和厚料往上加。公式给的是起点,不是终点,试模才是终审,别拿计算结果直接当定模依据。
弹簧压边和氮气弹簧到底差在哪?
弹簧压力随压缩直线涨,行程快结束时能比开始高三四成,浅拉无所谓,深拉容易在末段把料压死拉裂。氮气弹簧曲线平缓,全程压力稳,单价贵但省试模时间,深拉伸件我认为值回票价。
压边力一加,皱和裂一起冒出来怎么办?
说明矛盾不在总量,在分布。看皱的位置:局部皱就加拉延筋或者局部垫压边圈,别整体加压。同时查凹模圆角,圆角适当加大一点,破裂风险马上降一截,两头就有调和余地了。
一套拉伸模试模一般要调几轮?
浅拉件一两轮很正常,深腔件三轮往上也不稀奇。我经手最顺的一套三天两轮交模,卡壳的也有一路磨了两周的,差别基本都出在压边圈贴合度和材料批次稳定这两点上。