热锻模具为什么扛高温?红冲锻打对材料的要求
先说结论:热锻模具扛高温靠红硬性和抗热裂这两条命根子,材料占七成,热处理和保养占三成。红冲锻打选钢别光看牌号,热处理跟不上,H13照样几千模次开裂。建议先定材料,再盯死热处理和预热这两道关。
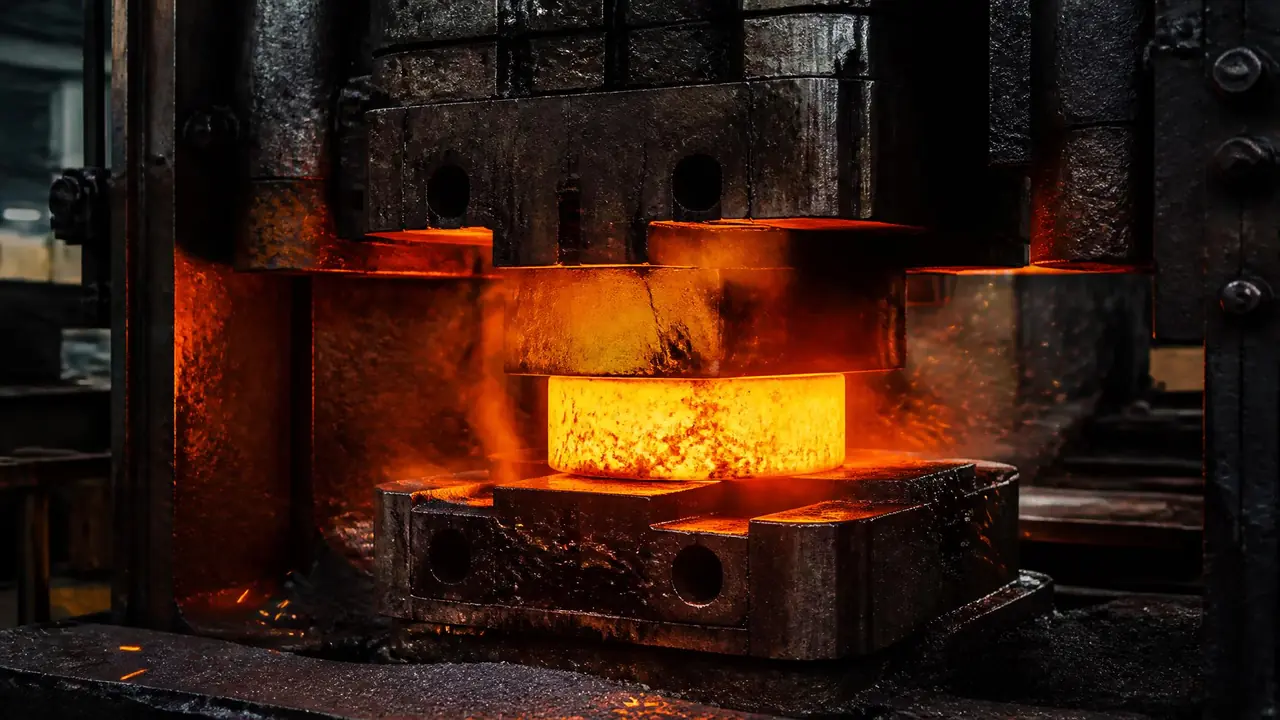
热锻模具这行有句老话:模具不是用坏的,是"烤"坏的。你把一截烧到1100℃上下的红钢料往模膛里砸,型腔表面几秒钟就蹿到五六百度,锻件一脱模,压缩空气、水基石墨冷却剂又马上招呼上去。一热一冷,一胀一缩,跟有人拿锤子反复敲同一块玻璃一个道理。所以我的判断很直接:这活儿对材料的要求,本质上不是"耐高温"三个字能概括的,而是要扛得住高温和急冷的来回折腾。
说实话,很多刚入行的老板栽就栽在这。买钢的时候只问硬度多少,一听HRC四十八就觉得稳了,结果模具上一千多模次,型腔表面全是细密的龟裂纹,锻件拉毛,客户退货。硬度只是结果,不是原因。
热锻模具工作时到底在扛什么?
热锻模具最怕的不是高温本身,而是反复冷热交替带来的热疲劳,型腔表面的龟裂就是这么一层层熬出来的。钢材六百度以内强度掉得不算狠,真正要命的是温差应力。
拆开来看,一副红冲锻模一个工作循环要挨三下。第一下是热冲击,1000℃以上的坯料贴上型腔,表层金属瞬间膨胀,里层还是冷的,表面被"憋"出压应力,温度再高就往塑性变形走。第二下是冷却,喷雾一吹,表层猛收缩,又被拉出拉应力。一压一拉,一个循环两次。红冲这种工艺一班打下来少说几千循环,金属表面跟弯铁丝一样,弯的次数多了必然断,断在表面就是龟裂,行话叫热裂纹或者heat checking。
我看过一副做轴承套圈的红冲凹模报废后的剖面,裂纹深的能到两三毫米,一条条顺着型腔边缘排开,像干裂的河床。到这个份上就只能整套报废了。也别觉得这是材料不行,工况就摆在那,材料选得对、保养跟得上,龟裂能晚来很多,这就是寿命差距的来源。
红冲锻打对材料有哪些硬要求?
红硬性、韧性、抗热裂能力和耐磨性,四样缺一样寿命都上不去,这也是热作钢和冷作钢的根本分野。冷作钢室温硬度再高,三百多度就开始软化,上红冲必崩。
第一条是红硬性,也就是高温硬度。型腔表层工作温度能到五六百度,材料在这个温度下还得保住 HRC 40 左右的硬度,不然锻件一出模膛,型腔就被"抹"变形了,尺寸漂得比仪表盘还快。H13这类铬钼钒热作钢里的钒碳化物就是干这个的,回火析出细小碳化物,扛回火软化。
第二条是韧性。锻打是冲击载荷,一锤下去应力集中得很,钢太硬太脆直接崩角。第三条是抗热裂,或者说抗热疲劳,跟导热性关系很大——导热好的钢,表层热量传出去快,温差小,热应力就小,裂纹来得慢。第四条耐磨性,红料软归软,带着氧化皮在型腔里流动,磨削力一点不小。
这四条凑齐不容易。碳高了红硬性好但脆,碳低了韧性好但不耐磨,合金元素也是拆东墙补西墙。所以热作钢的成分都是配平过的,别自己发明配方,跟着成熟牌号走。
行业默认H13没错,翻车多半在热处理
H13(对应4Cr5MoSiV1)是红冲锻模的默认答案,供应渠道成熟、价格适中,但热处理不到位,再好的钢也白搭。我的经验是,同一副图,热处理好坏寿命能差三倍不止。
讲个我自己踩过的坑。前几年图便宜,一副红冲六角螺母模用了5CrMnMo,比H13一公斤便宜不少。结果呢,三千模次不到型腔就开始龟裂,锻件表面拉毛,磨一刀再打,又裂,五千模次整套报废。后来老老实实换H13,淬火回火做好再软氮化,同一副图打到一万五千模次还能用。这一课学费交得不冤。
H13的标准流程行业普遍是1020-1040℃奥氏体化,油冷或分级淬火,然后两次600℃左右的回火,硬度控制在HRC 46-50这个区间。红冲模具我不建议追求HRC 52以上,硬一点耐磨是耐磨,崩一次角整副模就悬了。型腔加工方面,铣削能到位的优先铣,深腔窄槽再上电火花,车铣磨放电线割五大工艺各自适合什么活,我写过一篇模具加工方式对比,这里不展开。
热处理之后还有一道软氮化,560-580℃保温几小时,渗层大概0.10-0.15毫米,表面硬度能到HV 900上下。这层渗氮层抗磨也抗咬合,红料在型腔里流动顺滑很多。渗层磨薄了还能重新氮化,一副模氮两三次很正常,每次几百到千把块,比换模划算太多。
保养上最值钱的一条是预热。冷模直接上机,第一班就出事,我见过冬天凌晨开班没预热,第一锤下去模膛边缘直接崩掉一块的。行业普遍做法是把模具预热到200-250℃再开打,内外温差小了,热应力直接减半。打完一班收工,别用水急冷,让模子自然凉。
真到了塌角、开裂要修的地步,也别急着报废。模膛边缘轻微塌陷或者小裂纹,焊补起来接着用很常见,热作钢焊补得先预热到300℃上下,用匹配的焊丝,焊完再回火一次去掉应力,不然焊区比母材还脆。焊机怎么挑,激光焊、氩焊、冷焊的热影响区差别,我在这篇模具激光焊机对比里实测过,修锻模的可以参考。
常见热作钢放一张表,选材心里有数
小批量低频打,5CrMnMo能省钱;中大批量红冲认准H13打底;高要求大吨位再上进口料。同一副图的寿命差距,远大于材料的差价。
| 材料 | 典型工况 | 红冲大概寿命 | 大致成本 |
|---|---|---|---|
| 5CrMnMo | 小批量、打击频率低的老式摩擦压力机 | 3000-8000模次 | 便宜,大约是H13的一半不到 |
| H13 / 4Cr5MoSiV1 | 中大批量红冲锻打的主力 | 氮化做好1万-2万模次 | 中等,行业普遍十几到二十几块一公斤 |
| 3Cr2W8V | 铜合金红冲、需要扛回火软化的场合 | 红硬性好,但偏脆,怕冲击 | 中等偏上 |
| SKD61 / 8407这类进口料 | 大吨位连续锻打、出口件高要求 | 2万模次往上 | 比国产H13贵一截 |
别只比单价。算总账的时候把模具寿命、修模停机、废品率都摊进去,5CrMnMo省下的钢钱,往往在停机和废品里吐出来了。这笔账我建议每个开模具的都自己算一遍,算完你会跟我的选择一样。
回到开头那个判断:材料占七成,热处理和保养占三成。七成是天花板,三成决定你能不能摸到天花板。下次定一副红冲锻模之前,先问自己三个问题——打算打多少模次、锻什么材料、换模停机损失多大——答案清楚,选材方案基本就定了。再盯死两件事:热处理报告要真的,预热这道工序别省。就这两步,能躲掉八成的坑。
常见问题
热锻模具和压铸模具用的是同一种钢吗?
大方向都是热作钢,H13、SKD61两边都在用,但侧重不一样。压铸模天天泡在铝液里,更看重抗冲蚀和抗粘模;锻模吃的是冲击载荷,韧性权重更高。同一个牌号,两边要求的热处理硬度区间也不同,订料时要说清楚用途。
模具出现龟裂还能焊补修复吗?
浅层龟裂磨掉再氮化还能顶一阵,深裂纹就得焊补。热作钢焊补前要预热到300℃左右,用同材质或韧性更好的焊丝,焊完必须回火。补过的位置寿命会打折,关键尺寸区补两次以上我就建议换新了。
新锻模上机前为什么要预热到200℃以上?
冷模型腔和心部温差小,一打红料表层瞬间膨胀,应力全憋在浅表层,第一班就容易开裂。预热到200-250℃以后,整个截面温度接近,热应力小一大半,龟裂明显推迟。冬天低温车间尤其不能省这一步。
红冲锻模氮化处理做一次能管多久?
看锻件材质和批量,正常能顶大几千到一万模次。渗层磨薄了的表现是锻件开始粘模、尺寸变毛,这时候拆下来重新氮化就行,一副模累计氮两三次没问题,比直接报废换新划算得多。