模具的装配是怎么完成的?从清点零件到红丹研配的手上功夫
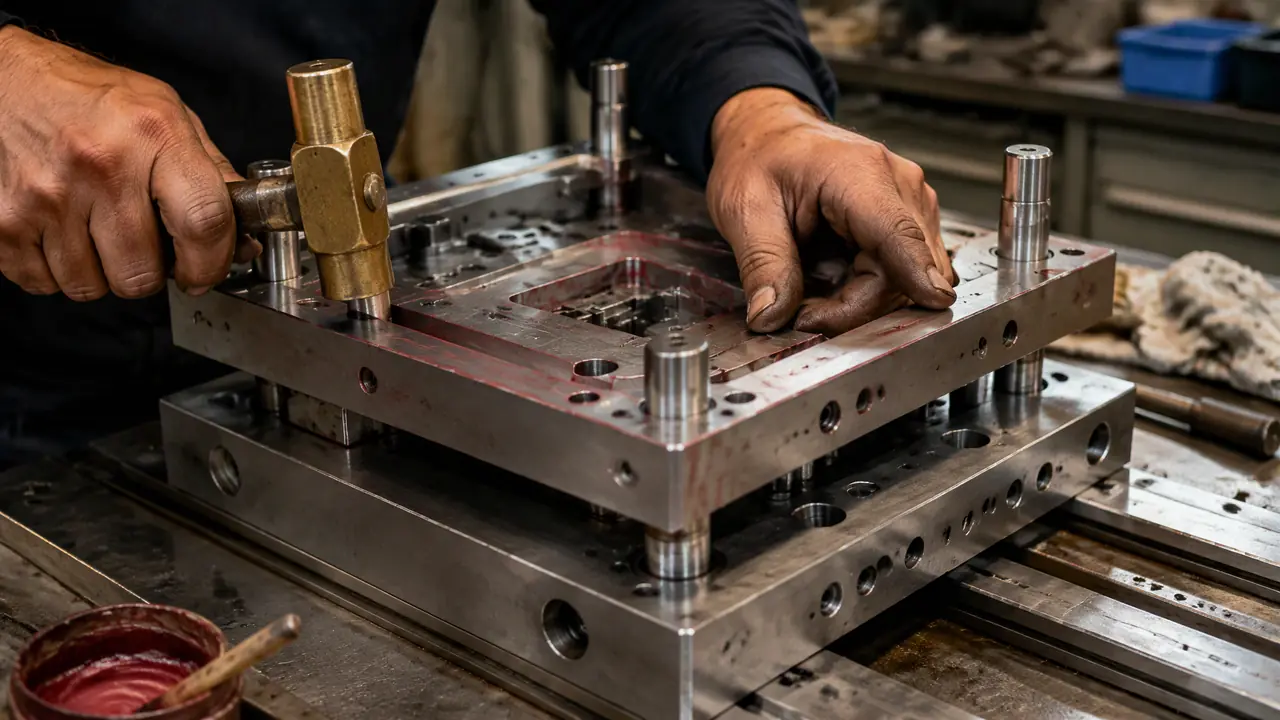
答案很短:模具的装配不是把零件摞进模架拧紧了事,真正的核心是型芯型腔的红丹研配和分型面贴合,间隙按丝来抠,再按顶针、水路、试合模的顺序装到位。装配台上多花三五天,T1试模就少折腾三回,这笔账怎么算都划算。
老师傅把一副八百乘八百模架的图纸拍在我台面上,模具的装配从这天起了头。一副模能不能过T1试模,七成功夫在装配台上,不在机床上。说实话,外行看装配就是拧螺丝,内行都懂这行的分量。
上个月那副两腔咖啡机面壳模,机加工下机时型腔光得能照人影,尺寸也全在公差带里。红丹一研,毛病全冒出来:分型面四角有两处悬空,0.03毫米的塞尺塞得进去。这种地方机台够不着,得人拿油石一圈圈修。机加工是切出形状,装配是让钢跟钢贴住,两码事。
整条线捋下来就三步:零件过手、红丹研配、顶针水路加试合模。哪步省了,试模机上都会还回来。
装配头一天,先把零件全过一遍手
清点零件、去毛刺、量配合尺寸这三件事装模前干完,缺弹簧断丝、孔位偏0.1毫米的零件当场挑出来,比装到一半再拆省三天工。清单摊开一件件过,是装配头一天唯一的活。
一副中型注塑模,零件少说一百五六十个,多的两百往上。BOM单摊开,一件件点:模仁、滑块、斜顶、导柱导套、顶针、弹簧、水路接头,外加一盒螺丝堵头。点完去毛刺,油石推螺丝孔口、水路口这些边角,毛刺不掉,轻则划伤配合面,重则卡死滑块。
这个坑我踩过。有回装家电外壳模,弹簧领料少了两支,我想着边装边等料,装到试合模才发现复位差一口气,补货等了五天,交期差点没接上。打那以后我给自己立了规矩:零件不过手,模架不落台。
模架本身也要过目。新模架到场先看导柱导套有没有锈斑,上下垫板拿百分表打一下平行度,四个角误差超0.02毫米的当场找供应商换。模架是地基,地基歪了,后面研得再准也白搭。顺手把模架四面油污擦净,喷层防锈油再开装,客户来验模时模样也体面。
有人说边装边检省时间,我不认。装到一半才发现缺件、孔位超差,拆下来返修,花的是双倍工时。头一天全检一遍,手上多花半天,后面九天全是顺的。
红丹研配,才是装配的真功夫
型芯型腔薄涂红丹对研,斑点匀、无发亮高点,分型面0.02毫米塞尺塞不进才算贴合,这步偷懒,试模的飞边披锋马上教做人。
红丹拿机油调稀,薄薄滚一层,型芯型腔合上对研几下再打开:染红均匀是贴合,发亮的是高点。高点是机加工留下的误差,油石一点点推平。跟给刀开刃一个道理,高点磨掉,两个面才贴得死。
分型面是重头。外观件我按0.02毫米塞尺塞不进交活,塞得进去就是放飞边。注塑机上熔料几十兆帕往里顶,分型面差一丝,边上一圈飞边就钻出来,客户收货第一个挑这个。
碰到插穿位还得留神。插穿面斜度给小了,合模硬碰硬,不到三个月就把插穿边磕出毛刺。我的做法是插穿处贴着图纸下限留配合,研配时多对研两遍,手感涩了就修,绝不拿锤子凑合。有一回接手别人装了一半的模,插穿位被人敲过,试出来的件插穿边全是白印,返修花了六天,比重新研配还贵。
我更偏向宁慢三分。有徒弟问,为什么不直接上注塑机试?模具吊装对中一趟半天,试出问题再下机修,来回更贵。装配台上研到位,是最便宜的修法。间隙、平行度这些数,模具装配技术要求这篇列得全,打一份贴钳工台上正合适。
| 部位 | 研配要求 | 我的经验值 |
|---|---|---|
| 分型面 | 贴合无隙 | 0.02毫米塞尺塞不进 |
| 滑块与滑块槽 | 推拉顺滑不晃 | 红丹接触面七成以上 |
| 顶针与顶针孔 | 手转灵活 | 径向晃动两三丝以内 |
| 导柱导套 | 合模全程顺畅 | 手推不吃力、无异响 |
研配过关,模才算立住了。
顶针、水路、试合模,三样齐了才算装完
顶针端面与型面齐平、水路打4公斤压十分钟不掉、手动试合模顺畅无磕碰,三样全过才算装完,缺一样到试模机上都得返工。
顶针一支支装,装完用手推回弹,端面跟型芯面齐平。凸出0.05毫米,产品带顶针印;凹进深了,脱模又粘。齐平的容差就两三丝,手感加千分尺,缺一样都拿不下。
水路最容易被糊弄。装完接头打4公斤气压,保压十分钟,表针不动才放人。这坑我也吃过一回:垫片少垫一片,试模打到模温80度,接头渗水,模温机报警,全线停机排查一下午。打压这事装完就做,别等上机。运水的串联并联也得对着图纸核一遍,进出水口记号笔标清楚,接反了模温机循环照样走,可热的地方热不起来,出来的件一边缩水一边光,查半天查到是水路接反,冤不冤。
对了,说个容易挨骂的细节。顶针编号别图省事不打,两百多支顶针装错一根,拆半副模找原因。跟换遥控器电池一个道理,看着简单,正负极装反就是不通。
收尾是试合模。导柱导套抹油,手动开合十来次,顺畅无异响算过。听到磕碰声马上开模找干涉,多半是滑块限位或者斜顶装偏。试合模顺了才叫装完,上了注塑机怎么调,试模参数和修模顺序那篇讲得细,装模的懂一点试模,交接时少挨骂。
这行的日常远不止手上功夫,注塑模具钳工值不值八千月薪这篇把装配、研配、试模的活儿掰开写过,想入行的先看看再定。
那副咖啡机面壳模,装了九天,红丹研了两轮,T1试模一次过,客户验模当天结了尾款。装配台上多花的是工时,省下的是试模机上一回回返工。零件过手、红丹研配、顶针水路试合模,顺序一步别省,手上功夫到了,模具自己就听话。
常见问题
一副中型注塑模,装配加研配要几天?
八百乘八百的模架、两腔结构,熟手一个师傅带一个下手,八九天到十二天常见,带滑块斜顶的再加三四天。硬赶工也能压,可红丹省下的时间,试模机会连本带利还回来。
红丹调多稀、涂多厚才对?
机油调到能挂住薄薄一层就行,厚了全是假象,高点被红丹盖住看不出来。我的习惯是擦到只剩一层红雾,研出来的斑点才作数。
模具装完,车间里还能自己查什么?
手动开合模听声,顶针逐支推回弹,剩下就是复紧一遍压板螺丝、吊平量一次平行度。半天功夫,能拦下大半低级错误,我每副模交机前都走这一遍。
装配时发现零件装不上怎么办?
先停手拿千分尺量,别硬敲。差两三丝可以研,差到0.1毫米就是加工的锅,送回机台返修比硬装强。硬敲出来的配合,试模准出事。