冲压模具冲头怎么选怎么换?材质固定防折断一次讲透
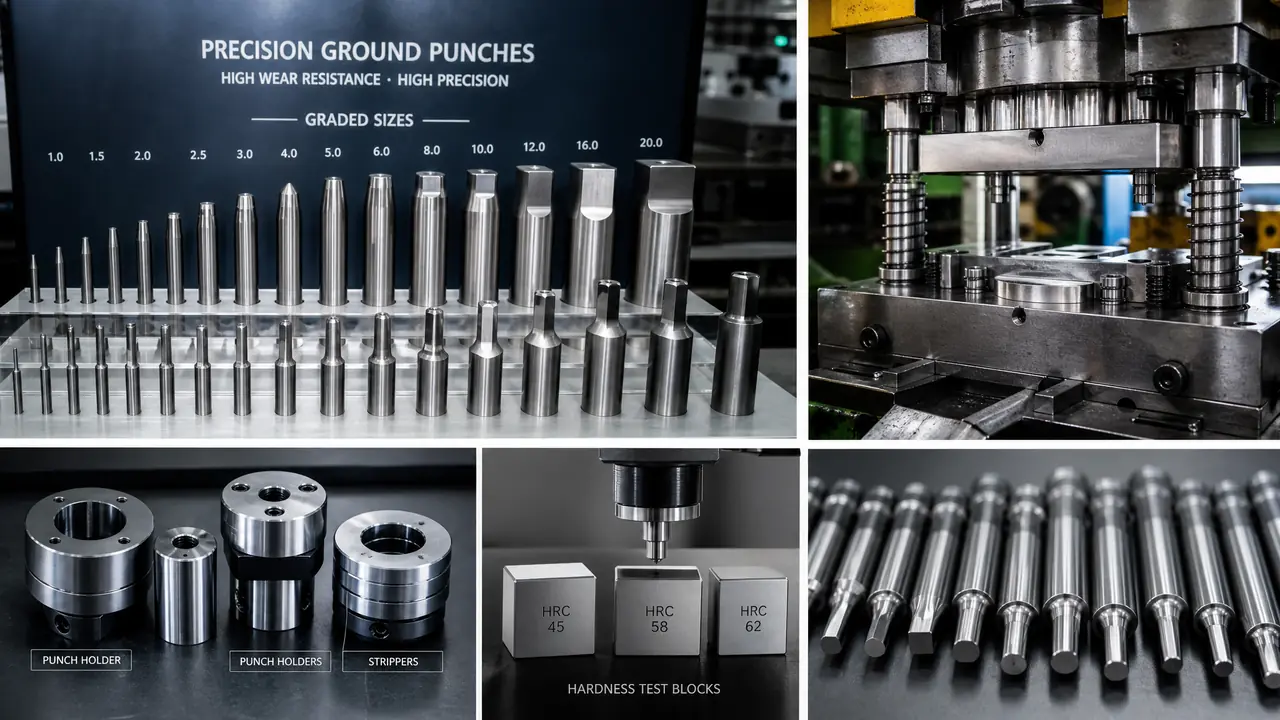
我的判断是:冲压模具冲头这东西,钱要花在材质和防折断上,别的都能省。料厚两毫米以内、月量二十万冲次以内的活,DC53加保护套够用;不锈钢和厚板直接上粉末钢,别心疼那几百块差价。冲头一断,料带压伤、凹模崩刃、停机一天,账比差价大得多。
上个月给一家做家电支架的客户修一套级进模,60吨的冲床,第三工位一个直径2.5毫米的冲头断了,操作工没停机,接着冲了小两千件。拉出来一看,断掉的冲头把凹模刃口啃了个坑,料带上的毛刺刮伤了送料板,整套模子修下来三天,光凹模补焊研磨就收了四千多。客户心疼冲床台时,我心疼的是那个两毫米直径的冲头,换一根才三百块。
冲头就是凸模,冲压模里直接压进板料的那根“针”。整副模子里,导柱不管力,凹模有整块钢扛着,唯独它是悬着胳膊干活的那一个,每冲一次就被板料抱紧一次、再拔出来一次。所以冲压模具上最有讲究的易损件就是它:用什么钢、怎么装上去、怎么让它别断、断了怎么快点换回来,这四件事管好了,模具寿命差出一倍不止。
冲头用什么材质:三档钢,按冲次和料厚对号入座
两毫米以内薄板、月量不高,DC53最划算;不锈钢、硅钢片或者料厚两毫米以上,直接上SKH系列高速钢或ASP23粉末钢;量产特别大的端子模,粉末钢加TICN涂层是标配。材质决定的是刃口能扛多少万次冲裁,选错了后面全白搭。
我自己配冲头基本按这个表走:
| 材质 | 热处理硬度 | 适用场合 | 单根参考价 |
|---|---|---|---|
| SKD11 | HRC 58-61 | 0.5-2毫米冷轧板、试模和短单 | 80-200元 |
| DC53 | HRC 60-63 | 月量十万冲次以内的薄板量产 | 150-400元 |
| SKH-9高速钢 | HRC 61-65 | 不锈钢、1.5毫米以上厚板 | 300-700元 |
| ASP23粉末钢 | HRC 62-66 | 端子模、硅钢片、百万级冲次 | 800-2500元 |
这个坑我踩过。早年给客户做一批1.2毫米不锈钢垫片,图便宜用了SKD11,冲头刃口每冲两三万次就崩,一个月磨掉三根,尺寸越磨越小,孔径公差直接超差,客户扣了我们一整批货款。后来换成DC53,同样间隙,寿命拉到十万冲次以上才修一次刃。差别就在韧性上,不锈钢又粘又硬,SKD11的碳化物偏析扛不住反复的冲击加黏着。
还有一句实话:别迷信“越硬越好”。硬度上到HRC64以上,刃口是耐磨了,可它脆,偏心一点或者料带搭个边,直接整根崩掉。中碳钢、弹簧钢这类的料,我宁可把硬度控制在HRC60附近,断了能修,崩了能焊。
材质这块如果还想往深里抠,冷作模具钢怎么选里把CR12、DC53、粉末钢的成分和价位摆在一起讲过,冲头选钢的逻辑和选凹模是一套。
冲头怎么固定:吊装压板是主流,螺钉直装要留拆换余地
直径8毫米以上用吊装结构和压板固定,拆换不用拆整套模;小冲头用紧固环加压板;标准件冲头多用螺钉直接锁在固定板上,装的时候必须配防转销。固定的核心诉求只有一条:换冲头不许变成拆模子。
吊装(也叫球锁式)是我最推荐的结构,冲头头部做成带球面的台阶,固定板上开个孔塞进去,转九十度用压板一压就锁死。换一根冲头,风枪吹干净,两颗螺钉一松,五分钟完事,不用把整套模子从冲床上抬下来。我们车间的级进模,只要工位允许,全改成这种结构,改造成本几百块,往后每年省下的停机时间按天算。
直接用螺钉把冲头锁在固定板上的做法也有,多见于标准件冲头和快换座。它的坑在于防转:冲头和固定板之间必须有定位销或者防转平面,不然冲头自己会转,一转,刃口和凹模的间隙全乱,毛刺当场一边高一边低。这种低级错我刚出徒那年犯过,装完忘了打防转销,试模冲了不到一百件,孔位全歪,废料带卡在卸料板里。
压板固定常见于大直径冲头和成型凸模,注意两件事:压板要磨平,接触面贴合不能点接触;螺钉拧紧扭矩要够,8.8级以上,最好加弹簧垫圈,冲床一振动,压板松了冲头就会上下窜,窜一次,刃口和凹模碰一次,崩不崩全看运气。
对了,说到固定方式,装卸的空间也得提前想。有的模具设计把冲头装在只能从模子侧面斜着掏的位置,拆一根冲头得先拆卸料板再拆固定板,师傅最烦这种结构,报价的时候工时都是要加钱的。
细冲头怎么防折断:保护套加导向,别让细脖子悬空受力
直径小于板厚两倍的冲头必须加保护套(也叫护套或衬套),让细脖子在冲裁前先插进护套里获得导向;能改台阶式的改成台阶式,冲头全长做粗,只留冲裁那一截细的。细冲头断,十有八九不是材质不行,是没护住。
给个数:冲0.8毫米的板,冲1.5毫米的孔,冲头直径只有板厚的不到两倍,这种就是最容易断的临界尺寸。不加保护套的话,冲头在回程瞬间被板料和废料一夹一松,横向一偏,细脖子处应力集中,几十万次冲下来必然疲劳断裂。加了护套,冲头全程有钢套扶着,横向力被卸掉,寿命能翻两三倍。
结构上有两种做法。一种是整体台阶式,冲头做成上粗下细,粗的部分自己当“加强筋”,加工成本高一点但刚性好;另一种是分体式,细冲头外面套一个淬过火的衬套,衬套压在卸料板或固定板上。料厚变动大、孔位密的模子,我更偏向分体式,坏了只换芯子,衬套一般不用动。
再省一点的办法也有:把冲裁工位的间隙适当放大百分之十到二十,冲裁力小了,冲头受的冲击就小;料带上那一个工位少排一排孔,两根细冲头改一根,断的概率直接砍半。别觉得这是偷工,客户只看孔位对不对,没人管你冲头多粗。
老实讲,防折断还有一半在用法上:冲床的垂直度和送料对模。冲床滑块和平面不垂直,整套模子都在吃偏载,再粗的冲头也是早断晚断的事。试模的时候拿百分表打一遍滑块下平面,十几分钟的事,能省后面无数根冲头。
冲头崩了怎么修怎么换:小崩刃油石修,整根断直接换,账要算停机
刃口崩掉零点零几毫米,油石蘸油顺着刃口推几下就能救回来;崩口超过0.1毫米或整根断裂,直接换新,别焊细冲头。更换先松固定结构、抽旧件、擦净孔位、插入新件、对间隙、试冲三件确认毛刺,标准流程半小时内搞定。
修和换的分界线在崩口大小。刃口只是局部起了点小毛刺、崩了芝麻大的口,用油石(一般用320到800目,顺着刃口斜面向下推,别来回蹭)修两三分钟,毛刺立刻小下去,这种修法一套模子寿命期内能用很多回。崩口肉眼一看超过0.1毫米,或者崩在配合面上,修出来的刃口尺寸就飘了,孔径公差要紧的活别修,直接换。
整根断了更没商量。有人拿焊条补细冲头,焊完硬度上不去、直线度也不保,冲不了几千次又断,纯属耽误工夫。直径二十毫米以上的成型凸模折断,可以考虑焊补加重新热处理,但那是另一笔账,细冲头一律换新。
换冲头的标准动作我给学徒就教六步:停机挂牌;卸固定结构(吊装的转压板、螺钉的松螺钉);抽旧冲头,同时看断口——断口平齐是脆断,查硬度;断口斜的带颈缩,查偏心和间隙;孔位吹净擦净;插新冲头对间隙。新冲头装完别急着锁死,纸垫试间隙,四周均匀再紧固,手动盘几圈,试冲三件看毛刺,两边毛刺一致才算完。
关于备件,接单的经验是:模子交付的时候,按易损工位给客户配两到三根备用冲头,一根算进报价,剩下的按成本收。客户自己库里有备件,断了当场换,十分钟恢复生产;没备件的,等你补货最快也得两天,冲床停一天按八百到一千二算,账一目了然。有的老客户干脆把常断的那个型号一次买十根,跟买螺丝钉一样,其实这才是明白人。
如果冲头和凹模间隙那边还有疑问,打孔模具那篇把间隙、小孔冲裁和毛刺的对应关系写得很细,两篇放一起看正好凑齐一套冲孔模的排查思路。
那套啃了凹模的级进模修完,我顺手把第三工位改成吊装结构,配了三根DC53备用冲头留在客户那儿。上礼拜他车间主任发微信,说又断了一次,操作工自己十分钟换完,没停线。就这一句,比什么夸奖都实在。冲头这个东西不贵,贵的是它断的那一下,把材质、固定、保护、备件四件事做在前面,断的那一下就伤不着你。
常见问题
冲头能用多少万次?
没有统一数。薄板冷轧料、间隙正常、DC53材质,十万冲次左右修一次刃很常见;不锈钢和硅钢片打对折;粉末钢加涂层冲端子可以到五十万次以上再修。自己记台账最准,别信厂家的宣传数。
冲头折断是什么原因最多?
细冲头十有八九是没加保护套或卸料板松动,横向受力折的。粗冲头多数是间隙偏心或者冲床垂直度差,长期偏载疲劳断。断了先看断口,平齐查材质硬度,斜口查装配和间隙。
冲头和凹模间隙留多大合适?
常规碳钢板料按板厚的百分之五到十取单边值,软料取小、硬料取大,不锈钢适当再放一点。间隙直接影响毛刺和冲头寿命,拿不准就按料厚的下限试,看毛刺再调。
冲头可以磨短了继续用吗?
可以,修刃磨掉零点几毫米不影响使用,配合面长度够就行。但磨过之后冲头总长变了,闭合高度要重新对,垫片补偿记得同步调,不然整副模子其他工位干涉。
备用冲头一般备几根?
易损工位备两到三根起步,特别爱断的细冲头备五根以上不嫌多。标准直径的让客户直接买标准件,非标的随模配,交付时写进清单,别等断了才想起补货。