冲头模具的冲头怎么选?材质硬度与更换周期
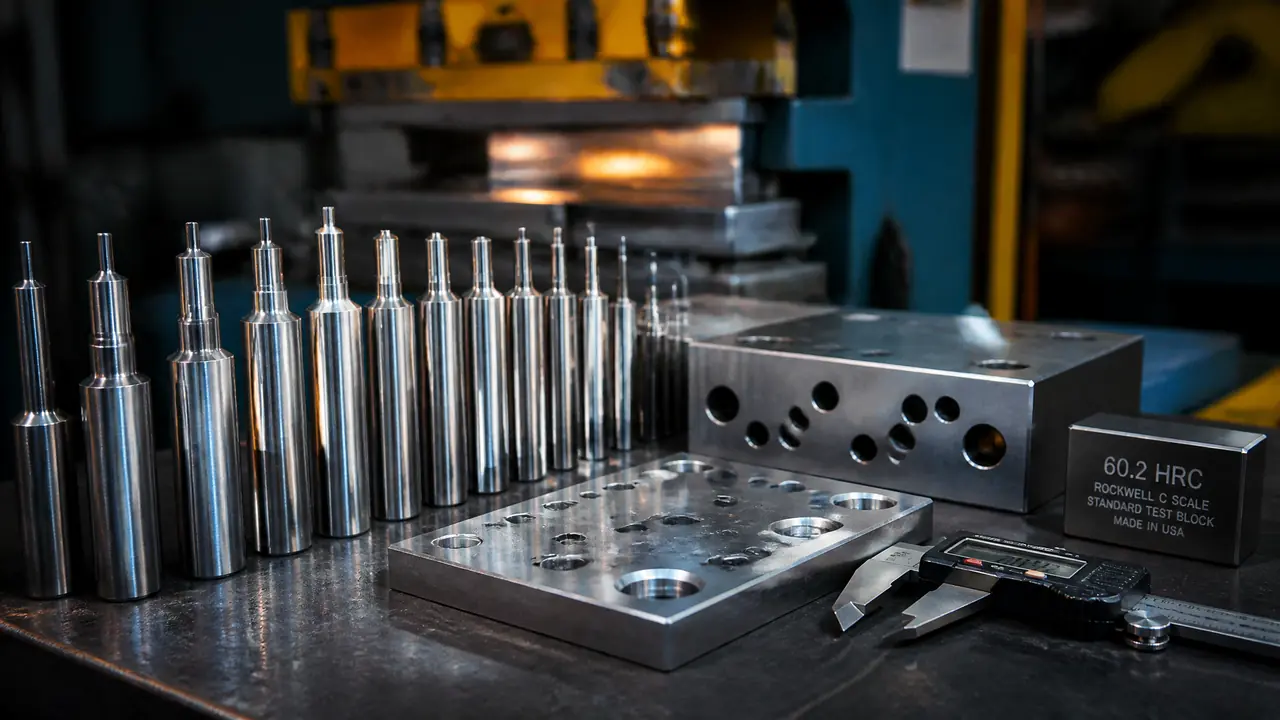
先说结论:材质跟着板厚和批量走,薄板中低批量Cr12MoV够用,高强板和百万级冲次直接上粉末钢或硬质合金。硬度别盲目拉满,小冲头要给韧性让路。换件别靠眼睛,按冲次记台账,照着做能省下一大截停机时间。
上个月有家做电器五金的客户,把一套冲头模具拖到我们厂里来,说冲头三天两头崩,一副模一个月换了八根。拆开一看,问题不在模具结构,冲头用的Cr12MoV去打1.5毫米厚的高强板,硬度还拉到HRC62,刃口一受冲击就裂。材质、硬度、批量这三样没对上号,换再贵的冲头都白搭。
冲头模具里,冲头是唯一天天跟板料硬碰硬的零件。选错料、配错硬度、换晚了,损失最后全落在停机和废品上。下面把我这些年配冲头踩过的坑和记下的数,按材质、硬度、更换周期三块讲完。
冲头材质怎么选?按板厚和批量排一排
板厚1毫米以下、批量10万冲次以内,Cr12MoV最划算;1到3毫米中厚板选SKD11;高强板或百万级批量,直接上粉末钢或硬质合金。这四类料基本覆盖了冲压车间九成的活,价格差得远,寿命差得更远,得一起算账。
先给一张我配冲头常用的对照表。价格是2024年江浙一带散件采购的大概行情,不同厂差别不小,只作参考。
| 材质 | 常用硬度 | 适合场景 | 散件参考价 | 我用下来的感受 |
|---|---|---|---|---|
| Cr12MoV | HRC 58-62 | 1毫米以下软料、中小批量 | 几十到一百多一根 | 便宜耐磨,韧性一般,打厚料爱崩 |
| SKD11 | HRC 58-61 | 1-3毫米冷轧板、中等批量 | 一百多到三百 | 比Cr12MoV韧一截,崩刃明显少 |
| 粉末高速钢(ASP23等) | HRC 60-64 | 高强板、不锈钢、大批量 | 五六百到上千 | 贵但值,寿命是Cr12MoV的三倍往上 |
| 硬质合金(YG15、YG20) | HRA 85以上 | 高速冲压、电机铁芯、百万级冲次 | 几百到几千 | 极耐磨但怕磕碰,装拆得当祖宗供着 |
别只盯着单价看。我算过一笔账:同一副级进模打1.5毫米冷轧板,Cr12MoV冲头8万冲次左右就得下机刃磨,换成ASP23后28万冲次才磨第一次,这是2024年那副洗衣机电控盒模上实际记的数。单根贵了六七倍,摊到每个冲次上反而更便宜。
预算再紧一点,可以给Cr12MoV或SKD11冲头加TiCN、TiAlN涂层,刃口耐磨性大概提三到五成,一根加几十块钱,打不锈钢这类粘料活的时候尤其划算。涂层别只看颜色深浅,膜厚和结合力才是关键,问供应商要结合力测试数据比听吹嘘管用。
硬度是不是越高越好?
不是。硬度要跟料厚和冲头直径一起配,常规冲头HRC58到62就够,直径3毫米以下的细冲头反而要降到56到58,一味拉高必断。硬度过头省下的磨损钱,远不够赔断停机那一晚。
不少老师傅默认越硬越耐磨,这话放在凹模上大体成立,放在冲头上得留一手。冲头的受力方式是反复冲击加弯曲,硬度过高韧性就垮,刃口稍有一点不平就整根崩掉。我们车间断过的冲头,十根里有六七根硬度在HRC62以上,一问全是客户指定"越硬越好"的结果。
我惯用的配法是凹模比冲头高2度左右,冲头管韧性、凹模管耐磨。细小冲头做成二级结构,工作段和固定段分开处理,工作段58上下、固定段45左右,断的频率能降一大半。冲头怎么磨出来也直接影响寿命,磨削烧刃、线切割变质层都是隐形杀手,这块门道可以看模具加工五大工艺对比那篇,车铣磨放电的适用边界写得很全。
还有个容易漏的点:热处理批次。同一牌号的料,回火没做透,表面硬度够、芯部偏软,用起来就是莫名掉块。收货时除了打表面硬度,关键模具的冲头最好切开一根验芯部,几十块钱的检验费能省几万块的返工。
冲头什么时候该换?按冲次管,别按眼睛看
按冲次记台账:Cr12MoV每6到8万次、SKD11每12到15万次、粉末钢每25万次左右安排刃磨,累计磨4到5次整根换新。等肉眼看到毛刺再动,刃口早就带伤工作了。
肉眼判断永远滞后。等你在冲片上发现毛刺明显变大,刃口多半已经崩出一圈微裂纹,这时刃磨得磨掉两三倍的材料。我们厂现在的做法是给每副模配冲次计数器,到预警值就下机,一次磨掉0.1到0.15毫米,磨完刃口顺手抛一下,寿命基本能跑满预期。
台账里要记的不只是冲次,还有每次刃磨后的实际表现。同一批SKD11冲头,有一回热处理批次不同,同样的硬度打到4万多次就掉块,追下来是回火问题。牌号不能迷信,同一家的料批次之间都有波动,记录比你脑子靠谱。
再补一个抽检的小习惯:每两小时从料带上抽一片,拿30倍放大镜看断面,光亮带占三分之一上下算正常,突然变宽变毛,冲头多半该磨了。这个小动作一分钟,比停机之后满线找原因省事得多。
真崩了也别急着整根报废。崩口在0.3毫米以内的钢制冲头,激光焊补加重新回火再磨,还能顶一两个周期,焊机怎么挑我之前实测过,那篇模具激光焊机对比氩焊冷焊的文章写得很细;崩得深的直接换,冲头是细长件,拿修补机硬补反而容易把直线度带歪,得不偿失。
回到开头那套三天崩一根的模:我们最后只做了三件事,冲头换成SKD11、硬度降到HRC59、加冲次台账。到如今跑了三个多月,一根没崩。冲头模具出问题,八成先查冲头的材质、硬度、更换周期这三样,顺序别搞反,先确认料对不对,再谈别的事。
常见问题
冲头和凹模的间隙留多少合适?
按料厚算,单边间隙一般取料厚的5%-10%。铝、紫铜这类软料取小值,不锈钢、高强板取大值。间隙不匀比间隙偏大更伤模具,四边得认真找正。
冲头崩刃了能焊补再用吗?
钢制冲头可以,崩口小的话激光焊补加重新回火,效果还不错。硬质合金冲头不能焊,崩了只能换。焊过的位置寿命会打折,重要的工作面别安排在焊区。
小冲头老断,除了换材料还能怎么办?
给冲头加保护套改成二级结构,卸料板加导向,间隙再复核一遍。卸料板不让冲头晃,断的次数马上就下来。我见过不少断冲头,根子上其实是导向不良磨出来的。
网上买散装冲头靠谱吗?
标准尺寸的可以,认准材质报告,收货自己打一下硬度。非标冲头还是让模具厂配,公差和热处理差一点,装上去就是隐患,省的那点钱不够赔一次停机。