板材模具怎么做才不翻车?料厚间隙、回弹补偿与试模修配实战
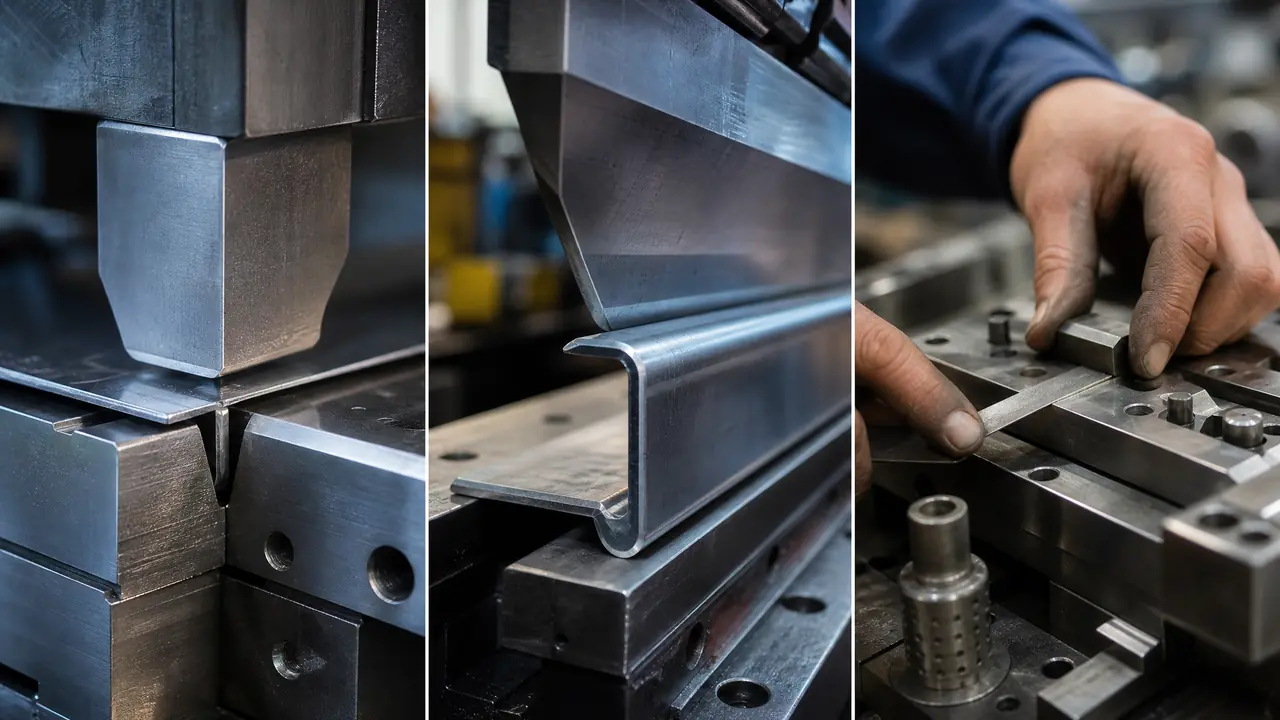
把话放这儿:板材模具的好坏,九成压在三件事上——冲裁间隙按料厚给准、回弹提前补偿、试模阶段舍得花时间修配。三关做足,一套几万块的钣金模能稳稳冲几十万次;做不足,毛刺、超差、开裂轮番找上门。文里有料厚间隙对照表和试模修配顺序,开模前照着过一遍。
上个月车间赶一套机箱侧板的板材模具,客户图纸标着折弯90度,T1试出来93度半,两千多件插不进机柜卡槽,全趴在周转箱里。老板娘第一句话是修模的钱找谁算,我说先别算账,回弹没补到位,这套模本来就还没做完。
干冲压的都懂,钣金件难就难在它不是死料。同一张图,SPCC、镀锌板、不锈钢冲出来是三个样,料厚差0.1毫米,角度能飘大半度。模具这块钢板本身不复杂,复杂的是怎么把板材的脾气摸准。这篇就挑最容易翻车的三关讲:间隙、回弹、试模修配,都是我这几年代客户调模攒下的实账。
料厚和间隙:板材模具的第一道生死关
冲裁间隙按料厚百分比给:碳钢单边取6%到8%,不锈钢取8%到12%,铝板取5%到7%。1.2毫米的SPCC,单边间隙就落在0.07到0.10毫米之间。这个数图纸不标死,车间就会自由发挥,一发料单过来按感觉配模,出事是早晚的。
为什么卡这么严?间隙小了,冲头和凹模挤着切料,刃口磨损飞快,冲几千次断面就出现二次撕裂的亮带,冲头也跟着发烫退火;间隙大了,毛刺能挂住劳保手套,塌角变大,件的实际尺寸往下漂。0.8毫米的料给到0.12单边间隙的模我接手过一次,冲出来的孔边毛刺拔丝,客户拿卡尺一量直接整批退货,最后整套模刃口重新线割,白搭进去八天。
| 材料 | 料厚(毫米) | 单边间隙(毫米) | 间隙给错最常见的毛病 |
|---|---|---|---|
| SPCC冷轧板 | 1.0 | 0.06-0.08 | 偏大出毛刺,偏小崩刃 |
| SUS304不锈钢 | 1.0 | 0.09-0.12 | 偏小加工硬化,刃口发烫 |
| 镀锌板 | 0.8 | 0.05-0.06 | 锌层粘刃口,越冲越拉毛 |
| 铝板 | 1.5 | 0.08-0.10 | 偏大塌角,偏小粘铝堵料 |
折弯那一段同样是料厚说了算。下模V槽一般开6到8倍料厚,1.2的板配8毫米槽,上模R配0.3到0.5。板厚每差0.1毫米,折出来的角度能飘大半度,所以批量大的钣金件,来料按炉批测厚真不是矫情。冲孔类的间隙讲究更细,小孔、窄孔另有一套防崩刃的做法,我之前记过一篇打孔模具的间隙与小孔冲裁笔记,冲孔多的件可以对照着看。
回弹补偿:图纸上的90度,模上要做88度
SPCC折90度回弹2到3度,不锈钢3到5度,铝板能超5度。补偿思路就是把模上角度做小:要90度,模上直接做88度,再靠底部镦实压回来。图纸标多少度你就做多少度,那套模注定要返工。
R角是回弹的放大器。R小于一倍料厚,回弹基本压在2度上下;R一旦做到3倍料厚以上,回弹翻着倍地涨,光靠角度补偿不够,得加镦压,让弯角根部局部变薄来换稳定。开篇说的机箱侧板就是这么修的:上模R从0.5磨到0.3,下模加一条镦实垫,改完试了三轮才把93度半压回89度50分,前后停了四天,修模费六千多。这笔钱本能在设计阶段花两千块省掉——开模前让设计把回弹量做进模面,试模就只剩微调。
老实讲,我现在接折弯件一律先问客户三个数:料厚公差带多少、R多大、角度公差正负多少。90度差半度,很多装配就进不去,客户不管你什么回弹不回弹。大曲面的覆盖件更狠,靠的是仿真算完回弹再把型面反向偏移,把补偿直接做进型面里,这条路汽车冲压模具的回弹补偿与调试要点写得比我细,做汽车件的可以翻过去。
试模修配:T1到T3,功夫全花在这
T1试模只是开胃。间隙、压料力、回弹全要试出来磨出来,一套钣金级进模从T1到T2正常修两轮,前后压10到15天。谁承诺T1一次过还签验收条款,报价单你得多看两眼。
查间隙我最服保险丝法:剪一段保险丝摆在料上冲一下,拔出来用千分尺量,多少就是多少,比盯着断面猜靠谱十倍。再配蓝丹研配,上下模对研,红点均匀了才算研到位。这两招土,管用。
再补一个翻车的。去年一套0.8毫米料带的端子级进模,线切割留了0.02的研磨量,装配师傅赶交期没研配直接装机。冲到两千多模,一副小冲头崩了刃,碎屑还划伤了料带,连着报废六卷料。刃口回炉重处理加重新研配,拖了半个月,客户按合同扣了三千块交期违约金。省半天工时赔一道工序,这账怎么算都亏。从那以后我们车间立了规矩:有研磨量的刃口,不研配不上机。
修配顺序也有讲究:先把冲裁那几个工位的间隙定死,再调成型的回弹,最后上整形校平。顺序倒了,前面调好的后面一动全乱,白干。模具调试的判断顺序那篇跟我的做法基本一致,刚带试模的师傅可以对着排计划。
后来那套机箱侧板的模T3出的件,全尺寸抽检一次过,客户把后续两款侧板也放我们这儿开了。回头看,93度半那一下不算事故,是这套板材模具必经的一课:间隙和回弹从来不是图纸能一次给对的东西,得靠试模把它磨出来。下次你的钣金件折弯超差,先别急着骂模具厂,问问T1到T3修了几轮、间隙用什么方法验的,答案多半就在里面。
常见问题
板材模具和钣金模具是一回事吗?
基本是一回事,说法侧重不同。讲板材模具的人强调加工对象是平板料,讲钣金模具的人强调做出来的是钣金件,冲裁、折弯、拉伸那几类模都算在里面,行业里混着叫没人较真。
0.5毫米以下的薄板冲压要注意什么?
间隙要按百分比再收小一点,送料必须带导向,不然料一软就往一边跑,啃边废品成串出。薄板还容易吸在卸料板上,卸料板得加限位和排气,不然出件全靠手抠,一天下来手腕先废。
回弹补偿靠仿真软件能一次做准吗?
能省两轮,别指望一轮到位。软件里输的材料参数跟实际炉批的料总有点出入,我的用法是仿真给个八九不离十的起点,剩下那半度到一度,留给试模阶段修,谁省这一步谁多掏修模费。
一套板材冲压模具能冲多少万次?
看材料和刃口。普通碳钢模冲SPCC,刃口用T10或DC53,翻修前冲20到50万次很常见;冲不锈钢寿命打个六折;刃口上粉末高速钢,翻修周期能再翻一倍,代价是模具贵出三成左右,量大才划算。