汽车冲压模具设计怎么做?工序排布、回弹补偿与调试要点
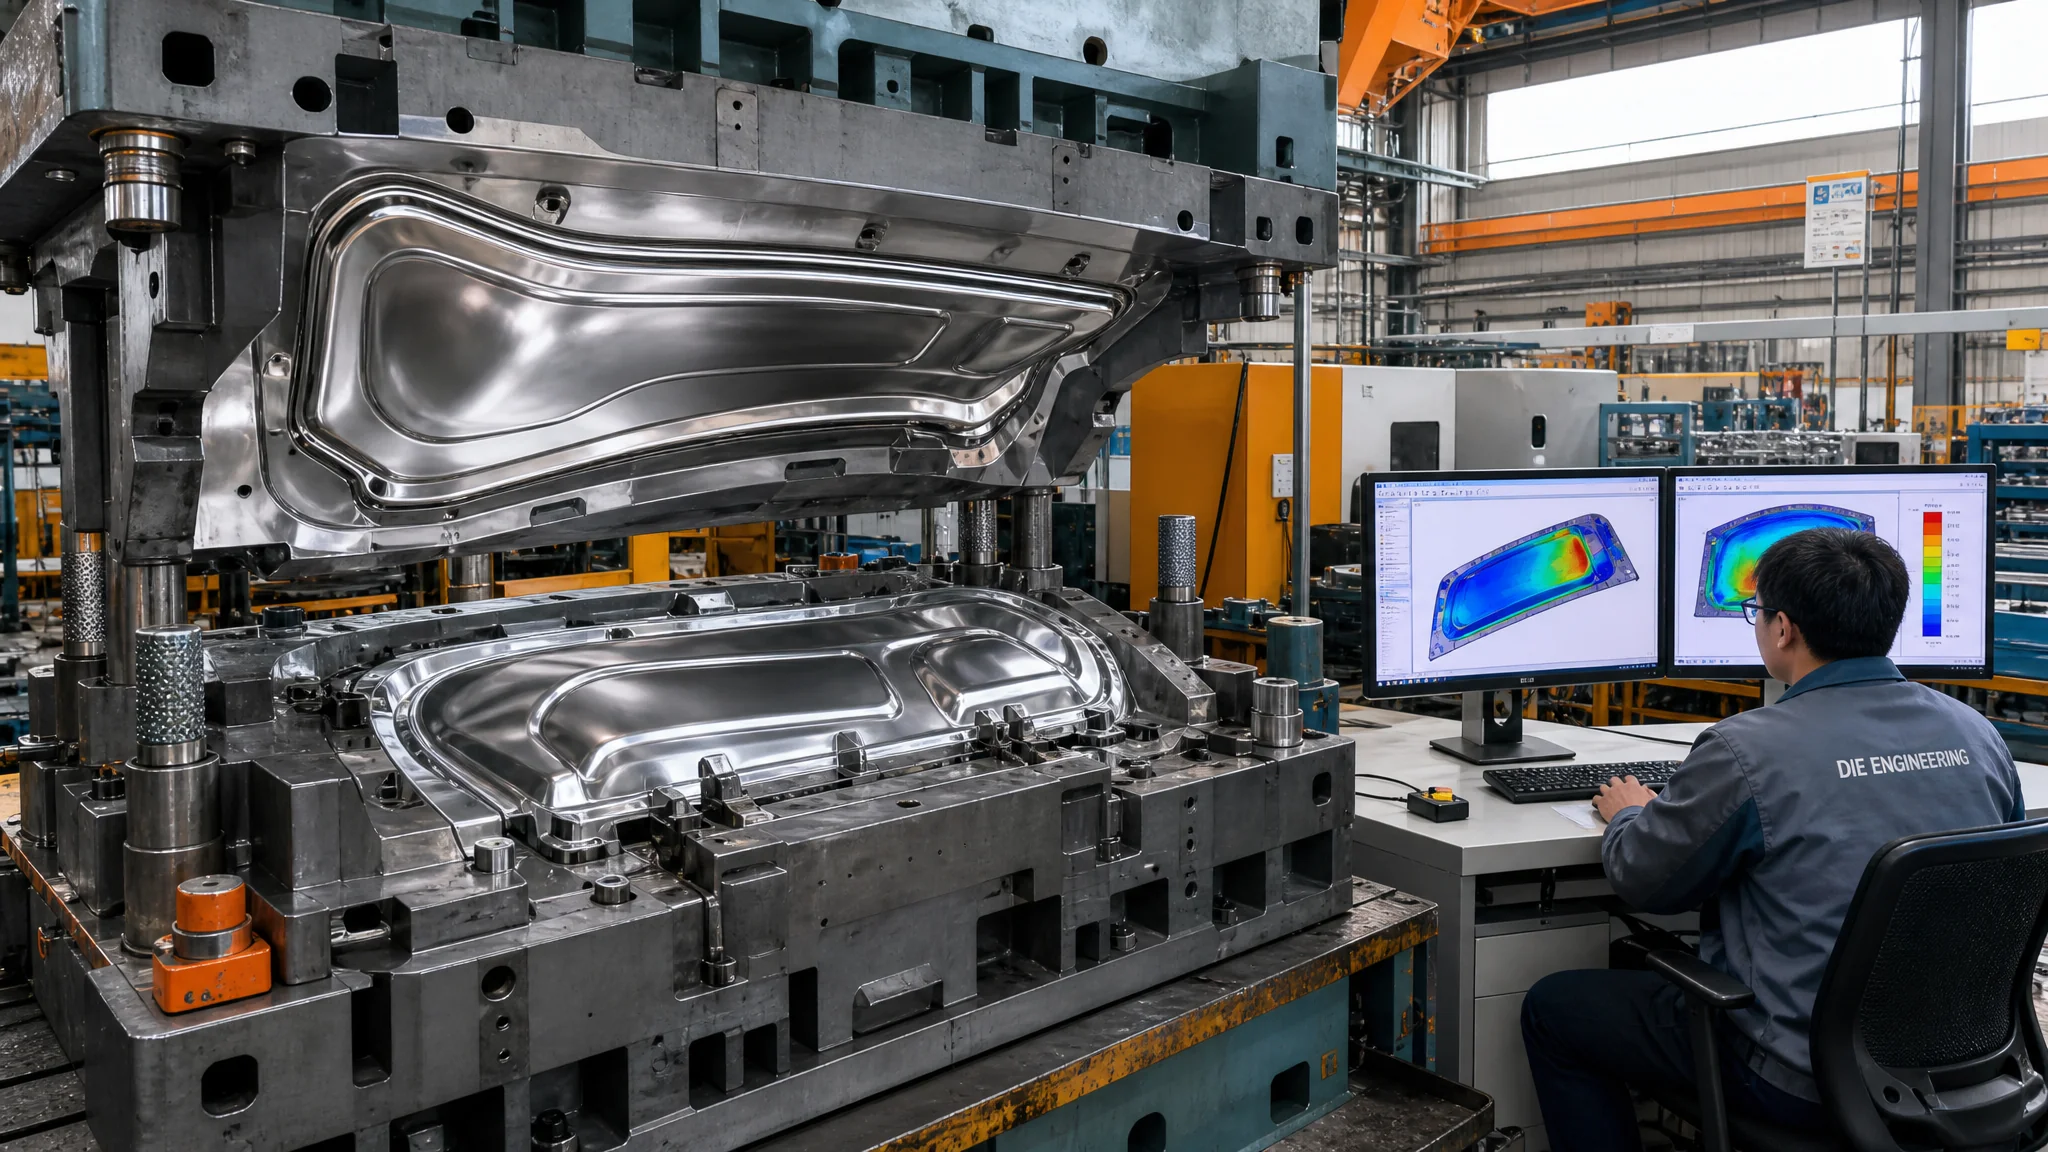
简单说:汽车冲压模具设计五步走——工艺分析排工序(OP10拉延、OP20修边冲孔、OP30翻边、OP40整形),DL图冻结方案,拉延模抠压料面和拉延筋,回弹靠CAE算加实物迭代补偿,最后调试阶段研配压料力收口。其中回弹补偿最磨人,仿真只给方向,真数据全在试模现场。
做五金冲模的朋友第一次翻开汽车冲压模具设计的图纸,多半会愣一下:怎么全是OP10、OP20这种编号?工艺补充面是什么?回弹补偿还要一轮一轮迭代?我入行头两年也是这么懵过来的,直到跟完一套车门内板的完整项目,才明白覆盖件设计自成一套语言。这篇文章把这门语言拆开讲,从工序排布到调试收口,全是项目和现场里泡出来的东西。
先说清楚边界。网上讲冲压模具设计的文章一大把,但大多数停在"冲裁力怎么算、单工序模和级进模怎么选"这个层面,那是小五金的玩法。汽车覆盖件是另一个世界:一副侧围外板模具重三四十吨,拉延工序一根筋没调好整张板料就废,设计者手里握的是几百万元的成本。深度不在一个量级。
工序排布:OP10拉延定生死,后面全是收尾
覆盖件工序排布的基本盘四步:OP10拉延成型,OP20修边冲孔,OP30翻边,OP40整形冲孔。一副普通车门内板走四五道工序,侧围外板这种难的要六道起步,每道工序一副模具,顺序基本不能颠倒。
先解释行话。OP就是Operation的缩写,OP10、OP20是工序号,间隔10留出加序空间——评审时发现OP20修边量太大要拆成两道,后面可以插OP25,不用全部重编号。这套编号是主机厂和模具厂之间的通用语言,你说OP10,对方立刻知道是拉延模。新手把工序号说乱,车间老师傅马上就知道你是外行。
为什么拉延永远排第一?因为拉延把平板料拉出立体型面,材料经历了大塑性流动,后面所有工序的基准都在这一步定型。拉延挂了,修边模做得再精密也是白搭。一个车门内板大概0.7-0.9mm的冷轧板,拉延深度60-80mm,一次拉延成型;侧围外板A柱那一段曲率陡,压料面得绕着造型走。排工序时我们团队的原则很土:先看拉延能不能成,CAE过不了开裂起皱评估,后面全部免谈。
修边冲孔为什么放第二?因为拉延后零件是带工艺补充面的"半成品",多余的料得先切掉,翻边才有边可翻。这里有个新手坑:冲孔位置。零件面上那些安装孔,如果在OP20就全冲掉,OP30翻边一拉,孔位跟着料走,位置度全飘。规矩是跟翻边线相邻的孔,放OP40翻边之后冲。我见过一套翼子板模具,OP20冲的孔到OP40翻完边偏了0.6mm,图面公差正负0.5mm,整批装车干涉,最后补一道工序收尾,主机厂那边的脸色我到现在记得。
翻边和整形放末尾,是因为它们决定零件的最终边界和R角清晰度。整形说白了就是翻边的精修版,把上道工序留下的回弹和角度误差硬压回去。翻边方向也要在排布阶段想清楚——能正翻的别侧翻,正翻模便宜耐用;侧翻得上斜楔,一套模塞十几个斜楔机构,成本和故障率都翻倍。
DL图和模面设计:先画工艺,再画模具
DL图(Drawing List,冲压工艺布置图)把每道工序的料片状态、翻边线、取向、送料方向、回弹补偿原则全部画死,是设计的源头文件。模面设计则是把产品面加上工艺补充面,做成拉延凸模型面。模具厂所有出图的依据,都从这两样来。
很多新人以为汽车冲压模具设计就是画模具结构,其实结构是最后一步。DL图阶段占掉整个设计周期三成的时间,而且是最值钱的三成。压料面怎么选、拉延方向怎么定、工艺补充面给多少,全在这里定死。拉延方向选不好,一副模具里上巧了正冲能成的件,硬要侧冲,斜楔加两个,模费多几十万。主机厂工艺部门牵头出DL图,模具厂在同步工程阶段就参与进去,图冻结之后改一条翻边线都得走变更单,所以接单前一定把图啃透。
工艺补充面是模面设计的核心手艺。产品面之外,你得给材料流动留出过渡面:压料面要光顺、坡度尽量平缓,凹模R角别小于5-8mm,不然材料流不动。补料的原则是"够用就好"——补多了浪费材料还增加拉延深度,补少了成型不充分,型面刚性差,零件一按一个坑。我师傅的口诀是:压料面展开比产品面每边大40-60mm,凹模R角先给8mm,CAE跑完再收。土,但管用。
想看拉延成型的底层机理,这篇拉伸成型工艺与模具结构详解讲得更基础,可以补课。CAD软件层面,汽车覆盖件圈基本被UG NX垄断,选型分析我们写过一篇模具CAD软件怎么选,这里不重复。
拉延模设计三件套:压料面、拉延筋、工艺补充面
拉延模设计三件套:压料面提供压料阻力基准,拉延筋调节进料阻力,工艺补充面引导材料流动。三样搭配的目标只有一个——让板料各方向进料阻力匹配材料流动需求,不开裂、不起皱。
拉延筋是三件套里最靠手感的一个。压边圈压住板料,光靠压边力调阻力太粗,拉延筋相当于在压料面上砌几道半圆截面的"减速带",材料过筋要经历弯曲反弯曲,阻力就上来了。布置原则:需要少进料的部位(曲率大、深度深的区域)筋多、筋高;需要多进料的平缓区不放筋或放单筋。筋的截面标准是半圆形,R一般取R5到R6,筋高从5mm起步调。
拉延筋调整的颗粒度,是我判断一个设计师有没有下过现场的试金石。仿真阶段调筋是改数字,快得很;现场调筋是钳工拿着角磨机和油石磨,或者补焊加高,一次动0.2-0.3mm,磨完试冲、洗件、刷蓝油看贴合。一套侧围外板拉延模,调筋周期两三周很正常。老师傅磨出来的筋顺滑,料过筋的走痕均匀;新手磨的筋有接刀痕,板料过筋直接拉出印子,外观件直接报废。
修边模和翻边模的设计逻辑跟拉延模完全不同,重点是刃口和斜楔。修边镶块之间留5-10mm交接量防接刀痕啃料,翻边模的斜楔机构占结构图大半篇幅,回程靠氮气缸或者弹簧强制复位。冲压模具结构怎么从单工序演进到复杂工序模,这篇冲压模具结构图解画得很细。
回弹补偿:仿真给方向,数据靠手攒
回弹补偿的做法:先CAE仿真算出回弹量,把型面反向偏置一个补偿量加工,试模实测偏差,再改补偿量迭代,直到零件在检具上合格。一般迭代两到四轮收敛,每轮两到五天,走完一套覆盖件的补偿要两周到一个月。
这一节是整篇文章我最想写的,因为网上讲回弹补偿的文章几乎全是理论,把"反向偏置补偿量"一句带过,可实际迭代里每一步都有坑。讲一个我全程跟过的案例,一个车门内板翻边工序,材料0.8mm冷轧板,窗口框那圈翻边回弹超差,检具上实测外张2.1mm,公差正负0.7mm。
第一轮,直接信仿真。AutoForm算出来回弹量1.7mm,我们按1.7mm做了反向补偿,翻边凸模型面过磨到位。试模一测:外张0.8mm,收敛了不到六成。为什么?板料批次力学性能跟仿真卡片上的标定值有出入,实际屈服强度偏高,回弹比算的多。这就是这行最拧巴的地方:仿真软件再准,输入的材料卡不准,输出就打折。做仿真前拿实际批次板料送去做拉伸试验,这个钱别省。
第二轮,按实测偏差残量补偿。还剩0.8mm外张,理论上补1mm(留点余量),但老师傅拦住了,说翻边R角处的过拉延状态没到位,先补0.6mm试。试完剩0.3mm。第三轮补0.3mm,收到0.1mm以内,合格收口。三轮下来二十多天。后来复盘,第一轮如果老老实实先做材料试验再跑仿真,可能两轮就收了。现在我们团队的死规矩:回弹仿真用实测材料参数,不用数据库默认值,就这一个习惯,平均每套模省一轮迭代。
回弹补偿还有一条经验:补偿量别一次给满。一次给满,过冲了往回磨比往上补难得多——往上补是补焊再过磨,工作量翻好几倍,型面还容易留焊疤。小步快跑,每轮收一半左右,看着慢,总周期反而短。做回弹分析用的软件,行业里AutoForm用得最广,AutoForm官网有针对汽车覆盖件的成型仿真方案说明,软件公司出的话得打折听,但工艺方法论部分值得看。冲压仿真和模具数字化的整体格局,我们在这篇冲压模具设计与制造全流程拆解里聊过。
模具结构:铸件实型铸造,标准件撑骨架
覆盖件模具模体用HT250或HT300灰铸铁实型铸造(泡沫实型消失模工艺),型面数控加工到位;高强板模具模体上MoCr合金铸铁加火焰淬火。导向用导板加导柱组合,斜楔机构回程靠氮气缸。模具结构是标准件的堆叠,别自己发明结构。
实型铸造为什么是主流?覆盖件模具体量大,动辄二三十吨,用整块钢锻不出来也没必要。实型铸造拿泡沫做出模体形状(包括减重腔和背部筋格),埋进型砂里浇铸,泡沫气化铁水补位,一次成型。模体铸完必须时效——不做时效,铸件内应力慢慢释放,半年后压料面平面度能飘出0.3-0.5mm,压不住料,冲出来全是飞刺。我们有套修边模外协铸造没做振动时效,交付三个月出这个问题,拉回厂重新铣基准面,那一单基本白干。
HT250和HT300怎么选?抗拉强度250MPa对300MPa,覆盖件模HT250够用,型面还要火焰淬火的高强度件模具上HT300或者MoCr。材料这块的门道,涉及合金铸铁和模具钢选型的,冷作模具钢怎么选那篇有对照表,不展开。
导向和氮气缸是被新人低估的两块。覆盖件模导向是导板(耐磨板)加导柱的组合:导板承侧向力,导柱定中心,大模单纯靠导柱,侧向力一上来导柱直接拉伤。氮气缸我必须给个明确态度:回程和压料用氮气缸,比螺旋弹簧贵不少,但力输出平稳、占空间小、寿命还长,斜楔回程这种工况,氮气缸比弹簧强一截,这是我用坏过好几套弹簧之后的结论。一副模十几个斜楔,弹簧回程的结构图看着就闹心。
调试阶段:研配、压料力、RPS三点定基准
调试三件事:研配(型面贴合率刷蓝油检查,压料面着色率要85%以上),压料力调整(气垫压力一档一档试),RPS检测点对基准(主基准面加两孔定位,测量全在检具上走)。调试周期一般两到四周,赶上高强板件拖到六周也有。
研配是钳工的主场。凸模型面机加工完有刀纹和让刀误差,钳工拿油石推,推完刷蓝油合模看贴合,红的地方高点继续推。外观件型面贴合率要求高,A面区域要98%以上,压料面85%起步。这活没有任何捷径,纯手艺加耐心。我见过研配师傅拿手一摸型面就知道哪里高0.05mm,这种手感是二十年推油石推出来的。
RPS(Reference Point System)是德系车企带进来的基准点系统,车身上每个冲压件都有主定位基准:一个主基准面、两个定位孔,全车身坐标统一。调试和检测全对RPS走,检具上那几个基准球和检测销就是RPS的物理化。为什么要强调这个?因为零件合格不合格,测量基准错了全是白测。有次供应商检具基准孔磨损超差没换,零件全检合格,到白车身焊装线上全部干涉,查了一周才发现是检具的问题。基准系统的钱,一分都不能省。
压料力调整跟拉延筋是一对搭档。气垫压力从低位档起试,起皱了加压、开裂了减压,同时配合拉延筋磨低或加高,两个变量一起动就没法归因,必须一次只动一个。现场工程师的本事就在这:判断先动哪个。我的习惯是先看开裂位置——裂在凹模R角附近是压边力大,裂在筋上是筋太狠,对症下药,别瞎调。冲压模具调试和制造工艺怎么衔接,模具设计制造不返工的四个车间细节里有更细的现场经验。
设计周期和团队:一副车门模,半年起步
一副车门件模具从接单到交验,行业普遍六到八个月:DL图和工艺设计一个月,模面与结构设计一个半月到两个月,铸造加工两三个月,调试两到四周收口。团队标配工艺工程师、模具设计师、CAE分析师、现场调试工程师,一个都不缺。
周期里最容易被压缩的是前期工艺。主机厂催得急,模具厂砍DL图评审时间赶开工,前期省的两周,调试线上两个月还回来。根据中国模具工业协会的数据,2024年国内模具行业营收超过3400亿元,汽车模具占了三分之一,竞争卷到骨子里,谁都在抢周期,但真正省周期的招是仿真算得准、一次研配合格率高,不是砍评审。
团队分工讲两句。工艺工程师出DL图定方案,是方向盘;模具设计师出结构,是发动机;CAE分析师跑成型和回弹,是导航;现场调试工程师,是那个真开车的人。四个角色里,现场调试工程师的话语权最能看出一家模具厂的成色——调试说了算的厂,返工少;设计师说了算的厂,现场天天吵架。想入行的话,汽车模具设计这条职业线的成长路径和薪资水平,可以看我们写的模具设计师工资水平解析,从学徒到主管的每一段都有数。
常见问题
汽车冲压模具设计一定要会CAE仿真吗?
想进主机厂模具部门或者头部模具厂,基本必须会。AutoForm的拉延和回弹分析是覆盖件设计的日常工具,不懂仿真你连DL图评审都插不上话。但别迷信仿真,材料参数、摩擦系数、网格质量都影响精度,仿真精度高不高,最后还得拿试模数据校。会算还要会验证,才算是真会。
回弹补偿一般迭代几轮能合格?
顺利的话两轮,一般三到四轮,赶上高强板或铝板件拖到五六轮也有。关键是第一轮别信数据库默认材料参数,拿实际批次板料做拉伸试验再跑仿真,能把迭代次数砍掉一轮。另外补偿量小步给,每轮收一半左右,比一次给满更快收敛,这是拿多套模具换来的经验。
车门内板和外板的模具设计难度差在哪?
外板难得多。外板是外观件,A面不允许任何缺陷,拉延模的研配率和型面光顺度要求高一个量级,连拉延筋走痕都要避开可视区。内板功能为主,孔位多、精度要求散,但回弹控制更费劲,因为内板料薄、型面复杂、翻边多。两副模的设计侧重点完全不同,工时报价也差出一截。
OP10的压料面和拉延筋定不下来,有什么快速办法?
没有快速办法,只有正确顺序:先定拉延方向,再定压料面,最后调拉延筋,顺序错了全推翻重来。压料面顺着产品面趋势走,坡度平缓光顺,展开每边比产品大40-60mm。筋先按仿真给的阻力分布布筋,试模阶段一次只调一个变量。急着两三个变量一起动,最后连问题出在哪都查不出来。
零基础想入行做汽车模具设计,从哪切入?
软件先过UG NX这一关,然后死磕冲压工艺基础——拉延、修边、翻边每道工序的机理要吃透,AutoForm跟着项目学。最快的路径是进模具厂从工艺助理干起,跟着一套模具从DL图走到调试,一个完整项目下来,比看半年教程有用。入行前的基础准备,这篇模具设计自学全攻略里有完整路线。
写到这里,我的态度很明显:汽车冲压模具设计的功夫,一半在图纸上,一半在调试现场。个人偏好说在前头——我到现在还坚持每套模至少跟两次试模,设计的判断力都是现场喂出来的,光坐在工位上出图,三个项目就会跟现场脱节。这行信息差就是成本差,一套模省一轮补偿迭代就是两三周周期,钱和口碑都从这里来。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。