铸造模具加工怎么做?模样芯盒模板从下料到对模的门道
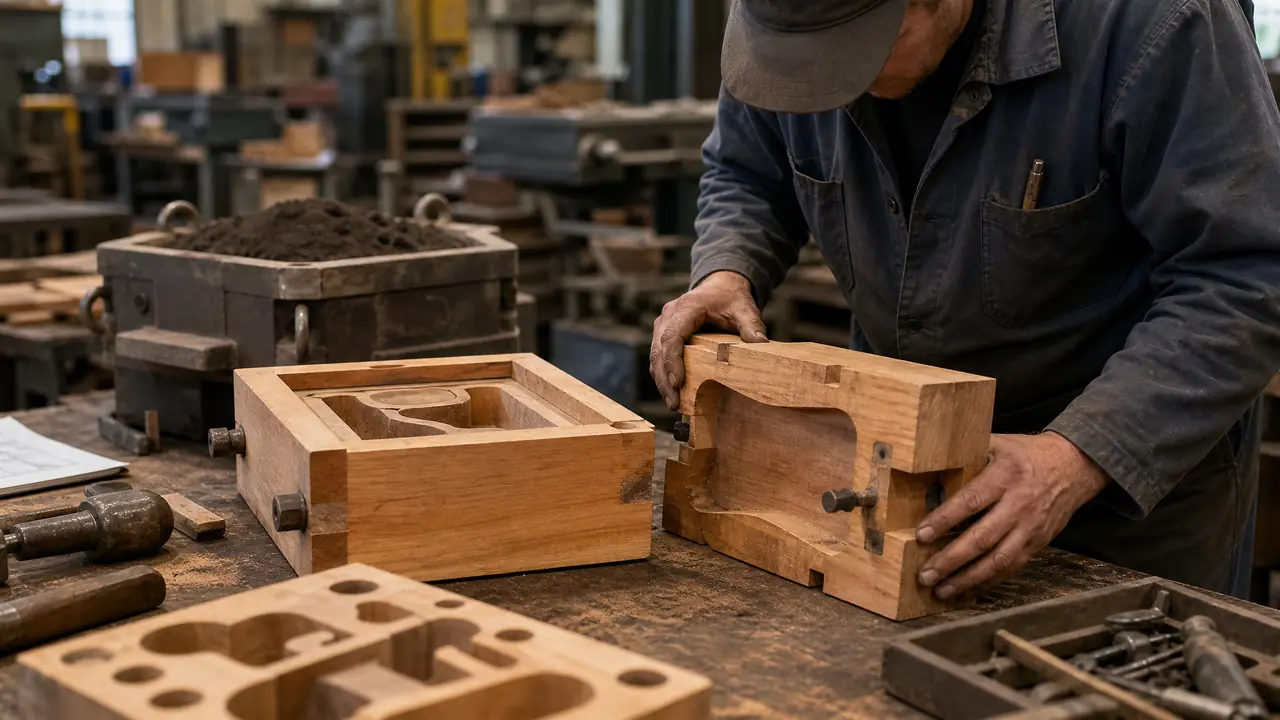
这事儿得拆开说:铸造模具加工的对象是模样、芯盒和模板三样东西,难的不在机加工本身,在放尺、分型面和对模这三道关口。下单前把材质价位和验货方法搞清楚,交期和预算才稳当。
上礼拜车间接了一套阀体的铸造模具加工,客户上来就问几天能交。我把图纸翻到芯盒那页,才跟他把话说明白:这套活难的不是铣,是放尺和对模。挺多人以为铸造模具就是拿一块铝疙瘩抠个铸件形状出来,其实砂型铸造的模具是几样东西凑一起的——模样、芯盒、模板,各管各的活,少一样铸件都出不来。
在模房蹲了十几年,经手的模样少说两百套。这篇就从车间角度,把铸造模具加工的对象、材质、机加工和钳修的门道一次捋顺,你要下单或者收货,照着查能省不少学费。
先分清加工对象:模样、芯盒、模板各是各的活
铸造模具加工做的是三样东西:模样给铸件外形,芯盒造砂芯形成内腔,模板把模样和浇口固定在底板上造型,三样的精度要求各不相同。对象搞混,后面全乱。
模样管外形,尺寸按收缩率放大;芯盒造砂芯,铸件内腔的筋、孔、法兰全靠它翻出来;模板是底板,模样和浇冒口装在它上头,造型线上的活离不开。三样东西用的料不一样,走的机床也有差别。
先看材质,一张表说清,价格是我这两年经手报价的大致区间。
| 材质 | 价格区间 | 寿命 | 适合什么活 |
|---|---|---|---|
| 木材(红松、多层板) | 3千到1万2 | 几百次起模 | 试制、单件小批 |
| 铝合金(ZL104、6061) | 3万到8万 | 5万模次往上 | 成批生产,尺寸要稳 |
| 铸铁(HT250) | 2万到6万 | 扛高压造型线 | 大批量湿型砂 |
| 环氧树脂 | 8千到2万5 | 中等,怕磕碰 | 中批、改型勤的 |
我的偏向很明确:中小批量就上铝模样。比铸铁轻,机床啃得动,磕了还能补焊修。铸铁模板是另一码事,它多半是造型线的标准底板,跟模样分着做。树脂模样省预算,就是脆,车间里磕一下就缺个角。
对了,消失模那种发泡模具是另一路子,珠粒在模具里发泡成型,跟砂型模样不搭界,工艺和加工要点在消失模模具长什么样那篇里拆得细,这里不岔开。
机加工这一段:下料、时效、粗铣与精铣的留量
机加工的核心是留量:坯料先做去应力再粗铣,给精铣留0.3到0.5毫米,型面公差控制在正负0.05毫米,收缩率在编程阶段就放大进去。顺序不能颠倒。
先说坯料。铝坯进厂先看探伤报告,下完料头一件事是进炉去应力,不然后头精铣完准翘。这个坑我踩过:有一年赶交期把这步省了,平板精铣完弓了0.4毫米,整套活回炉重来,白搭一个星期,材料费还多搭进去两千多。
粗铣用面铣刀开粗,转速不用高,吃刀量给足,先抡掉大块的料。型面留0.3到0.5毫米,清角换球头刀,步距压到0.2毫米左右。型面留得光洁,钳工后面就能少修一半的工时。
放尺是铸造模具加工跟注塑模最大的区别。灰铸铁件收缩率按0.8%到1.0%放,铝铸件1.0%到1.2%,具体数是铸造工艺员给的,编程前必须逐字核对。
放错尺,整套模具直接报废。
我习惯把放尺比例用红笔写在程序单上贴到机床边,谁动谁签字。起模斜度也在程序里带出来,侧壁小件给0.5度,大件1.5度左右,木模还能再大一点。模板反倒最省心:面铣平,钻好定位销孔和紧固孔就齐活,关键在平面度,一米长的模板得压在0.1毫米以内,不然扣上造型机分型面跑砂,铸件全是披缝。
精铣到位之后是钻攻螺纹、装镶件、开浇冒口的定位槽。机床出来的活是半成品,尺寸最终能不能用,看下一关。
钳修与对模:塞尺、红丹、起模这三关躲不掉
机加工完的型面要钳工研合修光,分型面用红丹对研看贴合,合模缝隙塞尺0.05毫米塞不进才算过,斜度和光洁度决定砂型起得顺不顺。这步省不得。
钳工的活看着土,最吃经验。型面先油石推一遍,砂纸从粗号到细号走,工作面抛到Ra1.6以内,起模才不拉砂型。分型面抹红丹对研,转几圈拆开看接触点,哪里发黑哪里高,铲刀跟上去修。
芯盒更讲究。两半芯盒合拢,接缝错位不能超过0.1毫米,不然砂芯带一道飞边,铸件内腔跟着遭殃。射砂口和排气塞的位置是芯盒的命门,排气不畅砂芯就疏松,铸造车间转头就找你退货。配热芯盒或覆膜砂工艺的芯盒还要耐温,选材和寿命账在覆膜砂铸造模具怎么做那篇里算过,这里不重复。
最后一道关是试组装,老师傅叫对模。模样装上模板,定位销打紧,上下模扣在一起,塞尺沿着分型面挨圈塞,0.05的塞尺塞不进去才算数。我带过的学徒全问过同一句话:机床精度都到0.02了,为啥还要人修?答案不复杂,机床保证的是尺寸,钳工保证的是配合,跟好刀也得开刃一个道理。
回头说那套阀体模,我们排了28天:下料去应力5天,机加工12天,钳修对模8天,留3天机动。客户验收那天自己揣了把塞尺,一圈塞下来没话说。铸造模具加工这活,机床打底,钳工定生死,你只要盯死放尺和分型面这两处,钱就花在了刀刃上。
常见问题
一套铸造模具加工下来大概多少钱?
看材质和芯盒数量。木模样三千到一万能拿下,铝模样加芯盒一套三万到八万,造型线用的铸铁模板两万往上。芯盒通常按件另算,一套阀件三四个砂芯很平常,报价前先问清含几个芯盒。
收缩率放尺由谁来负责?
正规流程是铸造工艺员在工艺卡上给数,模具厂编程时放大进程序。下单前最好把放尺责任白纸黑字写进合同,放错尺谁担、返工谁出钱,都写清楚才不扯皮。
交期为什么普遍要二三十天?
大头在坯料和钳工。铝坯铸造加去应力要一周,机加工一周多,型面研合装配又得一周。赶得再紧,去应力那步不能省,省了必变形,前面全白干。
验收时自己能动手查什么?
带把0.05的塞尺,合模一圈塞分型面;摸一遍起模斜度的方向,斜度得朝着起模的方向放大;再看排气塞通不通。这三样十分钟查完,能拦下八成的问题。