消失模模具长什么样?发泡模具结构设计与加工要点全拆解
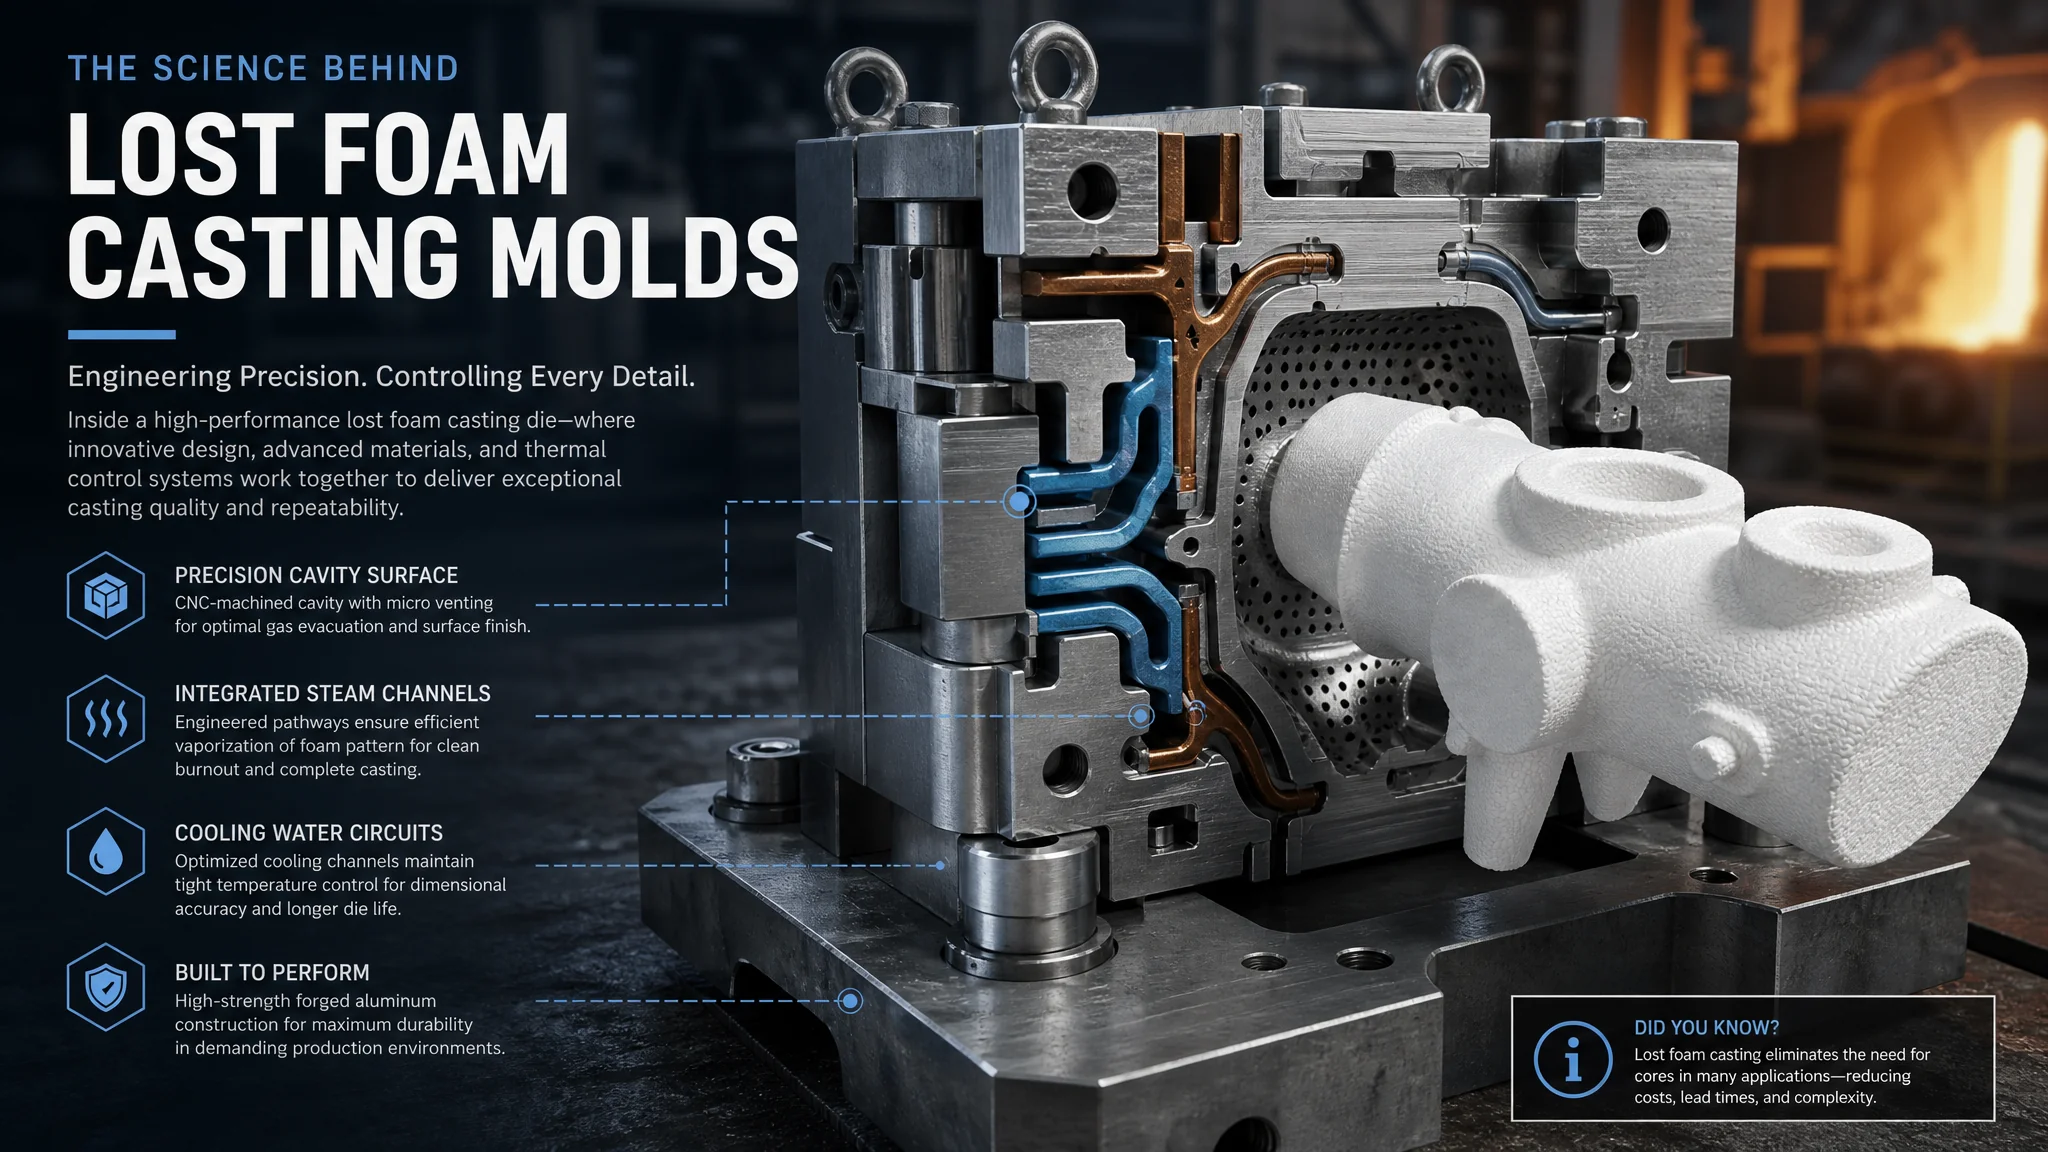
简单说:消失模模具就是一套带蒸汽通道和冷却水路的铝合金发泡成型模,型腔、气孔、蒸汽室三大件缺一不可。手动单腔一套1万到4万、半自动多腔5万到15万,五十六十副模具摊下来,每公斤白模的模具成本能压到一毛钱以内,这笔账才是它真正的便宜之处。
头一回进消失模车间的人,十个有九个会找错重点。浇注线、砂箱、翻砂机看着都挺唬人,真正决定这个厂能不能赚钱的,是角落里那台发泡成型机,和里面那副消失模模具。
我第一次摸这类模具是五年前帮一家泵件厂跟单。老板拿着一个泡沫做的泵壳问我:这么个白花花的东西,怎么就能浇出铁件?我拆开模具给他看——原来泡沫不是切出来的,是像注塑一样在模具里发泡成型的。那一刻我才反应过来,消失模模具本质上是一套"做泡沫的模具",跟铸造模具、注塑模具完全是三条技术路线。想补铸造模具的基础课,可以先看铸造模具是什么这篇,讲砂型和金属型的部分很清楚。
这篇就单把这套发泡模具拆开讲:结构怎么设计、材料怎么选、加工哪里最容易翻车、报价怎么算。做白模的师傅看了应该能对上号。
消失模模具到底是什么?跟注塑模具差在哪
消失模模具是一套发泡成型模具:把预发泡的EPS或STMMA珠粒填进型腔,通蒸汽让珠粒二次膨胀熔结成一体,再通冷却水定型,开模取出的就是和铸件一模一样的泡沫白模。它和注塑模最大的区别是——料是"长大"的,不是"打进"的。
注塑是熔融塑料在高压下填满型腔,消失模是固体珠粒受热后自己膨胀到填满型腔,成型压力低到几乎可以忽略。这个差别直接改写了整套模具的设计逻辑。注塑模要扛几十上百兆帕的型腔压力,所以模架厚实、材料动辄P20、2738;发泡模具腔内压力不到0.3兆帕,材料强度反而不是主要矛盾,导热才是。珠粒熔结靠热量,热量靠蒸汽,蒸汽靠模具里的通道输送——一副发泡模具上百分之六十的设计工作量,其实都花在"怎么把热均匀地送进去、再均匀地撤出来"这件事上。
再一个区别是成型周期。注塑一件几秒到几十秒,发泡一件要几分钟:充料、通蒸汽、保压、喷冷却、脱模,一个循环下来手动机大概3到5分钟,自动机能压到90秒以内。周期的瓶颈几乎全在冷却段——模具水路设计得好不好,直接决定白模产线的产能上限。这句话是我蹲在成型机旁边掐表掐出来的,不是抄样本。
关于消失模铸造本身的工艺流程,美国铸造协会AFS的技术资料讲得系统,英文能啃的话值得读。中文语境下"消失模"也叫"实型铸造",查文献时两个词都要搜。
模具结构:三大件,一件都不能省
一副完整的消失模模具由三部分组成:成型铸件外表面的型腔模块、成型内腔的芯块(制作深腔或通孔用)、以及背面的蒸汽室和冷却水路。珠粒从加料口靠负压吸进型腔,蒸汽从气孔钻进去加热珠粒,冷却水在背面把热量带走,三者配合好了白模才又结实又漂亮。
挨个说。
型腔模块是门面。复杂铸件要拆成多块拼合,拼缝得躲开铸件的重要表面——白模上的拼缝痕迹会原样复制到铸件上,客户验收拿这个扣钱的多的是。分型面的选择也讲究:泡沫件软,顶出不能像注塑那样硬顶,所以分型方向必须顺着脱模方向走,倒扣的地方宁可拆活块。我做泵壳那副模具时在一个凸台下留了2度拔模斜度,老师傅看完直接让我改到3.5度——泡沫看着软,珠粒熔结后抱紧凸台的力量比想象中大,斜度不够脱模一样拉裂。
气孔是最容易被轻视的部分。型腔面上要钻一堆直径0.8到1.5毫米的小孔,外面镶透气塞或者直接留穿孔,蒸汽靠它们进、空气靠它们出。孔径大了会在白模表面留下凸点,铸件上就是一片麻点;孔径小了蒸汽进不去,珠粒熔结不透,白模一掰就掉渣。行业里常见的做法是0.8毫米起步,表面质量要求高的面用镶铜透气塞,其余用钻孔。别嫌麻烦,一平米型腔面上几十上百个孔,全是钳工的手艺活。
蒸汽室和水路藏在模具背面。蒸汽室就是个封闭腔,通进来的饱和蒸汽压力一般在0.1到0.15兆帕;冷却水路走铜管或者直接在模体上钻孔,回路要覆盖整个成型面。我见过一套模具冷却水只接了半边,结果白模左边定型了右边还在发,取出来直接翘成一个瓢。返工加一路水路花了一周,教训就是水路布局图必须在开粗之前评审,不能等装好再补。
结构这块如果还想看图文对照的模具组成拆解,模具结构图解那篇虽然讲的是注塑模,但模架、型腔、抽芯这些概念的讲法是通的。
为什么主流都用锻铝,而不是钢
消失模模具的标配材料是锻铝合金(常见牌号6061、6082,讲究点的用2A50),只有产量极大或者白模特别小的情况才用不锈钢或铍铜。选铝就一条理由:导热系数。铝合金大约是不锈钢的十几倍,加热快、冷却更快,能把成型周期从5分钟压到2分钟出头。
展开讲讲这笔账。发泡一个循环里,通蒸汽大概30到60秒,冷却却要100到180秒——冷却占了周期的大头。钢模导热慢,冷却时间还得再拖长,产能直接砍半;而且钢模重,装拆靠行车,换一副模具俩小时没了。铝模轻,两个人抬着就能换,半小时搞定。一副模具做满10万模次,铝模的寿命完全够用,真到型腔磨损了,铝的修复焊接也比钢容易。
当然铝也有铝的毛病。软,磕一下就是一个坑,型腔面在装配和搬运时得格外小心;珠粒里如果混了硬杂质,气孔周围磨损也快。 STMMA共聚珠粒比普通EPS贵三成左右,但发出来的白模密度更均匀、浇注时气化更干净,模具磨损也小一些——这是我们在同一副模具上交替用两种料对比出来的,不是道听途说。
模具钢选材如果想深挖,可以顺藤摸瓜看模具寿命延长实战手册,虽然题材不同,但"材料—热处理—寿命"的推理方式一模一样。
加工和验收:四个最容易翻车的点
消失模模具的加工精度核心就一条:型腔尺寸要把泡沫的收缩率和铸件的收缩率一起算进去。白模出模后会回弹收缩(0.2%到0.5%),铸件冷却还要再缩(灰铁约1%,球铁约1.2%),模具型腔必须比铸件成品放大约1.3%到1.8%,具体数值跟珠粒牌号、发泡密度、合金牌号强相关,每家都得自己标定。
除了尺寸,这些年我记下的翻车点主要四个。
第一个,气孔堵塞。加工时气孔里留了毛刺,或者后续涂料、蒸汽里的水垢把孔堵了,白模局部熔结不良。验收时拿压缩空气从蒸汽室那头吹,每个型腔面的气孔都得能感觉到出风,逐腔检查,抽样不行。
第二个,拼接面漏汽。多块型腔拼合的模具,接缝处要么精磨要么开密封槽,漏汽的地方珠粒发不起来,白模上就是一条凹沟。试模时在白模表面喷一层薄薄的显影剂式的水雾,凹沟一眼就能看出来。
第三个,表面粗糙度。白模表面的纹理会1:1复制到铸件,所以型腔面要做到Ra0.8微米甚至更高才敢接外观件。我们踩过一次坑:钳工自认为手抛到位了,客户拿铸件去做酸洗,表面纹路全暴露,整副模具拉回来重新抛了三天。从那以后型腔面一律留精磨工序,手抛只做收尾。
第四个,水路打穿。模体上钻孔走冷却水,和气孔、蒸汽室之间的壁厚得留够4毫米以上,CAD里没检查清楚就上钻床,打穿了整套模块直接报废。铝料不贵,工时贵,一套报废重做三周起步。
验收节奏上我的习惯是三步走:静态量尺寸和气孔通断、空模跑五个循环看蒸汽和水的走向、最后压五件白模称重测密度(一般件做到22到26克每升,结构件25到28)。三步都过才算合格。想系统补加工工序的背景知识,模具工艺流程全解析写得细,虽然以切削模具为主,但工序衔接的逻辑通用。
报价怎么算,钱花在哪了
一套消失模模具的报价大致等于:铝料成本(占比不到两成)+ CNC加工和钳工工时(占四到五成)+ 气孔钻削与抛光(占两成)+ 设计试模(占一到两成)。手动单腔模1万到4万,半自动多腔模5万到15万,全自动线上用的带汽室快换结构能到20万往上。
为什么看着简单的铝模这么贵?贵在气孔和抛光的工时上。一平米型腔面上百个0.8毫米的小孔,一个一个钻、一个一个去毛刺;型腔面抛光到Ra0.8,老师傅一天也就出一小块。我有次帮朋友核价,模具厂报8万2,他嫌贵拿去比价,比回来6万5——便宜的那家气孔少打了三分之一,白模密度上不去,最后铸件废品率多了两个多点,一年多赔进去的钱够再做两副模具。
模具成本要摊在白模产量上看才公平。一副10万的模具打10万模次,单模次模具成本1块钱,按一个白模5公斤算,每公斤白模摊2毛;如果一副模具能打20万次(铝模维护得当完全做得到),摊到每公斤就1毛以内。这跟注塑模摊固定成本的算法一致,所以决定要不要上消失模,先看你的产品生命周期够不够把这副模具打"回本"。要不要上整线的投资账我在消失模模具值不值得上那篇里算过,这里不重复。
行业面上的数据可以参考中国模具工业协会的统计,模具行业营收规模和细分结构的年报都有公开数据,看报价心里有没有底,先把行业盘子摸清楚是正经路子。
常见问题
消失模模具能用多久?
锻铝模具正常使用10万模次以上问题不大,维护好的能到20万次。影响寿命的主要是气孔磨损和型腔磕碰,气孔堵了及时通、取白模用压缩空气别用手硬抠,寿命还能再长一截。钢模寿命更长,但周期慢产能低,除非单件产量特别大,一般不划算。
白模表面有拉毛和麻点,是模具的问题吗?
大概率是。拉毛多半是拔模斜度不够或者型腔抛光不到位,脱模时泡沫被拉出丝;麻点一般是气孔孔径偏大或者透气塞磨损,蒸汽在白模表面顶出了凸点。先修模具再怀疑工艺,别急着调发泡参数,我们早期走了不少这种弯路。
一套消失模模具要多少钱?
看结构和腔数。手动单腔的小件模1万到4万,半自动多腔的5万到15万,全自动线带快换结构的20万起步。同一家厂报价差出一两倍很正常,重点核对气孔数量、抛光等级和试模循环数,这三项偷工的话价格压得再低也别接。
模具找谁做好?自己有加工中心能自制吗?
能做,但气孔钻削和抛光这两关卡住了大部分自制者。加工中心把型腔铣出来不难,难的是上百个细孔的加工去毛刺和型腔面手工精抛,这两样全是经验活。第一次做建议外协,自己跟着盯全套流程学一遍,第二副再考虑自制,我认识的两家厂都是这么走过来的。
我个人的偏好很明确:中小铸件、结构复杂、批量稳定的单子,消失模模具值得认真投一副好的,别在气孔和抛光上省钱——这两处省下的钱,翻车时会加倍还回去。大件或者特别简单的回转体,就别硬凑热闹了,传统砂型更省心。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。