模具电极怎么做好?电火花铜公的设计与损耗
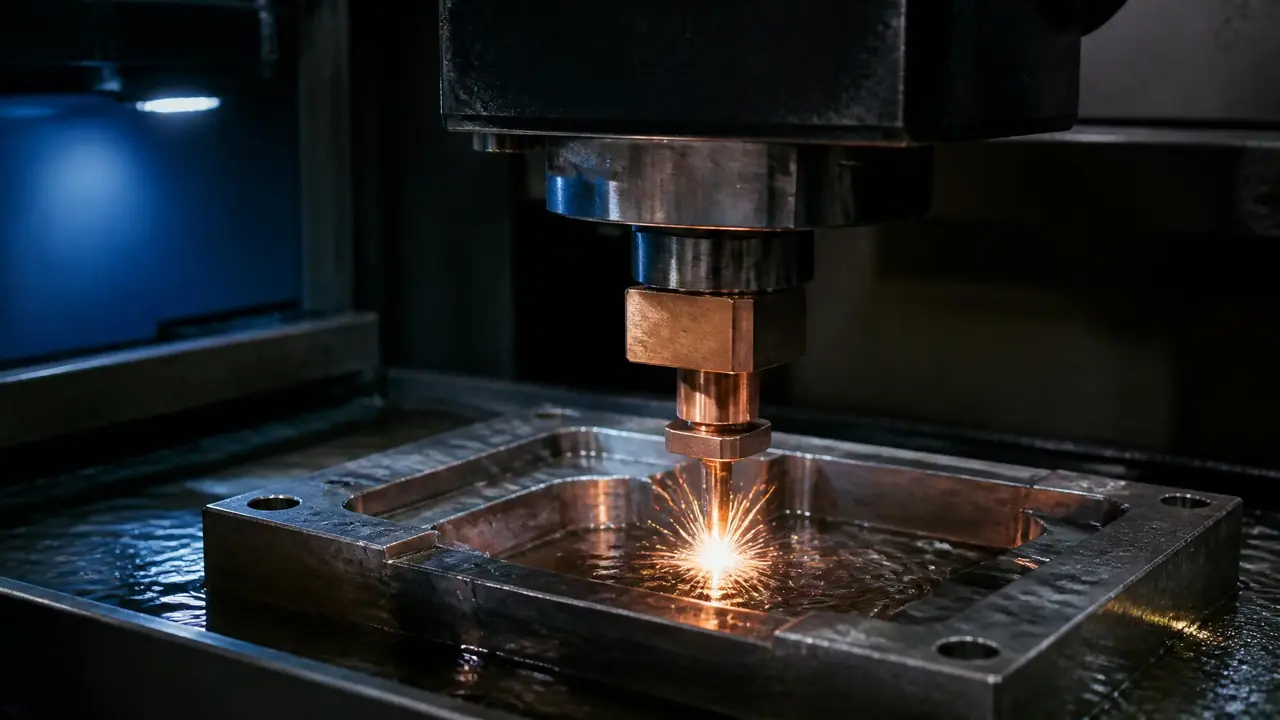
别绕了,模具电极做好的核心就三条:按放电间隙反向缩放尺寸、基准台和延伸量留足、粗公精公分开打分开算。依据是放电损耗在精打阶段能到百分之十几,粗精混用必返工。你现在该做的,是把手上每支电极对着这三条过一遍再上机。
上礼拜帮朋友看一副深腔模,腔深八十六毫米,机台打了一整夜,深度还是差了四丝。拆下模具电极一量,原因很简单:铜公的有效延伸只留了三毫米,打到最后底面损耗全吃光,深度自然顶不到位。这种亏,做模的圈子里十家有八家吃过。
电极这东西看着简单,一块紫铜铣个形状而已。真上手才知道,缩放、基准台、延伸量、排渣、损耗,每一项都能让你返工。下面按实际做模的顺序,把这几关挨个讲清楚。
模具电极的尺寸为什么不能照图纸直接做?
因为放电要烧出缝隙。粗打单边间隙普遍0.15到0.25毫米,精打也有0.02到0.05毫米,铜公必须按间隙反向缩小,照图纸原尺寸铣出来的电极,打出来必定偏大。
举个例子好懂。图纸上一个φ20毫米的柱位,配精公的话实际要铣成φ19.92左右,留单边0.04的火花位;粗公缩得更狠,单边0.2毫米很常见。缩多少不是拍脑袋,要看你火花机的参数表,电流越大间隙越大,机台手册里都有对应档位。现在的CAM软件能自动缩放,但小厂里还有不少老师傅手算,算错一位就是重来。
我见过最典型的新手事故:刚入行的编程员图省事,3D模型直接导入没设火花位,铣完的铜公尺寸分毫不差,上机一打,型腔整整大了0.36毫米。钢料都精铣完了,这一下几千块的料加两个工时全赔进去。所以我现在带人,第一课就是查铜公缩放,比查刀路还严。
一支合格的铜公,设计上要过四关
基准台、延伸量、排渣、清角拆解,四关缺一不可:基准台保证重复找位精度,延伸量至少比加工深度多留五毫米,深腔要打冲油孔,尖角清不动的位置提前拆成两支电极。
先说基准台。铜公底部铣一个8×8或者10×10毫米的方台,装夹一次校正好,后面几副模直接复用,省掉重复分中的功夫。没有基准台的电极,每次上机都要拿校表慢慢找,半小时就耗进去了。
延伸量是深腔模的命门。我的习惯是铜公有效长度至少比型腔深度多出5到10毫米,宁可料浪费一点。开篇那副八十六毫米深的腔模,就是前一个编程员只留了3毫米延伸,损耗一吃,最后四丝深度怎么都补不上,拆下来重新接长返修,前后耽误两天。
排渣这事最容易被忽略。型腔深度超过三十毫米,我一定让设计在铜公避空位开φ1.5到2毫米的冲油孔,放电时冲煤油把蚀除物带出来。不冲油靠抬刀排渣,效率差一倍不止,积碳拉弧还会把型腔面打出麻点。有次外发的深槽电极没开冲油孔,打一个槽花了四个钟头,面还花了,返工费比电极本身还贵。
清角位置则要提前拆公。型腔根部的直角、窄缝,一支电极包打天下是不可能的,老规矩是拆成粗公加精公两支,复杂的拆三四支,每支负责一段深度或一个方位。拆公拆得好,放电效率和精度都上来;舍不得拆,最后卡在清角上干瞪眼。
损耗才是真正的成本大头
粗打用低损耗参数能把电极损耗压到0.5%以内,一到精打的小电流小脉宽,损耗轻松飙到百分之十几,所以粗公精公必须分开做、分开算,混着一支用到底必出事。
我拿自己机台记过数。粗打峰值电流6安、脉宽150微秒的档位,打完量下来电极损耗大概0.4%,基本可以忽略。可一换到精打,电流压到1安以下、脉宽缩到几微秒,为了镜面效果损耗反而上去,一支精公打完一个腔,端面能秃掉0.15毫米上下。这就是为什么行规是粗公可以连打几副模,精公基本一个腔配一支。
材料账也得算。2024年紫铜电极材料大概65元一公斤,一支中等尺寸的铜公料钱几十到几百块,不算贵。真正烧钱的是钨铜,价格是紫铜的十倍左右,但它专治薄片、深窄缝这种紫铜一打就变形损耗的死角,做窄槽电极该上还是得上,省下的返工钱远超差价。
参数上再提一嘴:电极接正极还是负极,损耗差别很大。常规铜打钢,粗打用负极性低损耗,精打换正极性求光洁度,接反了损耗能翻好几倍。我见过的损耗异常案例,一半以上是极性接错,或者脉宽、峰值电流被人乱动过,机台参数和手册对不上号。上机前核对一下极性,十秒钟的事。
铜公和石墨公怎么选?
常规精打选铜公,光洁度好调、损耗可控;大型腔粗打优先考虑石墨,重量轻、大电流下损耗低、机加工也快。深窄薄片类死角,直接上钨铜,别犹豫。
| 对比项 | 铜公(紫铜) | 石墨公 |
|---|---|---|
| 精打光洁度 | 好,容易打到镜面 | 一般,细纹可以镜面难 |
| 大电流粗打损耗 | 中等,靠参数压 | 低,大电流更占优 |
| 材料成本 | 紫铜约65元/公斤 | 高品石墨按体积算,大电极更省 |
| 加工粉尘 | 无 | 粉尘大,必须配吸尘 |
| 重量与装夹 | 重,大电极要减重 | 轻,大腔电极的首选 |
| 薄片深窄缝 | 易变形,需换钨铜 | 强度好,不易崩 |
我个人的偏向很明确:常规模具的精打,铜公没什么可替代的;但碰到手机壳模这种大而深的型腔,石墨粗打又快又省,费用能省下小一半。石墨粉尘确实烦人,车间没配吸尘就别碰,导轨丝杆磨损起来修设备的钱比省的料钱多得多。石墨那边的加工门道,这篇石墨电极的加工工艺里写得更细,想深入可以翻翻。
回到开头那副深腔模。后来重新铣了一支延伸留足十毫米的粗公,冲油孔也补上了,一个通宵打到位,深度差控制在两丝以内,顺利交模。电极做得好不好,从来不看铣得多漂亮,看的是上机之后不返工。下次拿到铜公图纸,先核缩放,再看延伸量和冲油孔,这三眼扫完,八成的坑已经排掉了。
常见问题
铜公打过一次还能再用吗?
看是粗公还是精公。粗公损耗小,修一下端面能接着用,我们车间的粗公普遍服役三四副模。精公端面损耗明显,第二副模打出来的面就发乌,尺寸也吃掉了,建议直接换新,别为几十块料钱赌返工。
电极损耗异常大,先查什么?
先查极性有没有接反,再查脉宽和峰值电流是不是被人改过档。冲油不顺导致的积碳拉弧也会加速损耗,看放电声音发闷、火花发红就要停机排渣,硬打下去电极和型腔一起毁。
电极表面打完发黑要处理吗?
放电后的氧化变色正常,不影响存放。但表面要是挂着碳渣油泥,下次上机前得清干净,不然找正基准台会差,放电时碳渣还容易引起拉弧。煤油加毛刷刷一遍就够。
一副模具一般要备几支电极?
常规注塑模的型腔型芯,粗精各一支起步,加上滑块斜顶的清角位,三四支很正常。复杂的手机模、透明件模,十几二十支不稀奇。排电极计划时记得精公数量按腔数配,别共用。
延伸阅读
电极放电只是模具加工链条里的一环,车铣磨放电各自怎么分工,这篇模具加工五大工艺对比里摆得很清楚。
想知道电极工序排在整条流程的哪个位置、前后怎么衔接,可以看这篇从粗加工到精加工的完整工序链。