不锈钢拉伸模具为什么易粘?硬化与润滑
别绕了,直接给结果:不锈钢拉伸模具易粘,是304硬化碎屑冷焊模面加油膜高温失效,两件事叠加。模具硬化优先TD,油换含氯极压拉伸油,试模前先查模温、油品和间隙三处。
不锈钢拉伸模具粘料这个毛病,做厨具、水槽、保温杯的厂子十个里九个躲不掉。304板拉到几百件,凹模圆角就开始挂瘤,工件侧壁一道道划痕,油加得再多也压不住。我的判断是:病根不在模具钢不够硬,而在工件加工硬化和润滑膜失效这两件事叠加,得分开治。
去年底接了本地一家厨具厂的活,304水槽拉伸模,板厚1.2毫米,凸模R10、凹模R8。试模拉到300件上下,凹模直壁冒出指甲盖大的粘瘤,摸上去跟焊上去的一样。拿点温枪贴着凹模口测,91℃。这个温度,普通拉伸油的油膜基本撑不住,后面展开讲。
先搞清楚:粘上去的到底是啥
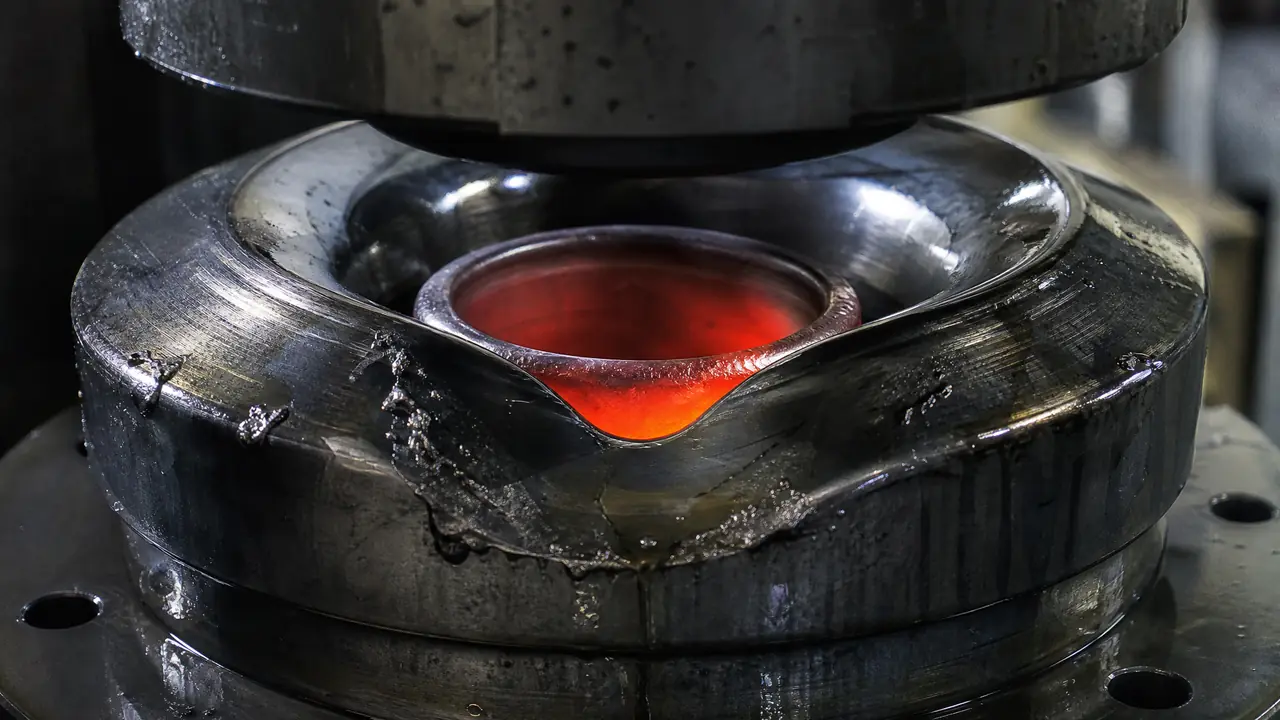
304拉伸时加工硬化极猛,表面硬度能从HV180左右拉到HV400以上,硬化的碎屑在高温高压下冷焊在模面上,这就是粘模的真相。好多师傅第一反应是换更硬的钢,方向没错,可只治了一半。
数字上对比一下。软钢08Al的加工硬化指数n值大概0.2出头,304能干到0.45到0.5,一拉就硬,越硬越刮模面。刮下来的碎屑夹在板料和模面中间,摩擦热瞬间把微区顶到几百度,铁和铬直接跟模具钢焊死。拉伤就是这么来的。拉不锈钢跟拉软钢,根本不是一套打法。
顺带提醒,别把拉伤和起皱混为一谈。起皱是压边力不够,料在法兰区失稳,调压边圈就能救;拉伤是模面跟料之间的事,压边圈怎么调都没用。我们在车间见过太多次,工人对着压边力拧了一下午,粘瘤照样长,方向找错了,力气就白费。
模具硬化这条路:氮化、镀钛、TD差在哪
批量大的直接上TD处理,碳化钒覆层硬度HV3200往上,抗粘料最扛造;氮化最便宜,只够轻负荷小批量用。三种工艺价格差着量级,选错就是白花钱。
| 工艺 | 表面硬度 | 结合方式 | 适合谁 |
|---|---|---|---|
| 气体氮化 | HV900-1100 | 扩散层,尺寸变化小 | 打样、小批量 |
| PVD镀钛(TiCN) | HV2300-2900 | 气相沉积,膜层偏薄 | 精度高的精模、中批量 |
| TD处理(VC覆层) | HV3200-3800 | 化学覆层,冶金结合 | 大批量拉伸首选 |
我用下来的感受很直接:TD确实比镀钛扛造一截。同一副水槽模,早期试过PVD镀钛,拉到8000件左右模面开始出细微粘点;后来凹模重做一副送去做TD,两万件下来模面还光着。价格也差得远,TD处理一副中等尺寸的凹模,行业普遍报价几千到一万出头,按重量算账,可摊到每个件上反而便宜。氮化我基本不推荐给不锈钢拉伸,除非你就打个样。
润滑这一环,多数厂都省错了地方
不锈钢拉伸要用含极压添加剂的高粘度拉伸油,氯系极压剂能扛住90℃以上的模温,普通机油和皂化液顶不住。油的钱省不得,它是模面和板料之间唯一那道墙。
为什么强调极压剂?回头看前面那个91℃的实测。普通矿物油在这个温度油膜早破了,板料直接蹭模面。含氯化石蜡的拉伸油能在高温下生成一层化学反应膜,隔开金属对金属的接触。我们后来把油换成粘度VG220级别的含氯拉伸油,涂法也改了,重点涂板料贴凹模的那一面和凹模圆角,凸模那面留少点,让工件咬得住凸模。就这两处改动,粘瘤从300件出现推迟到3000件以后才见影子。
料这一环也顺手说说。同样是304,2B面和BA面拉起来表现差一截,BA面亮,可它跟模面更容易亲和粘结,我们做深拉伸更愿意让2B面接触凹模。另外板料出厂带的防锈油和拉伸油不是一家子,混在一起润滑会打架,下料前拿清洗剂过一遍,成本几毛钱,省下的返工不止十倍。
还有两个容易被忽略的数。一是间隙,不锈钢拉伸的凹凸模间隙行业普遍取1.1倍料厚上下,最后工序略收紧,压太紧膜破,放太松件起皱。二是凹模圆角的粗糙度,得抛到Ra0.2以下,纹理方向要顺着料流,圆角上留一条纵向刀纹都会挂料。这一步做不细的,可以看看这篇模具抛光怎么做,六级工艺标准讲得比我全:模具抛光怎么做?从粗抛到镜面的六级工艺标准。
回到那副水槽模,最后是怎么治住的
三件事一起改:凹模换TD处理,油换成含氯极压拉伸油,间隙放到1.1倍料厚,后来连拉两万件没再粘瘤。单改一项都不够,这三样得一起上。
顺序也有讲究。先换油,最便宜、见效最快;再压间隙、抛圆角;TD是最后的大招,因为送出去处理加来回物流得一周多,期间产线停着就是钱。急症先用药,慢病再动手术,这个次序放在修模上一样适用。老板最后算过账:TD凹模连处理费一万出头,比之前每两三万件就修一次模的停机损失,一年省下来的不止一倍。
说回开头那句判断。粘模不是玄学,是硬化屑加失效的油膜在模面上开会。你下次遇到拉伤,先摸模温、再看油品、后查间隙,三步下来基本能定位是哪一环在拖后腿。别一上来就换钢料,钱要花在刀刃上。
常见问题
不锈钢拉伸模具用什么材料最合适?
常见的是Cr12MoV和SKD11打底,硬度做到HRC58-62;批量特别大的,硬质合金YG15或者粉末高速钢也用得上。钢料只是底子,表面处理跟不上的话,再好的钢照样粘。
模面已经拉伤了还能救吗?
浅的粘瘤用油石顺着圆角修掉再抛光就行,半天的事。深的伤到基体就得焊补,氩焊热影响区大、周边容易退火变软,我们后来都改走激光焊,能量集中、变形小。设备怎么挑,这篇实测写得挺细:模具激光焊机值不值?对比氩焊冷焊的热影响区、精度与价格实战。
拉伸油可以用机油凑合吗?
打几个样可以,量产不行。机油没有极压剂,模温一上90℃油膜就破,等于裸奔。买油的时候认准含氯或含硫极压剂、粘度VG150以上的型号,别光盯着单价看。
TD处理会让模具变形吗?
会有一点。TD处理温度在900℃上下,等于模具又淬了一次火,中小模变形能控制在几个丝以内。精度要求特别高的薄腔模,先跟处理厂评估变形量,留够研磨余量再送。