金属冲压模具的材料?冲头与模柄
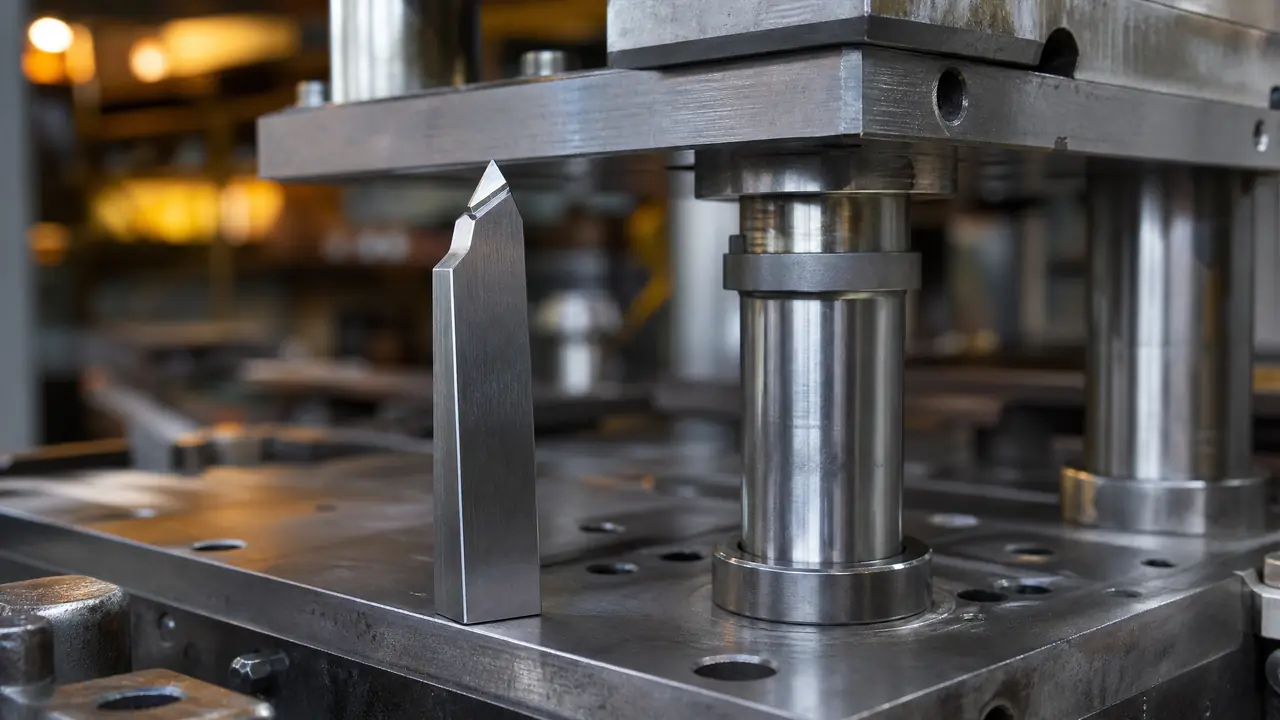
先说结论:冲头才是金属冲压模具里最值得花钱的零件,Cr12MoV打底、批量大就上硬质合金;模柄用45钢完全够用,别为它多掏钱。拿到报价单先盯冲头材料和热处理硬度,别的都好谈。
客户问我金属冲压模具的材料,十次里有八次真正想问的是冲头。整套模具拆开看,冲头、凹模、固定板、卸料板、模柄,各有各的角色,可真正决定寿命的就是冲头刃口那零点几毫米。我的看法很直接:预算有限,先砸冲头,模柄够用就行。
想搞明白整套模具从钢板到出货要过哪些工序的,可以翻翻这篇模具制造全流程,写得比我细。这篇就抠两样东西:冲头和模柄。一个在刀尖上挨打,一个在顶上吃劲,选料思路完全是两回事。
冲头选料:Cr12MoV打底,量大再上硬质合金
冲头首选Cr12MoV,硬度给到HRC58至62,九成冲压场景够用;冲次上几十万的批量,换YG20硬质合金,寿命能翻好几倍。这话讲起来轻巧,背后是我交过学费的。
为什么钱该花在冲头上?它是整套模具里受力最狠的零件,每冲一次,刃口都要硬扛一轮冲击加磨损。料软了,冲几下刃口就塌;料脆了,一崩刃整支报废。Cr12MoV算国内市场最通用的冷作模具钢,耐磨和韧性折中得不错,价格行业普遍在十几到二十块一公斤,随便找家热处理厂都熟,没有理由绕开它。
有人问,便宜的T8、T10碳素工具钢行不行?冲几千几万次的不重要件,真行,T10还便宜一半。但像样点的模具我都不推荐,碳素钢淬透性差,大点的冲头里外硬度不齐,一磨就露软心。省下的料钱,不够赔一次停机。
常用的几种我摆一张表,价格是这两年的行情感受,各地会有浮动。
| 材料 | 热处理硬度 | 价格感受 | 适合的活 |
|---|---|---|---|
| Cr12MoV | HRC58-62 | 十几到二十元一公斤 | 通用打底,中低速冲压 |
| SKD11 | HRC60-63 | 三四十元一公斤 | 薄料精密件,韧性比Cr12MoV好些 |
| W6Mo5Cr4V2高速钢 | HRC62-65 | 五六十元一公斤 | 细小冲头,抗崩刃 |
| YG20硬质合金 | HRA87左右 | 整支三百起步 | 大批量高速冲,几十万到百万次 |
热处理这块多说一句。Cr12MoV淬火硬度好上,难的是变形控制,细长的冲头我一般交代热处理厂做深冷处理加两次回火,硬度稳在HRC60左右,用下来崩刃率明显比只回一次火的低。跟热处理厂交接的时候,料号、硬度、回火次数全写在纸面上,口头说的都不算数,这是吃过亏换来的规矩。
硬质合金贵,算总账未必亏。我见过一套冲硅钢片的级进模,Cr12MoV冲头八九万次就崩,换YG20之后冲到五十万次才换,省下来的停机时间比料钱值钱。崩了刃也别急着扔,小崩刃激光焊补一下重磨还能顶一阵,热影响区多大、细冲头能不能修,这篇模具激光焊机的实测里讲得实在。
模柄不扛冲击,但装歪了整套模具白搭
模柄用45钢调质就足够,它不参与冲压受力,装得正比材料贵不贵重要;冲床精度差或者高速冲,选带球面垫的浮动模柄。
说实话,模柄是整套模具里最便宜的大件,45钢甚至A3钢都能干,热处理做到HRC28至32就行,有人干脆不处理,也没见谁家模柄先坏。但模柄出的问题一点不少,而且全都长得像别的问题。
去年看过一套旋入式模柄的模具,装模的时候没打防转螺钉。打了两个台班,模柄松了,自己转了个小角度,整套模具的压力中心跟着偏了,冲出来的件一边毛刺大一边毛刺小。师傅换了三副冲头都没查出毛病,最后发现是模柄的事。十几块钱一颗螺钉,误了两天工。
形式怎么挑?中小模具用压入式最普遍,装完磨平即可;旋入式装拆方便,但防转钉必须加;冲床老了、台面精度不行,或者做高速冲,就上浮动模柄,靠球面垫自己找正,能吃掉装模误差。这些都是结构题,不是材料题,选错形式比选错料麻烦得多。
还有个细节,压入式模柄跟模柄孔的配合要紧,压装之前把孔口毛刺清干净,压完跟模座平面一起磨平。上模板薄于30毫米的模具,我建议直接换凸缘式,靠法兰盘吊住,比压入的牢靠。几块钱、十几分钟的事,做不做差别真的大。
凹模、固定板、卸料板:一套料怎么搭着买
凹模跟冲头用同档材料,Cr12MoV热处理到HRC60至62;固定板用45钢调质,卸料板45钢或T8A淬火,全套都上好钢纯属浪费。
固定板和卸料板是配角,45钢足够,调质到HRC28至32,好加工又不变形。我见过有老板全套上Cr12MoV,说是一步到位,材料费多花了四成,寿命一点没见长。这俩零件不吃冲击,硬度过剩只会难加工,划不来。
凹模的加工多说一句,线割割刃口是现在的主流做法,Cr12MoV割完留有几丝的变质层,精密模要回火或者磨一刀再装配。车铣磨放电线割这几样工艺怎么分工,这篇五大工艺对比写得清楚,不展开。
卸料弹簧也别贪便宜,强力弹簧几十块一根,失效了卸料板卸不下料,卡料比崩刃还磨人。我习惯每次大修把弹簧挨个压一遍,弹力衰减超过一成的直接换掉,不心疼这点钱。
回到开头那句判断:金属冲压模具的材料,钱花在冲头上,模柄够用就行。下次拿报价单的时候,别光看总价,先问冲头什么料、硬度给到多少、间隙按多少设计的。这三个问题问完,对方是正经做模具的还是拿料凑数的,基本就听出来了。
常见问题
冲头崩了小口还能修吗?
看崩多大。崩口在半毫米以内,激光焊补或者修补机贴补之后重磨,基本不影响用;崩到刃口高度三分之一以上,别修了,直接换。修出来的强度撑不了多久,还容易连凹模一起带坏。
冲头和凹模的间隙到底给多少?
行业普遍按料厚的百分之十到十五取双边间隙,软料取小头,硬料取大头。比如冲0.5毫米的冷轧板,双边间隙0.05到0.08左右起步,试模看毛刺再微调。别迷信任何一个标准值,间隙是调出来的。
模柄能买现货吗?
能,直径常见的35到50毫米,五金市场都有现货。买之前拿卡尺量两样东西:冲床滑块模柄孔的直径,还有上模座的厚度。压板槽和螺纹尺寸对不上,照样白跑一趟。
一套小落料模光材料要花多少钱?
按我这边行情,150见方以内的小落料模,模架加板材加热处理,两千到三千左右能拿下,Cr12MoV板材占大头。真正贵的是加工工时,料钱常常还不到总价的两成,别为省几百块料钱去赌一套模。