拉挤模具是什么?玻璃钢型材的牵引成型
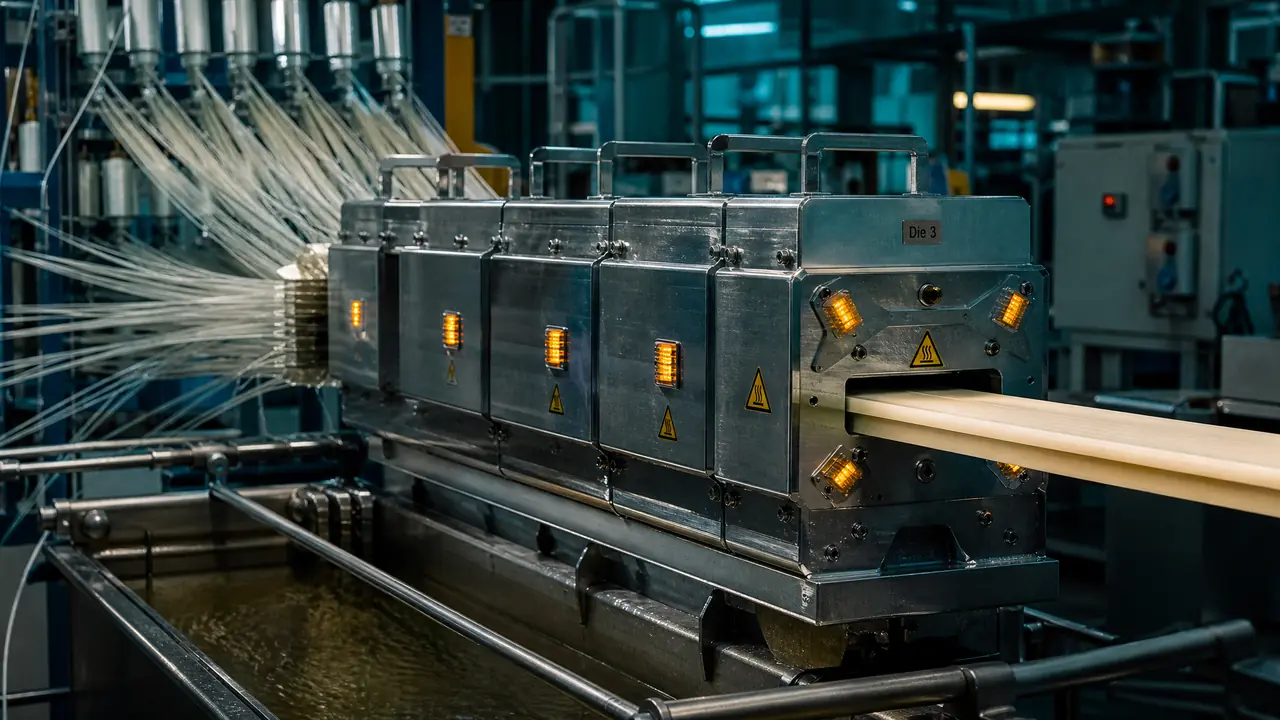
我的判断是:拉挤模具就是一条会加热的直通道,玻璃纤维浸胶后被牵引机拽着穿过去,边走边固化,出来就是玻璃钢型材。难的不是把模腔加工出来,是模温、拉速和剥离点的配比,新手先捋顺这三样再谈产量。
前阵子有个做建材的客户来厂里,问我们做不做拉挤模具,跟注塑模是不是一回事。我说差得远。注塑是一开一合打一个件,拉挤是型材从模子里被机器连续拽出来,一开机能跑十几米,人歇机器不歇。他听完愣了一下,难怪报价比注塑模低一截。
拉挤模具这个词拆开看就明白了:模具本身是一条带加热的直孔通道,玻璃纤维先过浸胶槽沾饱树脂,再被牵引机拉着穿进去,在模腔里受热固化,出来就是硬邦邦的玻璃钢型材。玻璃纤维占重量的六到八成,强度就是从这里来的。拉速慢的每分钟零点二米,快的一米出头,型材截面越大走得越慢。
拉挤模具跟注塑模差在哪
拉挤模具是连续成型的直通道,只管一个截面;注塑模是一开一合的封闭型腔,一个循环出一个件,两者的结构、钢材和报价逻辑都不一样。拉挤模没有前后模,没有顶针,也没有浇道,最值钱的就是那条模腔和分区加热系统。注塑模讲究刚性和型腔抛光,拉挤模讲究耐磨,玻璃纤维浸着树脂在里头走,等于一把不停摩擦的砂纸,钢材软一点很快就拉毛了。
一套完整的拉挤生产线,模具只是中间一段,前面有纱架、浸胶槽和预成型板,后面接牵引机、切割锯。预成型板负责把几百股纱束慢慢拢成型材截面的形状,再送进模腔。这一步看着不起眼,毛病却不少,后面细说。
话说回来,同样是玻璃钢,手糊和拉挤是两条完全不同的路子。手糊做的是壳,一件一件糊;拉挤做的是型材,论米卖。手糊法和真空导入法的门道,可以看这篇玻璃钢模具手糊与真空导入的做法,对比着看更好懂。
模腔尺寸、镀铬层和钢材怎么定
模腔要在成品尺寸上放大百分之一上下补树脂固化收缩,型腔镀硬铬零点零几毫米,铬层磨穿就开始粘料,这就是拉挤模具寿命的天花板。不饱和聚酯固化收缩大,模腔放小了型材出模就卡、就偏;放大太多,出模冷却后尺寸又瘦回去。具体放多少,行业普遍给个范围,最后还是试模试出来的数最可信。
模芯钢材常用热作模具钢这一档,比如 H13。异形模腔的形状,现在多半用线切割直接割出来,再研磨、抛光、镀硬铬。型腔光洁度直接决定型材的表面亮度,抛到镜面那套手法在拉挤模上同样用得上,等级和手法可以参考这篇模具镜面抛光的工艺标准。
模腔是条深孔,粗加工到精加工的顺序怎么排,跟普通模具是一个道理,想补课的可以看这篇从粗加工到精加工的模具加工工序梳理。
我们那副四十乘四十的檩条模,跑了三万多米,铬层磨薄了开始粘料,型材表面一道道白痕。拆下来重新镀了一道,又能接着跑。磨损特别狠的产品,有的厂上硬质合金内衬,贵一截,但寿命翻着倍地涨,看产量值不值。
三区模温怎么定,剥离点在哪
拉挤模具一般分三区控温,不饱和聚酯体系大多压在一百二到一百八之间,剥离点落在模腔靠后三分之二的位置,拉速零点二到一米每分钟。树脂在模腔里受热,先变稀、再凝胶、最后硬化,剥离点就是固化的那道坎。剥离点太靠前,型材没定型就脱模,出模劈裂起鳞;太靠后,阻力大,纱拽不动。
我们拉那款檩条模,三区定在一百五十、一百六十五、一百四十五,拉速零点五米每分钟,出模表面光亮。有一回图快把中区提到一百七十五,剥离点往前抢,型材表面起了鱼鳞纹,退回一百六十五立马就好。
温度和拉速是绑在一起的。拉速提上去,树脂在模腔里待的时间短了,模温就得跟着补;拉速降下来还按原来的温度烧,树脂提前凝胶,阻力一晚上就涨上去,严重了直接堵模,拆模清料一耽误就是大半天。调参数记住一条:一次只动一个,等两三根型材出了再判断。
表面发白、型材弯曲,先查哪一处
表面发白多半是模温低或拉速快,固化没透;型材弯曲先查牵引夹持和预成型对中;中途拉断,先看树脂是不是被模温抢跑了凝胶时间。把毛病按出模前后分段找,比一上来就怀疑模具强。出模前的毛病赖模腔、赖温度,出模后的毛病赖牵引、赖切割、赖摆放。
预成型板我们吃过一回亏。纱束把导向板磨出一道台阶,型材表面每隔一段出一道规律的白痕,我一开始咬定是模腔划伤,拆开模子一看,模腔好好的,问题出在预成型板上。花几百块换块板的事,白担了三天心。
浸胶不透是另一类。树脂粘度高、纱束排得密,芯部的纤维吃不到树脂,型材切开有干斑,敲着声音发闷。这种毛病在浸胶槽那一端解决,调树脂粘度或者改预浸纱,跟模具关系不大,别拿到模腔上找原因。
把常见的现象和第一下手的地方归成一张表,贴在牵引机旁边,新手照着初筛:
| 现象 | 多半的原因 | 先动手的地方 |
|---|---|---|
| 表面发白、发黏 | 模温低或拉速快,固化不足 | 中区提五到十度,或降一档拉速 |
| 表面鱼鳞纹、劈裂 | 剥离点前移 | 中后区降温,观察剥离点位置 |
| 型材整体弯曲 | 牵引夹持偏或出模冷却不均 | 对中夹块,查后段冷却水 |
| 规律性白痕 | 预成型板磨出台阶 | 拆预成型板查沟槽 |
| 中途拉断、阻力暴涨 | 树脂提前凝胶或纱束起毛堆积 | 降模温,查纱路 |
回头看那位客户的问题,拉挤模具跟注塑模确实不是一回事,它更像一条会加热的通道,贵在耐磨和配比,不在结构复杂。你要是准备进玻璃钢型材这行,先把截面尺寸和月产量定下来,再去找模具厂谈。这两个数不定,报价全是空的。
常见问题
拉挤模具一副大概多少钱?
看截面复杂程度。简单的角钢、槽钢类型腔,几万块能拿下;异形截面、带内衬的,十几万也正常。算账别光看模具价,拉挤是论米出活的,摊到每米型材上其实很薄。
中空的玻璃钢型材怎么拉?
靠芯模。芯模悬臂固定在模具入口前端,纱和树脂从芯模外面绕过去,拉出来就是中空截面。芯模一长阻力就大,截面越大越考验配比,新手别一上来就挑战大截面中空件。
一副拉挤模具能跑多少米?
铬层保养得好,几万米没问题。跑毛了不用报废,拆下来重新抛光、镀铬就能接着用,翻新一次的钱远比新开一副便宜。
玻璃钢拉挤型材跟手糊的比,强在哪?
拉挤纤维含量高,纤维又是连续定向的,强度和尺寸稳定性都比手糊强一截,适合做结构件;手糊胜在能做面积大、形状复杂的壳体。选型材还是选壳体,先看受力方式。