钨钢模具加工怎么磨?金刚石砂轮的粒度
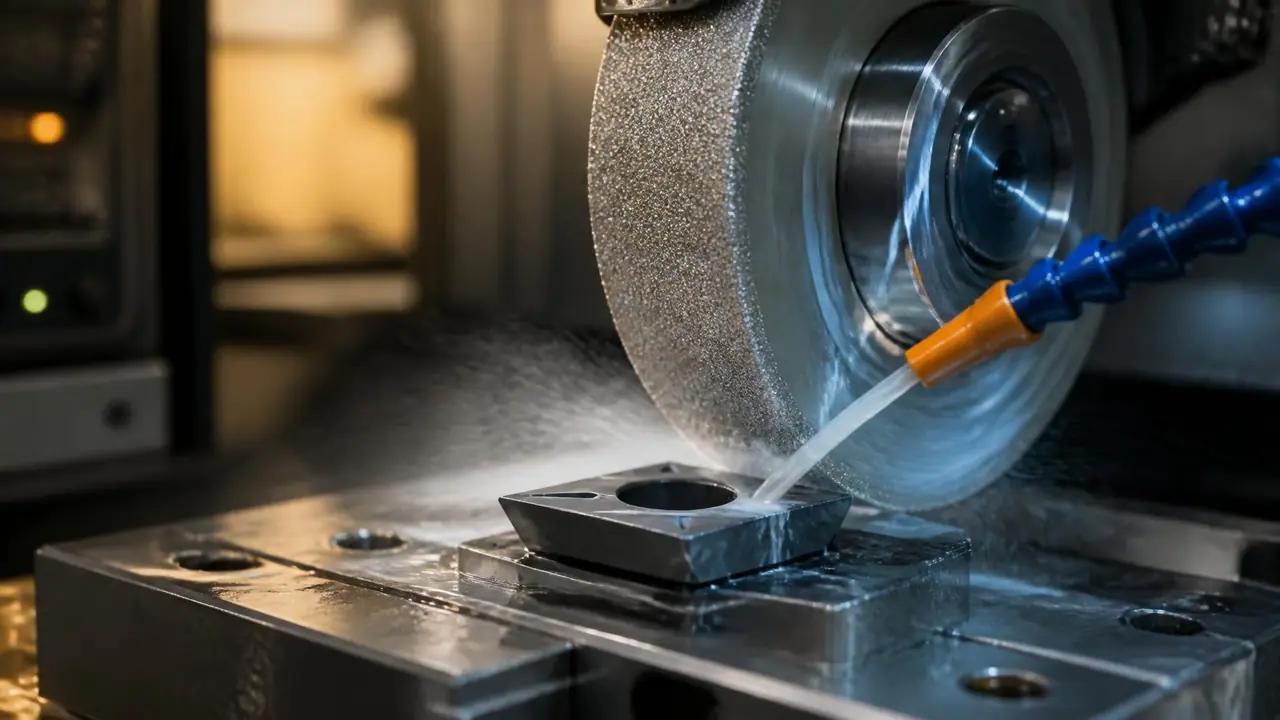
直接给结果:钨钢磨削的快慢和开裂概率,大头取决于金刚石砂轮粒度与进给。100号开粗、240号精磨、W20做镜面前道,精磨单刀别超0.003毫米。下刀前先确认冷却液浇透磨削区。
上周有位做冲压件的朋友来厂里对单,顺口问我:磨钨钢怎么老是崩边,砂轮都换了好几块了。做钨钢模具加工这行,磨削是最见功夫的一道工序,也是报废最集中的环节。我的判断很直接:八成的问题出在砂轮选型,粒度一错,后面参数调得再细都是白忙。
他带的镶块是YG15的,之前一直拿白刚玉砂轮硬扛。白刚玉磨Cr12MoV这类钢料没毛病,碰上硬质合金就完全不是一个量级——工件没下去多少,砂轮先秃了。这事得从钨钢本身说起:碳化钨加钴烧结出来的料,硬度普遍在HRA85以上,高钴少钨的牌号另说,抗弯强度高一些,但硬的那几档能摸到HRA93。能压得住它的磨料,工业上基本只有金刚石。
碳化硅砂轮真磨不动钨钢吗?
磨不动。钨钢硬度在HRA85以上,碳化硅砂粒自己先钝掉,去除效率只有金刚石砂轮的零头,还容易磨出烧伤。这不是谁编的说法,我亲手交过学费。
仓库里剩的绿碳化硅轮,我拿来磨一块YG15镶块,磨了四十分钟,去了大概0.05毫米,砂轮直径倒小了一圈多。算下来磨掉的料还没砂轮损耗多,这种活谁干谁心疼。你要是不信邪也可以试试,反正一块轮子几十块,权当买个教训。
道理不复杂。碳化硅的硬度比钨钢高不了太多,砂粒一钝就切不动,只能靠自锐脱落换新刃,脱落快了砂轮又耗得飞快,两头亏。金刚石是已知最硬的磨料,切钨钢跟切豆腐差不多——当然,参数不对照样翻车,这个后面细说。车铣磨放电这几种工艺怎么分工,之前写车铣磨放电线割五大工艺对比那篇时提过:线切割能切出形状,但表面变质层和刃口质量还得靠磨,尤其冲头凹模这类要刃口的件。
从开粗到镜面:金刚石砂轮粒度这样排
粗磨去量用100号上下,精磨到Ra0.2换240号,镜面级上W20甚至W10,粒度越细,单刀进给越要往下压。记不住就存一张表。
先补一句基础:号数越小砂粒越粗,去量越猛,表面越毛;号数越大,或者W后面数字越小,砂粒越细。我常用的搭配是三段走:开粗用100号树脂轮,单刀0.015毫米左右;转精磨换240号,单刀压到0.003毫米上下;要出亮面,最后W20光两刀,再交给金刚石研磨膏。
| 粒度 | 干的活 | 单刀进给参考 | 能到的粗糙度 |
|---|---|---|---|
| 100号左右(80—120) | 开粗去量、去黑皮 | 0.015毫米上下 | Ra0.8左右 |
| 240号(200—320) | 半精磨、精磨 | 0.003毫米上下 | Ra0.2—0.4 |
| W20—W10 | 镜面前道光刀 | 0.001毫米以内 | Ra0.05—0.1 |
这张表不是我拍脑袋编的。同一批YG15冲头料,100号轮粗磨一件8毫米冲针到留量,十八分钟;换240号精磨到尺寸,粗糙度仪打出Ra0.21;再上W20收两刀,读数掉到Ra0.09,直接够精冲模镶件的要求。三个号,各干各的活,谁也别越位。
轮子侧面那行小字也值得多看一眼。1A1是平形砂轮的型号,D100指金刚石粒度100号,B代表树脂结合剂,末尾的75是浓度。买错一次就多花几百块,我见过有人拿青铜轮当树脂轮抢活干,磨出来的面全是振纹,还得返工。
树脂和青铜结合剂,差别比粒度还实在
树脂轮自锐性好、磨削温和不易烧伤工件,就是费轮子;青铜轮寿命长、吃量大,可一堵屑就烧伤,修整也麻烦得多。
我们车间七成左右的钨钢活用的是树脂结合剂金刚石轮,浓度选75%的居多。树脂有一定弹性,磨削力温和,工件不容易出振纹,砂粒钝了自己脱落,几乎不用刻意修整。缺点就是寿命短,一条轮子磨不了多少活就见轴了,成本里砂轮占的比重不低。
青铜轮是另一种脾气。结合剂硬,把持力强,适合开深槽、成形磨这种吃量的活,一条轮能用很久。但它不会自锐,堵屑了还在硬磨,烧伤几乎分分钟的事。修整得靠碳化硅油石手工开刃,修完先空磨几圈把跳动感消掉再上活。老实讲,青铜轮是老师傅才压得住的东西,新手我一律劝先从树脂轮练起。
还有一点容易忽略:磨到Ra0.2不是终点。冲头刃口要更亮的,磨完还得走抛光,从油石到钻石膏一套下来才到镜面。抛光的等级怎么分、每级用什么料,前面那篇六级抛光工艺标准写得比我细,这里不展开。
磨钨钢为什么总开裂?锅多半不在砂轮
钨钢怕热不怕力。进给一超0.02毫米或冷却液浇不透,表层就出网状裂纹,精磨单刀压在0.003毫米以内最稳。
有年冬天赶一批钨钢凹模,操作的新师傅把单刀给到0.02,冷却液管子还歪着,磨削区只沾到半边。当时看表面挺亮,没当回事,装模用了三天,刃口上裂出蛛网一样的纹,整块报废。硬质合金导热差,磨削热散不出去,表层和里层一胀一缩,裂纹就是这么来的。
打那以后我们立了规矩:冷却液大流量对准磨削区,喷嘴跟着砂轮走;粗磨单刀不超0.015,精磨0.003上下;收刀前空走两三个行程,把火花磨没再下料。还有一条,千万别干磨。别嫌这些条条框框啰嗦,一块YG15镶件小几百块,裂两三块就够买条新砂轮了。
顺带说一句钨钢和钢件的搭配问题。硬质合金经常镶在钢套里用,两种料的热膨胀差着倍数,磨削温升一高,镶缝那里先遭殃。所以磨镶件我会先把钢套部分粗磨掉大半量,再上钨钢面精磨,让热量尽量少传到结合面上。
话回到那位朋友身上。后来他按粗100、精240的搭配重新配了砂轮,进给降下来,冷却浇透,再磨同样的YG15镶块,一件二十来分钟,崩边一次没再出过。砂轮钱没多花多少,报废率先砍掉一大截。磨钨钢这件事,功夫在砂轮上,也在手上。
常见问题
金刚石砂轮能顺手磨钢件吗?
最好别。金刚石磨铁族材料,高温下会石墨化,砂轮掉得飞快,等于拿钱撒水。磨钢件该用白刚玉或者CBN砂轮,两套轮子分开放、分开修,混着用最亏。
砂轮浓度是什么意思,选多少合适?
浓度指磨料层里金刚石的含量,100%浓度相当于每立方厘米4.4克拉左右。常规经验:树脂轮选75%,青铜轮选100%到125%;磨削面窄小的选高浓度,接触面大的反而用低浓度更省轮子。
磨钨钢可以不用切削液吗?
坚决不行。钨钢导热差,干磨几秒钟温度就窜上去了,裂纹和烧伤基本都是干出来的。现场实在没有冷却条件,宁可改电火花,也别拿砂轮硬碰。
金刚石砂轮钝了怎么修?
树脂轮基本靠自锐,真钝了拿绿碳化硅油石手工轻蹭几下就够;青铜轮要下功夫开刃,修完一定空磨几圈再上活,不然第一刀容易跳伤。修整进刀要轻,把砂轮当瓷器对待。