覆膜砂模具是什么?壳型铸造的射芯与硬化
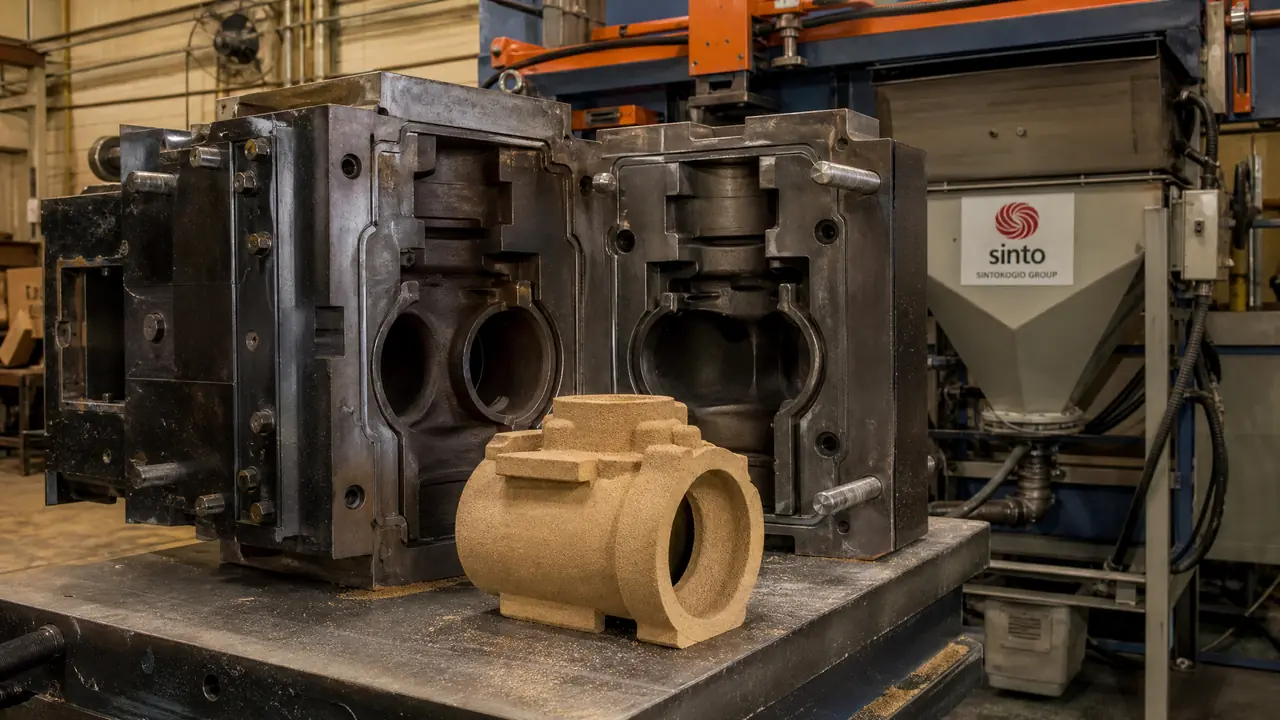
开门见山:覆膜砂模具就是壳型铸造用的加热金属芯盒,铸件的尺寸精度和量产效率全压在它身上。它结壳快、尺寸稳,短板是模具贵、只吃批量。动手前先把铸件批量和精度要求定清楚,再决定上不上这条线。
去年有位做阀门铸件的客户问我:同一个阀体,普通砂型要留五毫米加工余量,壳型留一毫米就够,差距从哪来?就来自覆膜砂模具。普通粘土砂靠人工舂实、烘干炉伺候,尺寸看老师傅手感;覆膜砂模具是一套加热到两百多度的金属芯盒,砂子射进去,几十秒硬化成壳,尺寸由钢件给定,跟手感没关系。
我在这行待久了,越来越觉得壳型铸造的上限不在铸造车间,在做芯盒的模具车间。芯盒尺寸准、排气顺、温度匀,铸造那边就省心;芯盒哪里欠一口,天天有人拿着坏芯来扯皮。这篇把覆膜砂模具拆开讲透:它凭什么比普通砂型贵,射芯和硬化一个循环里发生了什么,壳厚怎么定,还有几个我自己踩过的坑。
覆膜砂和普通粘土砂差在哪
覆膜砂模具的本质是加热硬化的金属芯盒:石英砂裹着酚醛树脂薄膜射进220到260℃的芯盒,树脂先熔融再交联,几十秒出一张硬壳。普通砂型靠粘土黏结加烘干,强度、精度、效率都差一截,这就是两者价差的来路。
先把料说清。覆膜砂就是石英砂外面裹一层固态酚醛树脂膜,树脂占砂重的3%到4%,另加乌洛托品做固化剂、硬脂酸钙做润滑,常用50/100目。常温下砂是散的,一受热,贴壁那层树脂熔化流动,接着被固化剂交联,变成不再熔化的硬壳。这套机理是1944年德国人克罗宁申请专利定下来的,国外管它叫克朗宁法,脉络可以看维基百科的壳型铸造条目:Shell molding - Wikipedia。八十年过去,缸体缸盖水套芯、曲轴凸轮轴、进排气管这些对尺寸挑剔的铸件,主流还是这条路线。
| 对比项 | 覆膜砂壳型 | 普通粘土砂型 |
|---|---|---|
| 表面粗糙度 | Ra 6.3到12.5微米 | Ra 25到50微米 |
| 尺寸精度 | CT5到CT7级 | CT8到CT10级 |
| 单边加工余量 | 1到2毫米 | 3到5毫米 |
| 硬化方式 | 芯盒加热,几十秒 | 烘干炉,按小时算 |
| 模具投入 | 高,金属热芯盒 | 低,木模塑料模也行 |
贵是真贵。一套中小件热芯盒起步就是木质模板的十倍价,这也是我劝小批量客户想清楚的原因:订单不到几千件,模具钱摊不薄。批量上来了账就反过来算,加工余量从五毫米压到一毫米,省下的车铣工时和刀钱,一两个月就把差价吃回来,这是我给好几个客户实际算过的账。热芯盒本体常用QT500球铁,型腔复杂、批量大的上H13更扛温度循环,材料怎么选这篇讲得细:H13模具钢是什么?热作模具钢的性能参数和应用场景。
射芯与硬化:一个循环里到底发生了什么
射芯一个循环四步:射砂三五秒,结壳二十到四十秒,倒掉余砂,硬化三十到六十秒,全程一分半到三分钟出壳。决定壳厚的是结壳时间,决定壳子结得牢不牢的是芯盒温度均匀度,射砂压力只管把砂填满。
第一步射砂。压缩空气把覆膜砂压进芯盒,射砂压力一般0.4到0.6兆帕。压力低了射不满,拐角、深腔处缺肉。我实测过一套缸盖水套芯,0.35兆帕时拐角缺砂的坏芯率有一成多,提到0.5兆帕降到百分之二三,就动了这一个参数。
第二步结壳,这是最讲道理的一步。贴壁的砂受热,树脂熔融再交联,结壳时间越长壳越厚,经验值是每多结10秒,壳厚多1毫米上下。要4毫米壳就结25秒左右,要6毫米就得拉到40秒。做壳型铸造的朋友可以把这条刻在心里,调机先动时间,别一上来就动温度。
第三步倒砂。把没硬化的余砂倒回砂斗,壳芯中间是空的,省砂还透气,浇注时排气顺。第四步硬化,壳子留在芯盒里再烤半分钟到一分钟,整层壳透、颜色均匀,顶杆一顶出炉。别急,这几步里翻车最多的反而不是最复杂的那步,往下看坑那一节。
芯盒这头也有讲究:分型面要合得严,排气塞要够密,顶杆位置和脱模斜度差一点,出模就裂壳。型腔和排气槽的加工精度直接决定飞边多少,加工门道可以对照这篇:模具加工有哪些方式?车铣磨放电线割五大工艺对比。
壳厚不对、脱壳、粘砂:三个最常见的坑
脱壳九成出在温度不均和砂子受潮:芯盒局部低于两百度,树脂只熔不固,出模整片剥落;覆膜砂受潮结块就直接报废。壳厚不对先查结壳时间,粘砂先查树脂量和脱模剂。
脱壳那次翻车我印象最深。2024年夏天,一套缸盖水套芯连续两天成片掉壳,压力、时间、温度挨个查都对,最后兜兜转转发现是覆膜砂在仓库放了一个雨季,受潮结块,换新砂当场就好。打那以后车间立了规矩:覆膜砂开封一个月内用完,没开封的也垫高离地、离墙存放。
壳厚别贪厚。有回客户指定壳厚6毫米,结壳时间从25秒拉到40秒,一班从八百多个芯掉到六百出头,芯子还更容易过烤发脆。壳厚够用就行,吃掉产能是真金白银。粘砂是另一副面孔:壳子表面挂铁、芯盒积树脂焦层,多半是硬脂酸钙比例不对或者脱模剂喷得不匀,我固定每周拿钢丝刷清一遍分型面,积碳薄了,飞边和拉伤都跟着少。
温度这根弦永远绷紧。芯盒用久了局部磨损、加热管老化,几度几十度的偏差肉眼看不出来,壳厚却先变。我现在的习惯是每周拿测温笔抽测芯盒四角和中心,各点温差压在15℃以内,超了就停下来查加热管,比出了批量废品再回头排查省太多。
回到开头那位阀体客户。加工余量从五毫米压到一毫米,靠的就是芯盒给定尺寸加壳型精度,省的是后道车铣的工时和刀具。我的建议还是那句:批量上来先别急着买射芯机,拿图纸找靠谱的模具车间把芯盒做扎实,芯盒这关过不了,再快的射芯机也是天天停机等修模。
常见问题
覆膜砂模具一套大概多少钱?
按芯子大小和活块数量走,小件单腔热芯盒两三万起步,缸盖水套芯这种多活块、多镶件、排气密的,十几万也正常。报价时把壳厚、班产量、芯子结构图给全,厂家才报得准。
覆膜砂能存放多久?
干燥避光、密封好的话六个月内用掉最稳。开封以后赶上梅雨天就尽量一个月内用完,结块、发白的砂别心疼,直接退回供应商,省下的砂钱抵不上一次批量废品。
壳芯和热芯盒制芯是一回事吗?
不是。热芯盒制芯用液态呋喃类芯砂,射满整个芯盒整体固化,芯子实心、强度高;壳芯用覆膜砂,只贴壁结一层壳,中间倒空。壳芯省砂、透气好,适合套类、水套芯,实心受力芯不少厂还是走呋喃。
壳型铸造适合哪些铸件?
中小件、形状复杂、尺寸要求高的最合适,缸盖水套、曲轴、凸轮轴、阀体、进排气管都常见。特别大的件壳型强度撑不住,还是回普通砂型或者树脂自硬砂。
延伸阅读
想把芯盒放进整个模具制造的链条里看一遍,从钢板到出模要过哪些工序,可以接着读这篇:模具制造全流程:从钢板到成品模具的十二道工序。