模具补焊机怎么用才不废模?薄层多道手法与咬边气孔裂纹补救全攻略
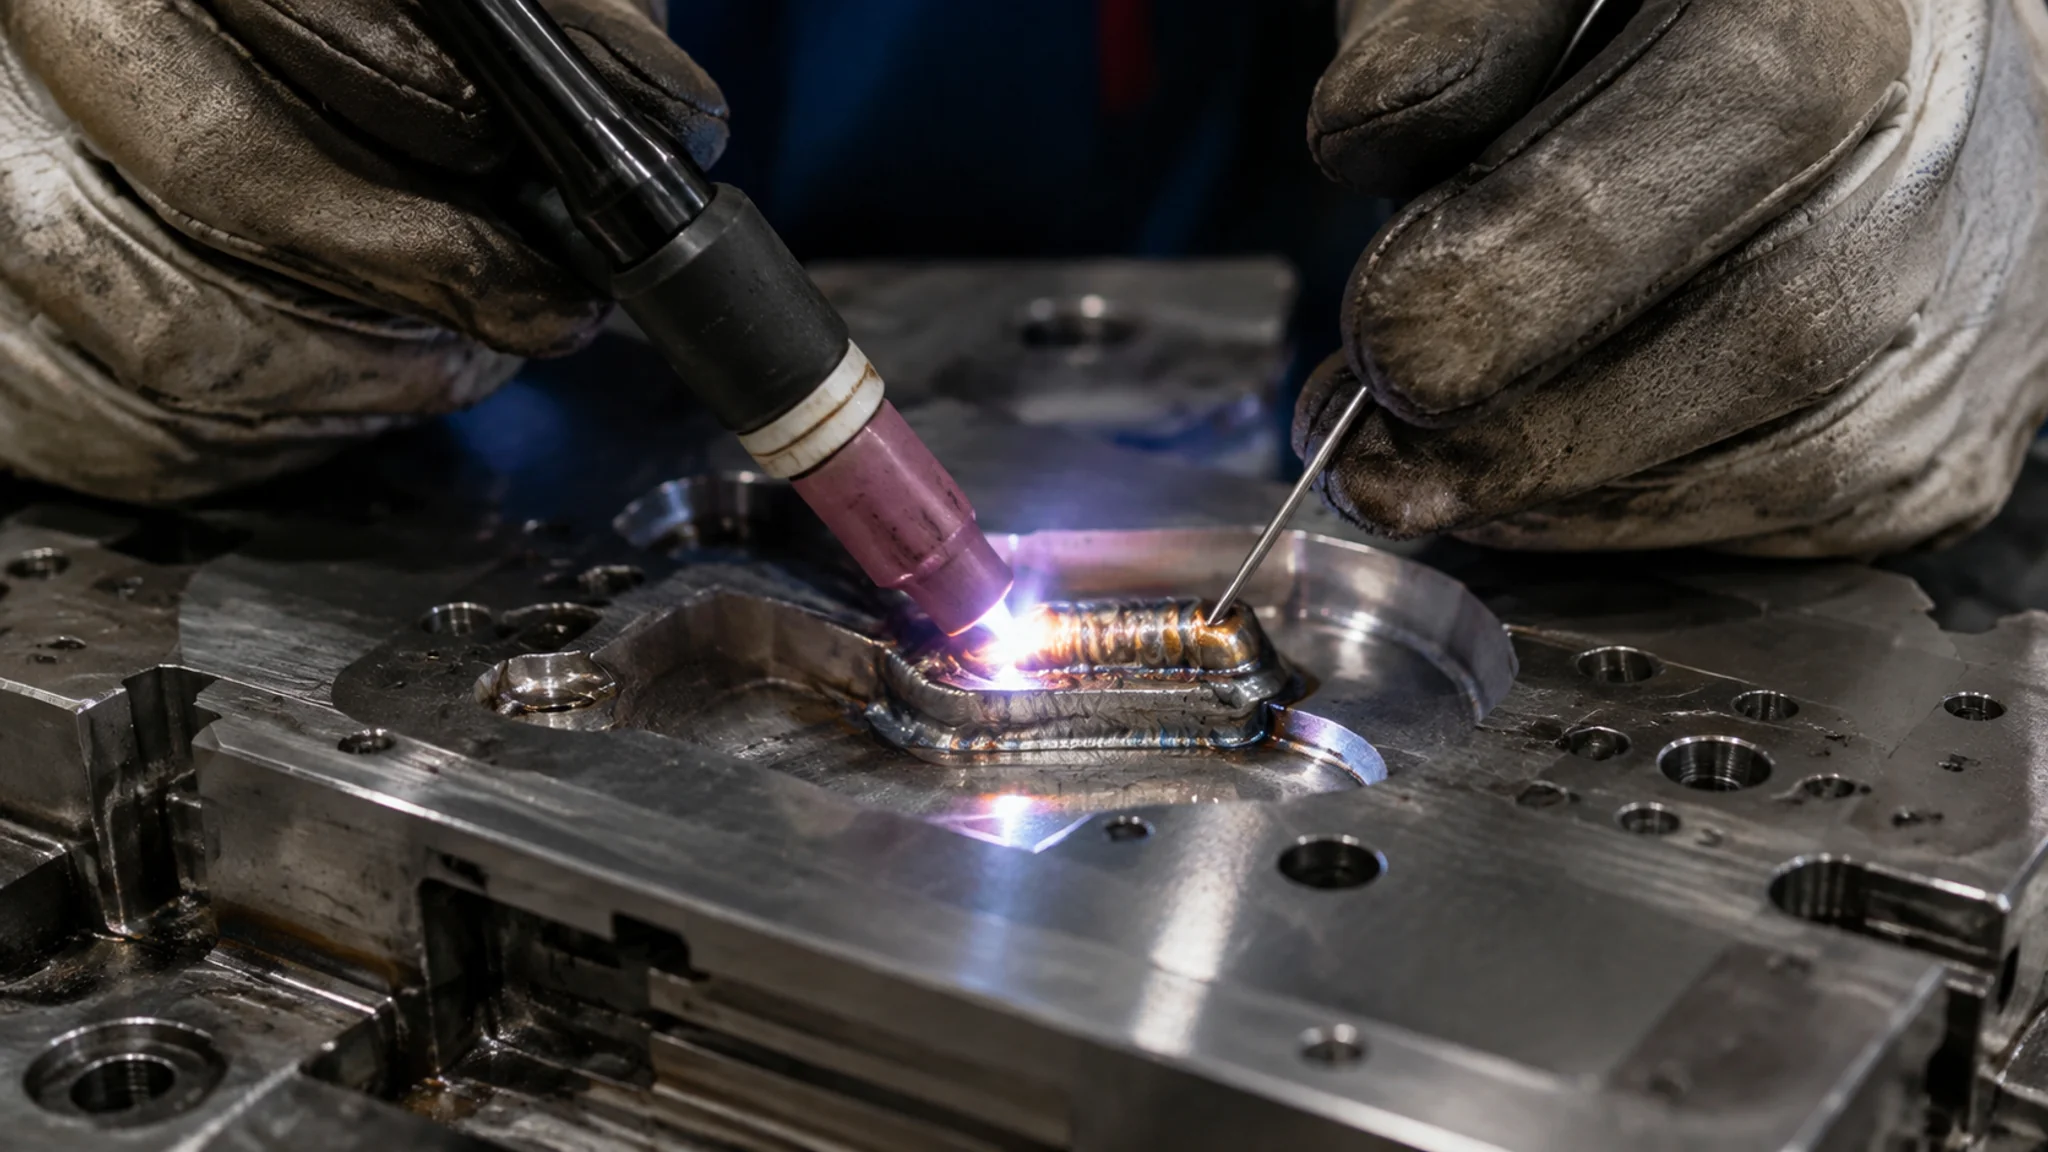
简单说:模具补焊机救不救得了模,七分看手法三分看机器——薄层多道是铁律,每道焊层控制在0.6毫米左右、层间温度控制在150度以内,能避开八成的咬边和气孔。已经出现咬边、气孔、裂纹也别急着报废,每种缺陷都有对应的补救路数。下面把不同损伤深度怎么分层补焊的经验一次倒给你。
模具补焊机这东西,买回来只是入场券。我见过花大几万上激光补焊机的厂,半年就把焊枪摔进角落吃灰——不是机器不行,是没人在意手法。
你可能也见过那种场面:型腔啃了一块,焊工撸起袖子一顿猛焊,电流拉满,焊完表面看着挺饱满,打磨开一看,熔合线附近全是细密气孔,咬边咬出一圈沟。原本0.5毫米的伤,补完变成2毫米的伤,模具直接从“修一下”升级成“报废”。这不是段子,是我们厂2019年真实交过的学费:一副718H的后视镜外壳模,飞边模损上压出个月牙形缺口,老师傅当时还在用老氩焊的习惯堆料,结果整个补焊区域硬度掉到HRC 30出头,抛光镜面时补焊印子怎么都去不掉,最后那块镶件还是重做了。
补焊模具和补焊结构件是两码事。结构件焊结实就行,模具还要焊接区硬度贴回母材、能抛光、耐几千模次的反复压合,任何一条不达标都算修废了。想先搞清楚自己那副模具该走哪条修补路线的,可以看看我们之前写的工模具修补机选型对比;激光、冷焊、氩焊三种焊机本身的差异在模具激光焊机对比实测里讲透了。今天这篇只抠一件事:机器到手之后,手上那点活儿怎么干。
薄层多道:模具补焊的唯一正确姿势
模具补焊没有“一枪填满”这个选项,正确做法是薄层多道:每道焊层厚度控制在0.5-0.8毫米,一道压着前一道三分之一到二分之一的宽度走,层间停下来等温度降到150度以下再焊下一层。填一个2毫米深的坑要分三四层,急不得。
为什么非要这么磨叽?道理很简单:单层厚焊一次性输入的热量太大,焊接区晶粒粗化,软化带直接被焊宽了。模具钢大多是中高碳合金钢,淬火态的P20硬度在HRC 30-34,H13能到HRC 48-52,焊接热循环一过,熔合线两侧必然出现一个软化区,热量越集中越猛,软化带越宽、硬度掉得越狠。薄层多道的本质是用多批次的小热量替换一批次的大热量,把每一条软化带都压窄,窄到后续抛光和使用中“感觉不出来”。碳当量这个概念维基百科的Carbon equivalent 词条讲得清楚,碳当量越高焊接性越差、越要控制热输入,模具钢普遍是难焊的那一档。
我们厂现在的做法是把参数写死在焊机旁边的看板上:H13压铸模补焊,激光功率120-150瓦(视缺口深度),每道焊缝宽度不超过1.2毫米,搭接量取一半;718H注塑模氩弧补焊电流压在60-90安,焊丝直径1.2毫米,焊一道停10到15秒。这个停顿不是浪费时间,是让热量散掉。我们拿红外测温枪实测过,不停顿连续焊三道,焊接区表面能飙到280度以上;每道间隔12秒左右,基本稳在150度以内。两个做法补出来的镶件,后者焊后硬度梯度平缓得多,抛光师傅一上手就能摸出区别。
手工激光补焊还有个小窍门:焊点要“走”不要“停”。激光焊机默认出光是脉动的,手抖或者故意停在一个点上蓄熔池,那个点必然下塌发黑。匀速走、往复叠,出来的焊道才又薄又匀。
摆动手法:单道太窄时怎么把焊缝铺匀
焊缝宽度超过2毫米、单道盖不住时,用摆动手法:焊枪或激光头沿焊缝方向匀速前进的同时做横向小幅摆动,像写连续的"ZZZ",把热量摊到一个更宽的区域。摆幅是焊缝宽度的三分之二左右,摆动频率别太快,频率一快就等于在摊大热输入,跟厚焊一个毛病。
摆动手法最常用的场景是补塌角和拉伤。注塑模型腔被制品拖磨出一道宽拉伤,或者压铸模分型面被铝液冲蚀出一片麻坑,损伤宽度普遍在3-8毫米,单道激光焊缝一般只有0.5-1.5毫米宽,硬用单道去盖就是一排并排焊道,中间留拼接缝。摆焊能把这一片变成一个整体熔敷,后续打磨量小得多。
说个我们踩过的摆焊坑。有一次补一副H13压铸模的浇口套冲蚀区,摆幅给大了,摆到6毫米还嫌慢,结果热输入爆表,补完第二天放置后裂了一条35毫米左右的缝,白干一下午。后来规矩改成:摆幅从2毫米起步,不够再往上加,每次加0.5毫米试焊一段,在废模料上试,试到焊道边缘刚好能覆盖损伤边界就收手。多花二十分钟,省一次返工。压铸模用钢的脾气在H13热作模具钢解析里有详细展开,热作钢补焊比冷作钢娇气,这个要有心理准备。
三角区的处理是摆焊的进阶课。型腔内角、加强筋根部这种两三面相交的位置,摆动行程要随手收小,不然热量在三面夹角里叠加,百分之八十会咬边或者烧穿边缘。真拿不准就分层:先不摆动补角根,再用小摆幅把两侧铺过来接上。
三种常见补焊缺陷,怎么救回来
咬边、气孔、裂纹是模具补焊的三大杀手,也都是可以补救的:咬边清根后用小电流薄焊回填,气孔钻掉或打磨掉重焊,裂纹必须完全挖净再补。唯独一个共同前提——省掉清洁和控温的补救都是白做。
先说咬边。焊道边缘被电弧或激光熔出一条凹槽,模面上一道沟,制品上就是一个凸条,镜面模具上更是灭顶之灾。补救:把咬边处打磨出金属光泽,看清沟的深浅,浅的(0.2毫米以内)直接小电流补一道薄焊填平,焊后油石顺一个方向推;深的清干净氧化层再回填,别在旧沟上直接续焊,那等于把缺陷焊死在里面。
气孔更隐蔽。表面看不出来,抛光到高目数才冒头,一个个针眼亮闪闪的。成因十有八九是焊前清洁不到位:模具上的脱模剂、防锈油、清洗剂残留,遇高温直接气化裹进焊缝。补救没捷径,把气孔区域整片打磨掉,看到致密金属为止,重新严格清洁再焊。我们的清洁流程是丙酮擦拭两遍,之后不许再用手碰焊区,戴手套。之前那副718H镜面模的气孔惨案,复盘就是清洗剂没挥发干净就开焊,溶剂残液在熔池里炸成蜂窝。模具清洗这件事在模具清洁保养流程里有专门章节,补焊前的清洁比日常保养还要再严一档。
裂纹最要命,但也没到判死刑的地步。补焊区裂纹分两种:焊道内的热裂纹(焊完就有,焊材或工艺问题)和延迟裂纹(焊完几小时到几天才出现,氢致为主,没预热或没缓冷)。补救的关键动作是“挖净”:用小磨头或放电把裂纹全程铣掉,宁深勿浅,裂纹尖端没除净,补完照裂。挖完磁粉或者渗透探伤确认一遍,再预热补焊。延迟裂纹的预防重于补救:焊前预热200-250度(视钢种)、焊后立即用石棉布包裹缓冷或进炉回火,这一套是硬规矩。谁要嫌麻烦,想想换一块718H镶件加钳工装配的价钱,大概四千到八千块,就老实了。
不同损伤深度,补焊策略完全不同
损伤深度决定打法:0.3毫米以内的浅伤多数轮不到补焊,油石或省模就能收拾;0.3-1毫米薄层单道补焊直接覆盖;1-3毫米分层薄焊逐层填;超过3毫米的深坑或崩角,补焊只能打底,配合镶块或贴片才是稳妥解。深度量错,后面全错。
量深度这个动作听着多余,实际极少有人认真做。我们的做法是塑泥按压:把塑性泥塞进缺损处压平,取出来用卡尺量厚度,比目测靠谱十倍。目测0.5毫米的坑,塑泥量出来经常是0.8甚至1毫米,深度差一倍,焊接道数和热输入计划就全变了。
0.3-1毫米的浅坑,激光冷焊一套走完:单层薄焊略凸起0.1-0.2毫米留打磨量,焊后手动油石修平即可回机台,全程半小时以内。1-3毫米的,老老实实分两到四层,层间控温,焊后根据模具用途决定要不要回火处理。3毫米以上的深损伤,我的偏向很明确:纯堆焊救不了,强度和软化带都过不了关,补焊只在底层做过渡,上面镶块或者激光贴片。冲剪模崩刃的贴片打法在前面提过的修补机对比文里写得细,这里不重复。判断“修不修得动”的另一个变量是钢种本身,比如Cr12MoV这类高碳冷作钢,焊接性出了名的差,同样3毫米的伤,搁718H上敢分层堆焊,搁它身上我会直接建议换件——冷作模具钢的特性看Cr12MoV冷作模具钢解析就明白,碳含量摆在那里。
补完之后别急着上机。焊后检验我们固定三步:目视加十倍放大镜查焊道边缘有没有咬边沟,小锤轻敲听声音辨夹杂(哑音有问题),关键模腔再做一次渗透探伤。三步二十分钟,挡住的是装上注塑机后压合三百模才爆开的隐患。
焊丝选择和参数纪律
焊丝硬度选“贴平或略高母材硬度”一档,不追求高出:母材HRC 50的压铸模选HRC 50-55的焊丝,抛光模具必须选同牌号或专用镜面焊丝。参数纪律只有一句话——宁可小电流多焊几道,不贪大电流图快。
市面上模具补焊焊丝从几十到几百一公斤都有。有一回图便宜买过一批杂牌“通用型”焊丝,焊718H试片,抛光后焊区发雾发暗,跟周围镜面对不上,客户验模当场挑刺。后来老实换大牌同材质焊丝,问题消失。这笔学费让我认死一个理:模具补焊的成本大头从来不是耗材,是返工工时和停机损失。焊材的基础常识可以对照一胜百的ASSAB 官网材料页看,补焊焊材和母材的匹配逻辑,跟选钢材是一脉相承的。
参数纪律再啰嗦一句。根据中国模具工业协会的统计,2024年国内模具行业营收超过3400亿元(见中国模具工业协会官网),这个盘子背后每天有海量的修模补焊在进行,同样的设备同样的焊丝,出来的补焊质量天差地别,差的就是那些写在看板上没人执行的小规矩:层间温度、清洁流程、焊后缓冷。
常见问题
模具补焊机新手最容易犯什么错?
最容易犯的是拿结构焊的习惯来焊模具:电流开大、一道填满、焊完不管。模具补焊的命门在控热,新手头三个月建议全在废模料上练,练到每道焊层厚度稳定、焊道搭接均匀再碰真模。再就是焊前清洁,八成的气孔源头都在这。
补焊后硬度能和原来模具一样吗?
焊缝本身按焊丝硬度走,选对焊丝可以做到贴平母材;但熔合线两侧一定有一个软化带,宽的零点几毫米到一两毫米。手法好的能把软化带压得很窄,用起来没感觉,想完全消失做不到,这是物理规律。要求极高的镜面模腔,补焊区能抛到接近,极苛刻场合不如直接换镶件。
补焊过的模具还能用多久?
手法规范的话,补焊区寿命可以接近母材,我们厂有副P20模的型腔补过三处,用了四年还在服役。手艺不到位的,压合几十到几百模就出现压痕或微裂。补焊质量对寿命的影响,比模具本身的档次影响还大,这一点不夸张。
冬天车间温度低会影响补焊质量吗?
会,而且很直接。低温下母材与焊缝温差大,冷却速度过快,延迟裂纹风险明显上升。北方的厂冬天补焊H13这类材料,预热这一步绝对不能省,焊后缓冷也要做足,最好把模具提前一天搬进车间让它与环境同温。南方的厂夏天反而省心些。
写到这我重申一个偏好:同等预算下,我宁愿买台参数一般的补焊机加一套探伤工具,也不把钱全砸在顶级设备上——机器决定下限,手法决定上限。根据中国模具工业协会的统计,2024年国内模具行业营收超过3400亿元(见中国模具工业协会官网),海量修补需求里,真正懂薄层多道、懂挖净裂纹的钳工比再贵的机器稀缺。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。