模具打标机怎么选?气动激光电腐蚀三种实测后的掏心话
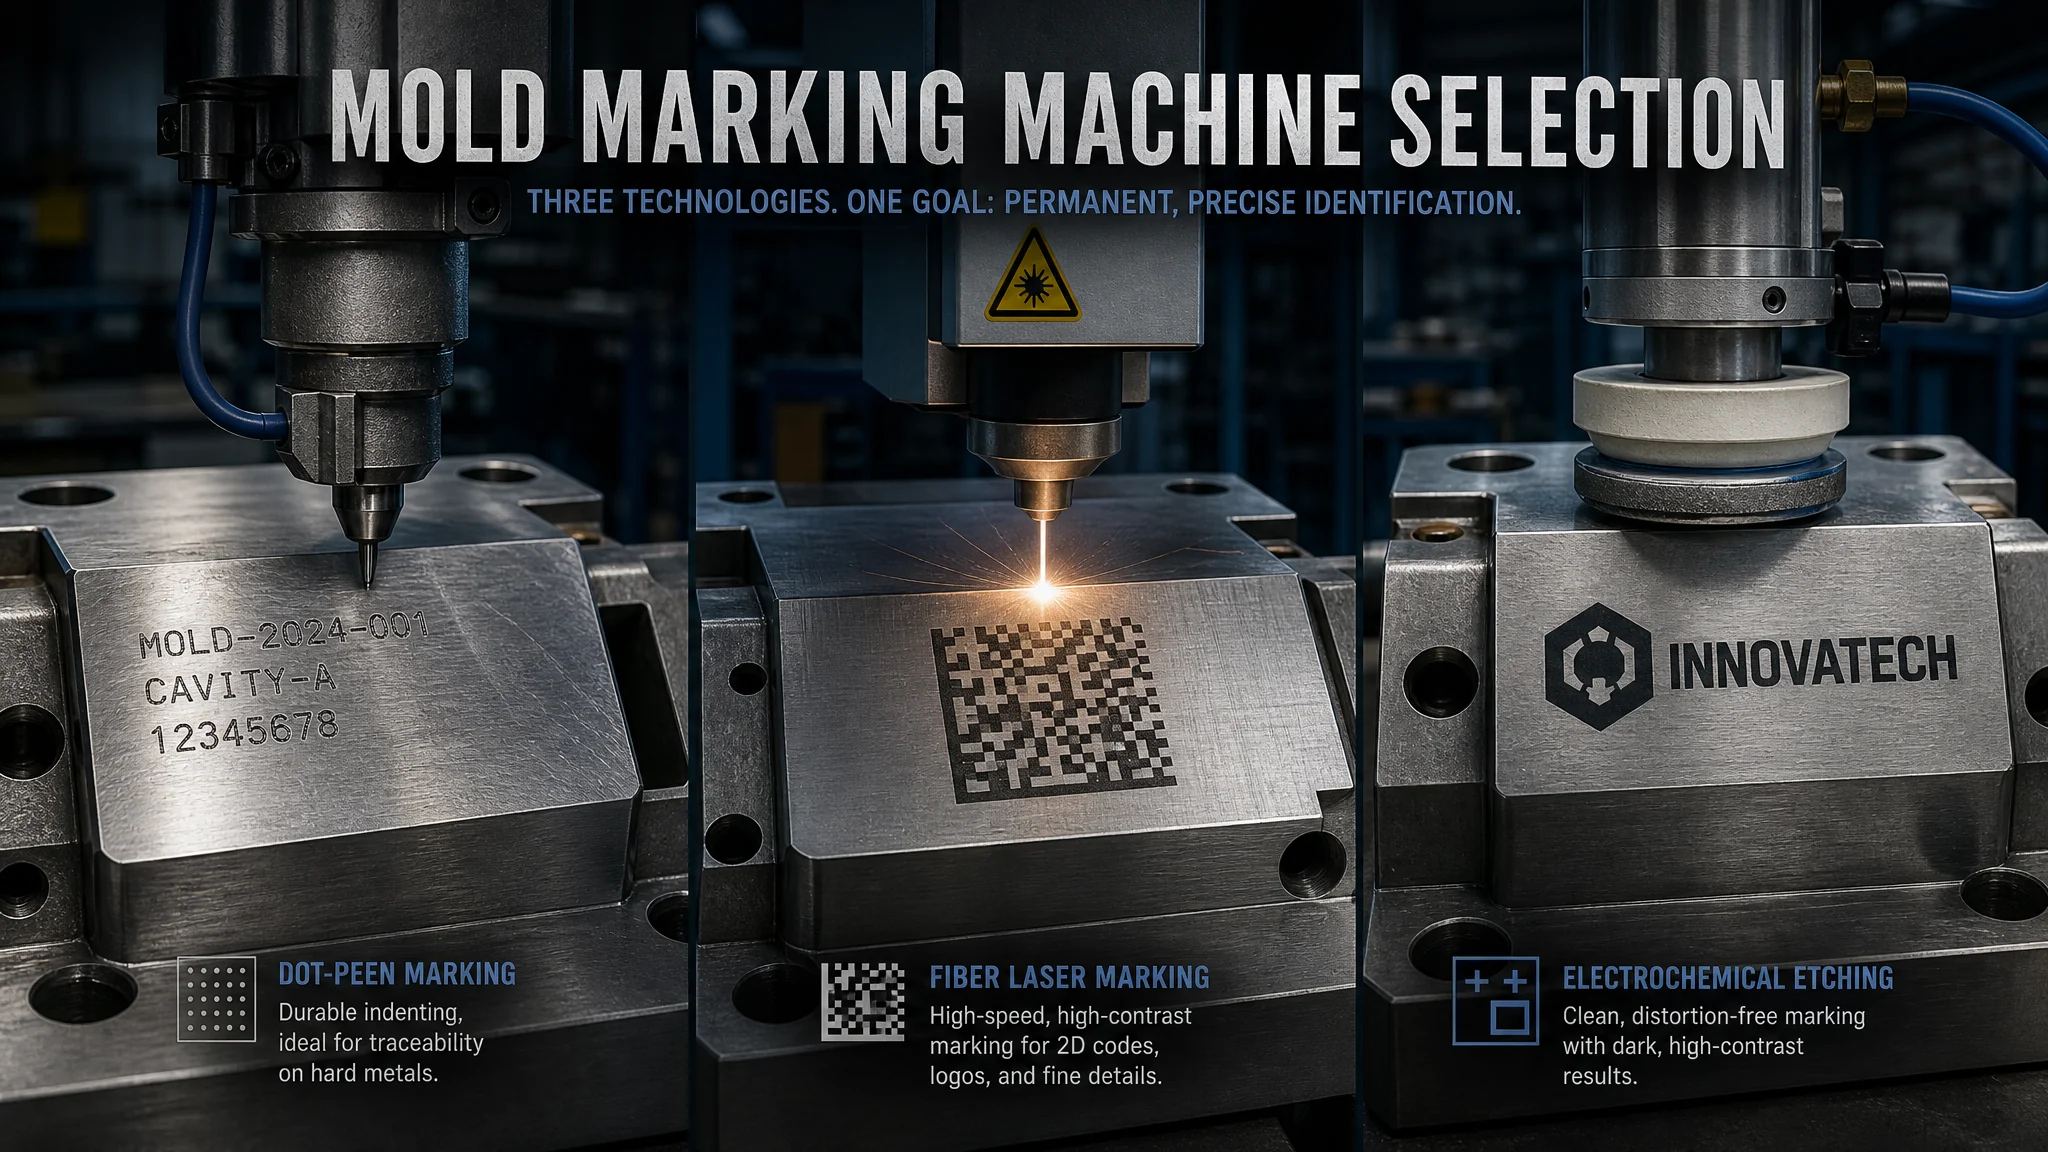
简单说:模具打标机选型一句话——追溯编号和粗钢印选气动打标机(3000-8000元,打HRC50以下钢材毫无压力);精细商标和2D DataMatrix码选光纤激光打标机(2-5万,精度0.02mm,永久不掉);镜面型腔和热处理后模具钢印选电腐蚀打标机(2000-5000元,全程无冲击无热影响)。别迷信进口,也别贪便宜买改装机。
去模具厂转悠,你会发现一个特别有意思的现象:老板愿意花两百多万买一台五轴CNC,却常常在一台几千块的打标机上纠结半个月。我去年在宁波一家做压铸模的厂里就见到了反面教材——他们为了省事,追溯编号全是钳工用手锤+钢字码一个一个敲的,"T2024-018"敲了六分钟,字歪了两个。三个月后模具在客户那边出了纰漏,翻回来查编号,那个"歪了的2"跟"7"傻傻分不清,扯了一星期皮。
这事真不怪钳工。手敲钢印这活我试过,模具钢淬火后HRC50往上,一锤子下去手腕发麻,钢字码还经常崩刃。模具打标机就是干这个的——把人从锤子里解放出来,顺便把每个字符打得深浅一致、可追溯。但市面上机器差价能到五十倍:便宜的气动打标机两千八,贵的进口激光系统奔着三十万去,中间还夹着电腐蚀、点针式各种流派。选错了不是钱的事,是模具上那个编号要跟着一套模用八年十年。
说实话,这三种主流机型我都在车间里上手用过,也给两家模具厂当过采购参谋。下面把气动、激光、电腐蚀三条路线的实测感受摊开讲,顺带把模具行业特有的打标位置、深度、追溯规范这些坑填了。
模具厂为什么必须有打标机?追溯链上它是第一环
模具打标机解决的是模具的身份问题:模具编号、客户料号、模穴号、材料牌号、制造日期、2D追溯码,全靠它在钢板上留下永久标记。一条完整的追溯链从模具出生开始——钢板进厂要有炉号标记,粗加工后要有模具编号,交付客户要打客户指定的料号和模穴标识。汽车行业尤其较真,IATF 16949体系审核时审核员会拿着放大镜看你的模具标识是否完整可读,我见过一家厂因为模穴号缺失被开了不符合项。
模具的标识比一般机械零件多得多。一套注塑模上常见的标记位置就有七八处:上下模板四个角打模具编号和吨位,型腔镶件上打镶件号和模穴号(C1/C2/C3……),顶针板上打顶针规格,热流道区域打接线序号。手工敲钢印应付不了这个量级,更应付不了精度——模穴号打偏了盖到成型面上,那块镶件直接报废,损失按千块算。
数字也可以说得再直白点。我们给一家做出口模的厂算过账:一套中型模具全流程要打的标记点大概40-60处,熟练钳工手敲平均一处两分钟,整套模具光打标就要两个工时;气动打标机编好程序批量打,二十分钟收工。按模具厂钳工时薪算,一台气动打标机半年左右就回本了。这还没算手敲敲错报废钢字码、敲崩成型面的隐性损失。
追溯这块还有个行业背景值得知道:根据中国模具工业协会的公开数据,国内模具行业年营收早已跨过三千亿元规模(中国模具工业协会官网可查行业统计),规模以上模具企业数千家,出口模具占比常年不低。出口欧美的模具,客户对编号规范和材料可追溯性的要求比国内严得多,打标这一环做不干净,后面的验厂和审计都跟着遭殃。
气动打标机:三千块的老黄牛,模具车间主力机型
气动打标机(也叫点针式打标机)用压缩空气驱动合金针在高频下撞击工件表面,靠密集的冲击凹坑拼出字符,典型打标深度0.05-0.2mm,最深能干到0.3mm以上,整机3000-8000元区间,是模具车间保有量最大的机型。优点是便宜、标记深、不怕油污、打完拿砂纸都磨不掉;缺点是打标时有冲击和噪音,装夹不稳会打花,精细图形做不了。
我们车间那台国产气动打标机用了四年多,唯一的"维修"是换过一根打标针,六十块钱。它的针头是碳化钨的,在HRC52的淬火料上照样打得动,就是深度会浅一截——同样的字符,软钢上0.15mm,淬硬料上大概0.08mm。所以打淬火后的模具钢印,要么调低打标速度让针多击打几轮,要么就别指望太深。气动打标深度和效率是死对头,这点买之前要有心理准备。
买气动打标机有几个实操要点,都是踩过坑的:
一是工作行程。廉价机常见打标幅面100mm×80mm,打个短编号够用,打客户料号加二维码就局促了。模具厂我建议直接上140mm×100mm或更大的幅面,差价几百块,换来的是不用二次装夹。二次装夹这事儿听着小,实际能把打歪率拉高三四倍。
二是软件。有的杂牌机软件是DOS画风的盗版,打中文直接乱码,批量流水号功能没有,日期码不会自动跳。这属于买了就想砸机器的体验,采购前一定要求现场试打你自己的编号规则。
三是气源。气动打标机要接0.4-0.6MPa的压缩空气,车间气路不稳的话打标深浅会忽深忽浅。有条件给它单独配个小储气罐,两百块的事,打标一致性明显变好。
顺便说一句机型细分:气动打标机里还分手持式和台式。手持式适合打大型模具的大平面——模具装在注塑机上不方便拆,拎着手持机爬上去打编号,灵活得很。但手持式打标精度和稳定性天然比台式差一档,字符边缘会有点抖。模具厂的标准配置是台式为主、手持备用,两台加起来不到一万块。
想了解气动打标在整个模具加工链条里的位置,可以翻翻模具加工工艺的完整工序链,打标一般排在终检和入库之间,是交付前的最后一道工序。
激光打标机:贵是贵,模具厂要接高端单就绕不开
激光打标机用高能量密度激光束在材料表面烧蚀或发色形成标记,光纤激光机型精度可达0.02mm,能打商标、二维码、精细序列号,标记永久不磨损,价格2-5万元(国产),是模具标识里档次最高的一档。它不接触工件、没有冲击力,热影响区极小,唯一的软肋是深度有限——普通光纤机打标深度多在0.1mm以内,要打深就得上大功率或反复多遍。
激光打标在模具上最值钱的用途是打2D DataMatrix追溯码。我接触过一家做医疗注塑模的厂,客户(医疗器械厂商)要求每个型腔镶件上都有唯一追溯码,扫码要能查到钢材炉号、热处理批次、加工机台和责任人。这种码最小做到2mm见方,气动打标机死活打不出这个分辨率,只有激光能干。一单客户就逼着他们上了两台光纤激光机。
选激光打标机,功率是第一道选择题。模具钢材是高反的合金钢,20W的入门机打标速度慢、深度浅;30W是模具厂的主流选择,打标速度和深度比较均衡;50W以上适合追求深度或产线节拍的场景。我的建议是模具厂别低于30W——20W和30W差价三四千块,但打HRC50淬硬料时的体验差距很明显,20W打出来的字发虚,边缘有毛刺感。
第二道选择题是振镜和场镜。打标幅面由场镜决定,常见的110mm×110mm和160mm×160mm,幅面越大焦距越长,聚焦光斑越大,精细度反而下降。模具编号这类应用110幅面绰绰有余,别贪大。
第三个坑是"改装机"。市面上有些超低价激光打标机,用的是翻新激光器或者拆机场镜,头三个月正常,半年后功率衰减到打不动钢材,换激光器要七八千。判断办法很朴素:看激光器品牌(IPG、锐科、创鑫是主流,锐科和创鑫国产性价比高)、要整机质保至少一年、现场连续试打三十分钟看功率稳不稳。大族激光、通快(TRUMPF)这类一线厂商的产品体系和质保相对靠谱,预算充足或者要接汽车、医疗的单子可以直接看一线(大族激光官网、通快中国官网都有打标产品线)。
激光打标还有个隐藏优势:它能打"黑度"。在模具钢上通过控制参数能打出接近黑色的标记,不用蚀刻不用涂漆,外观件模具上的品牌标识用这个效果很体面。这算是气动打标永远做不到的精细活。
对了,别把激光打标机和模具激光焊接机搞混了——一个是打标记的,一个是补焊修复的,原理同源但用途完全两码事,采购预算时别列错科目。
电腐蚀打标机:两千块的冷门神器,镜面模具救星
电腐蚀打标机(电化学打标机)的原理跟EDM电火花是一家人——通过电解液和低电压在金属表面电解腐蚀出标记,全程无冲击、无高温,工件零变形零应力,整机2000-5000元。它最适合两类场景:一是镜面或高抛光模具表面打标(气动会敲出微裂纹,激光会有热影响);二是已经热处理完毕、怕冲击应力的精密模具。标记深度较浅(一般0.01-0.05mm),效率偏低,这是它的代价。
第一次见识电腐蚀的威力是在一套光学透镜模上。那套模具的型腔抛到了SPI A2级镜面,客户要求在非成型区的流道旁打材料牌号"S136"。钳工第一反应是气动打标,被工艺工程师当场拦下——镜面钢表面硬度高且抛光后存在残余应力,点针高频冲击有在标记边缘诱发微裂纹的风险,A2镜面上一旦有微裂纹就是废品。最后用电腐蚀打的,标记颜色发黑、边缘干净,镜面毫发无伤。那套模具七十多万,一台两千多的电腐蚀机救了场。
电腐蚀打标的耗材是打标液和丝网模板(模版)。字符内容不同要开不同的模板,单个模板十几块到几十块,这是它跟气动、激光最大的差异——后两者软件里改改内容就能打,电腐蚀要换版。所以它适合"重复打同样内容"的场景:材料牌号、公司标识、标准警示语这类固定信息。天天换编号的追溯打标,用它能把人逼疯。
操作上也有讲究。打标头上的绒布垫要蘸足打标液,压在工件上的力度和时间要稳——压太轻颜色浅,压太重或时间太长会把标记周围烧出晕圈。老师傅教我一个手感:数着节拍压两秒松开,标记黑度刚好。操作完立刻用清水擦净残留电解液再吹干,不然模具钢第二天就给你长出一层浮锈,那才叫欲哭无泪。
预算实在紧张的初创模具工作室,电腐蚀机加一台基础气动机的组合五千块封顶,能覆盖九成的打标需求。配套的存储和保养也别漏了,模具在库房里放的年头比用的年头长,模具防锈剂的选型搭配值得配着看,别让打好的标生锈锈糊了。
模具打标的规矩:位置、深度、内容都有讲究
模具打标的三条铁律:位置上,任何标记不得落在成型面和分型面上,标准位置是模板四个角的非功能区、镶件侧面或顶针板背面;深度上,非功能区标记0.05-0.2mm深即可,兼顾可读和不影响强度;内容上,模具编号+客户料号+模穴号+日期码是基本盘,出口模具再加材料牌号和2D追溯码。
位置这条看着废话,实际事故率最高。见过一例,编程员把气动打标程序的坐标原点设错了5mm,一整套模穴号齐刷刷打到了镶件的分型面上,合模直接压出印痕,六块镶件返工重磨,损失小两万。气动打标机上机前,程序首件必须先在废料上试打一次确认坐标,这是纪律,不是建议。
模穴号还有个行业默认习惯:多腔模的模穴号建议用C1、C2、C3(Cavity缩写)而不是简单1、2、3,避免和顶针号、镶件号混淆。日期码(年份+月份)注塑模上常用日晷式 Inserts 旋转日期镶件,那是注塑生产的另一套体系,模具厂要负责在模具上预留标准φ8mm日期码镶件位。
内容设计上有个容易忽略的点:标记别贪多。有的客户要求把图号、版本号、双方料号、二维码全打上去,结果模板角落挤成一团,三年后模具返厂维修时拍照都拍不清。编号信息做分层——钢印只打最核心的模具编号和模穴号,详细追溯信息放二维码,扫码进系统查全量数据。这是目前汽车模具行业的主流做法。
标记这块的深度还有个例外:分型面标识(合模标记)。很多模具厂习惯在动定模分型面外侧打一对小三角或编号,用于合模方向防呆。这个标记必须极浅(0.02mm以内)且远离封胶位,不然分型面上多一个坑,注塑时就是一条飞边。这种活我最推荐激光或电腐蚀,气动那股冲击力在这儿纯属危险品。
常见问题
模具打标机可以打淬火后的模具钢吗?
可以,但要看机型和预期。气动打标机在HRC50-55的淬硬料上能打,深度会从软钢的0.15mm左右降到0.08mm上下,多打几遍能加深,字符边缘也会毛一点。光纤激光打淬硬料反而是强项,热影响区小、字迹清晰。要注意的是HRC58以上的高硬度料(比如SKD11深冷处理的冲裁模零件),气动打标针损耗会明显加快,建议标记在热处理前打完,热处理后再补打深度会受限。
三种打标机能不能只买一种省钱?
能,但要有取舍。只做常规注塑冲压模、客户要求不高的,一台气动打标机够用,3000-8000元解决九成问题。要做医疗器械、汽车、出口模具的,光纤激光机是绕不开的投入,追溯码和精细标识没得替代。电腐蚀机属于锦上添花,镜面模具和高抛光件多了再买,两千多块不心疼。我的实际路线是先气动后激光,电腐蚀按单采购。
激光打标会伤到模具钢的组织吗?
正规参数下不会有大问题,但要明白原理:激光打标本质是局部瞬间加热,表面有极薄的一层热影响区,深度通常在微米级。对非功能区、非成型面的标记位来说这点影响可以忽略。真正要小心的是两类位置:一是镜面或高抛光面附近,热影响可能导致色泽不均;二是极薄壁或尖角结构处,局部热应力理论上有诱发微裂纹的文献报道。保守做法是关键区域改用电腐蚀,标记位置永远避开成型面。
模具上的编号打错了能补救吗?
分情况。气动打浅了或者打歪了,可以磨掉重打——0.1mm深的标记用油石或砂轮轻轻磨掉,再平移几毫米打新的,注意磨削量别伤到模板厚度公差。激光打的黑度标记用细砂纸就能擦掉大半。最麻烦的是打错在淬硬件上还打了深钢印,基本只能焊补后重新磨平,工时成本比一台打标机还贵。所以还是那句话:上机前先在废料上试打,程序坐标人工复核一遍。
写到这儿,我的偏好已经很明白了:模具厂的第一台打标机,闭眼选台式气动打标机,国产主流品牌就行,幅面买大不买小;等接了汽车或医疗的单子再上30W光纤激光;电腐蚀机看镜面模具的量决定。三台全配下来不到八万,比一套模具的返工损失便宜多了。行业里也有人迷信全进口激光设备,老实讲我测下来的感受是,国产光纤机在模具钢打标这个场景跟进口机的差距已经很小,差距主要在高速产线和超精细领域——模具厂真用不上那么顶配的机器。想系统补补模具厂设备配置的课,模具设备选型采购指南这篇值得收藏。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。