冲压模具厂怎么挑?冲床吨位、保养和试冲的实底
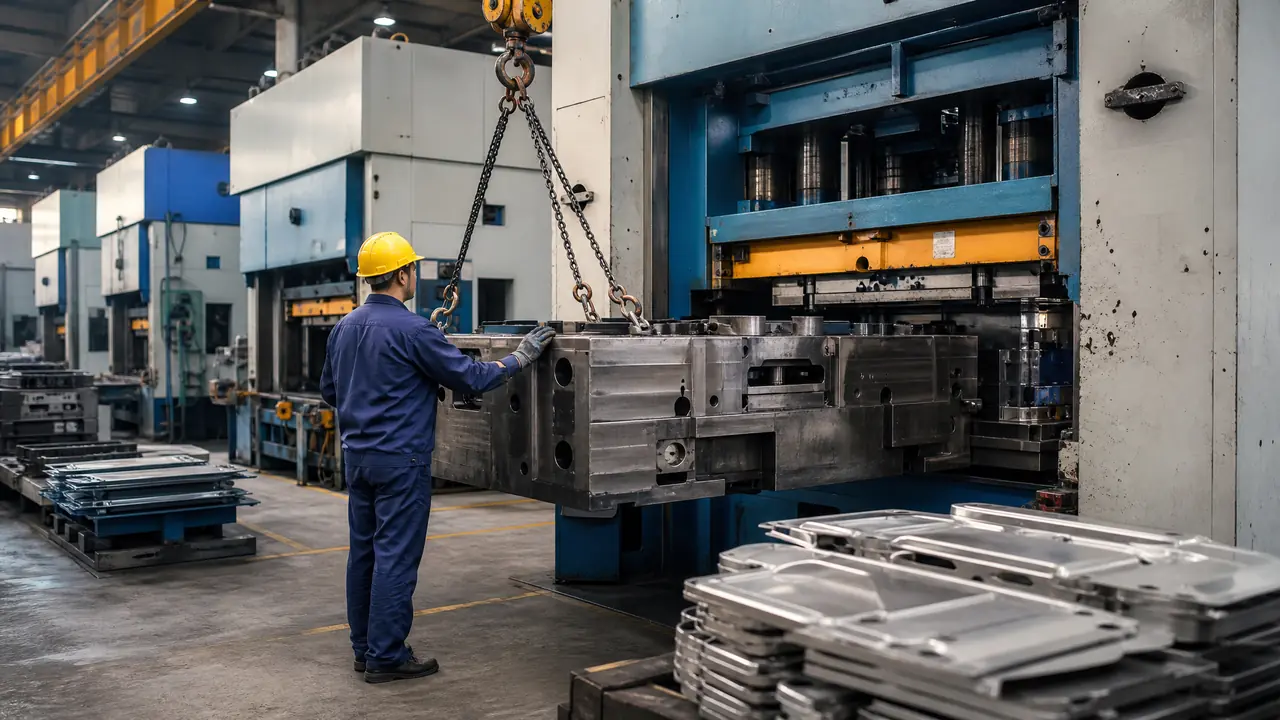
把话放这儿:挑冲压模具厂,先拿设备台账核对你的件落在哪段吨位,再钻模房看保养台账和修模师傅数量,试冲坚持用你自己的料连冲两百件。这三关过了,报价贵一成也值。
上礼拜陪老同学去看一家冲压模具厂,一进门一排冲床,十几台,看着挺唬人。他当场想交定金,我拉住他要了设备台账,一看就露馅了:十六台冲床,八台是110吨的,60吨只有一台还趴着大修。他要做0.8毫米支架,110吨用不上,真把单子放这儿了,就得天天排队等那台大修的机。
我在冲压厂管了十来年设备和模房,见过的看厂队伍没有一百也有八十,多数人进门看展厅,出门谈价格,中间的车间走马观花。这三关,是我自己下单前必走的。
先查冲床台账,吨位段要跟你的件对上
看厂别数冲床台数,直接要设备台账,核对你那种件的吨位段有几台可排。缺一段,你的单子就得外协,交期和质量都不受你控制。
冲裁力不难估:冲裁力约等于裁切周长乘料厚再乘抗剪强度,冷轧板按350兆帕算。0.8毫米厚的板、周长400毫米的外形,冲裁力11吨上下,加上卸料力和顶件力,配一台60吨的机绰绰有余。可要是带拉深、带成型,账就变了,拉深力加压边力翻着倍走,60吨可能连边都摸不着。
| 件型 | 常用吨位段 | 看什么 |
|---|---|---|
| 端子、屏蔽壳等精密小件 | 25-45吨高速机 | 每分钟300次以上,看送料精度 |
| 支架、安装板,1.0-2.0毫米 | 60-110吨 | 产量主力,重点看这一段台数够不够 |
| 电机壳、杯类深拉深 | 160-315吨,双动更好 | 压边力要单独算 |
| 3毫米以上厚板、大落料 | 200-400吨 | 老机精度掉得快,看机龄 |
台账拿到手重点看两样。一是吨位梯子全不全,16、25、40、60、80、110、160、200,像样的厂各段都有,往后你换个厚料件也不至于抓瞎。二是机龄,2008年以前的老机,台面平行度和导轨间隙普遍超差,冲出来的件一边薄一边厚,调试师傅天天在跟机床较劲。顺嘴问一句高速机,做端子的厂没有30吨以上高速机,你跟他说月产百万件,听听就好。吨位、行程和精度怎么匹配,这篇模具压力机的选择看什么里有细账,看厂前值得翻一遍。
模房是照妖镜,保养台账比样品墙管用
有没有自己的模房和修模师傅,决定你的模具坏了是停一天还是停一礼拜。看钳工人数、刃磨设备和保养记录,比看样品墙实在十倍。
进模房盯三样。第一样是刃磨能力,平面磨床至少一台,问清楚刃磨一次排产要几天,回答是三天往上的,你的模具崩个刃就是停产三天。第二样是备件,顶针、弹簧、导柱导套有没有常备库,弹簧是冲压模里最先疲劳的零件,八十万次一换是常见周期,没有备件库的厂,等采购一根弹簧都能等出笑话来。第三样是保养台账,翻两页看记录密不密,模次计数接没接,日保打油、周保清洁有没有签名。
老实讲,模房地面的油渍和机台的干净程度,跟出件质量的正相关,比墙上ISO证书高得多。机台底下一滩油擦都不擦的厂,弹簧八成是冲断了才换。还有个土办法是听:试机的时候凑近听卸料板回位,咔一声脆响算正常,拖着沙沙声就是弹簧疲了或者滑动面缺油。没有模房、修模全外协的厂不是不能合作,小厂都这样,但你要把修模响应时间写进合同,扯皮的时候这就是护身符。保养周期怎么排、日保周保月保各干什么,模具保养周期怎么定那篇写过,拿去对着考厂家,一考一个准。
试冲别冲十件八件,带料连冲两百件才算数
试冲分三段走:空行程、单冲、连续冲两百件以上,料用你产线那批。只冲十件八件的试模,验的是手感,不是量产。
到试冲这步,不少采购人在车间刷手机,这是最亏的一幕。我的走法分三段:先空走二三十个行程,听异响;再单冲十件,捡出来看件;然后上自动送料连冲,200件起步,500件更稳。连续冲考的是另一套东西,送料节拍稳不稳、废料往下掉得顺不顺、卸料回位正不正,这些单冲十件根本暴露不出来。
抽检也有讲究,首件全尺寸,之后每五十件抽五件,记在本子上看趋势。有个坑我付过学费:一套支架模,试冲两百件干干净净,量产第二天废料卡在凹模里,顶针一戳把料面全刮花。查下来是废料道角度太陡又没顶销,厂家补开顶销、加宽滑槽才了事,一来一回搭进去四天工期。打那以后我看试冲必蹲废料口,看着废料一片一片自己滑出来再走。验收单上除了尺寸毛刺这些数字,记得加两条:送料节拍和废料排放,这两条考的是设备跟模具的匹配度,单看模具看不出来。试模参数怎么调、修模先动哪里,模具调试调什么那篇拆得细,去之前看两眼,现场不至于只能点头。
那家冲床排不开的厂,老同学后来没下。他按这三关又跑了两家,一家吨位全但模房就一个老师傅,另一家台数不多、吨位梯子齐、模房四个人带着台账干活,他把单给了后者,贵了百分之八。上个月他发消息说量产一个月,一次模没修。挑冲压模具厂没有玄学,台账、模房、试冲,三关走完,好厂坏厂自己会说话。
常见问题
60吨冲床最多能冲多厚的板?
得按周长算,不能光看厚度。Q235抗剪强度取340兆帕,周长1米、3毫米厚的板,冲裁力就要100吨出头,60吨带不动。同是3毫米板,冲一个小孔和落一个大料,吨位差出十倍都可能。
模具厂没有自己的模房,能合作吗?
小厂外协修模很普遍,不是一票否决的事。关键是问清修模响应时间并写进合同,再看他常合作的模房在哪、路远不远。你要是月产几十万件的长期单,还是优先选有模房的。
高速冲床和普通冲床差在哪?
行程次数差一个量级,普通机每分钟四五十次,高速机能到300-600次。做端子这类小件,高速机配硬质合金刃口才摊得平成本,但高速机对模具精度和送料的要求都高,小厂买了未必伺候得好。
试冲那天我该带什么、盯什么?
带千分尺、塞尺和产线同批号的料,再带个本子记数据。到现场先听空行程有没有异响,再蹲废料口看排放,抽件看断面和尺寸。走之前双方在封样上签字,量产验收就有对照了。