模具冲压是什么工艺?和普通冲压加工的区别一次讲清
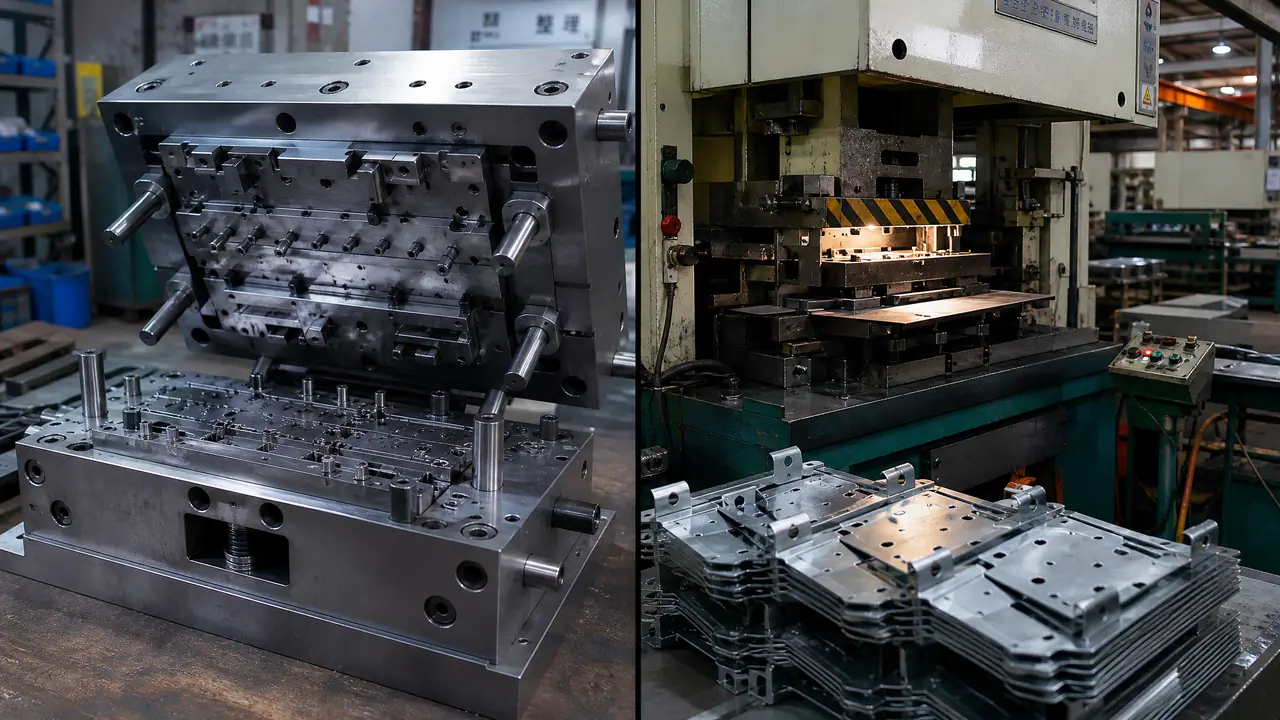
先说结论:模具冲压不是单一工艺,车间里它指两件事——把冲压模具做出来,或者用这套模具去冲钣金件。两者的设备、周期和报价逻辑差得很远。下单前先想清楚你要的是模具还是件,再找对应的厂。
模具冲压这个词,我在车间听了十几年,发现客户嘴里的意思能差出十万八千里。有人打电话来问模具冲压怎么收费,指的是想开一套冲压模;也有人是手里已经有模了,要找厂子冲一批钣金件。两个语境,两套设备,两本账。搞混了,轻则报价闹笑话,重则合同方向都签错。
这篇不绕弯子。先把两个语境拆开讲,再跟常说的普通冲压加工对一遍,你看完至少能分清:这单该找模具厂,还是找冲压件厂。
模具冲压是什么工艺?先分清两个语境
模具冲压是行业口语,不是教科书里的标准工艺名,它既可能指制造冲压模具本身,也可能指用冲压模具批量冲制钣金件,得看上下文。正式的说法里只有冲压工艺和冲压模具两个词:冲压工艺是靠压力机让板料分离或变形的成形方法,冲压模具是干这活用的工装。车间的人说话图快,把做模和冲件都笼统叫成模具冲压,时间长了反倒成了行业黑话。
判断办法不复杂,听宾语。说做模具冲压的,多半是要开模;说用模具冲压加工的,是要出件。还有一种场合,模具厂介绍自家业务时说我们做模具冲压,那模和件都可能接,得更具体地问。想系统看模具这一侧的知识,可以翻这篇冲压模具入门:从冲裁到成型的一站式知识体系,我这边就不重复铺开了。
做冲压模具:一套模子是怎么落地的
做冲压模具交付的是工装,小一套单工序模几万块,级进模十几万起步,周期普遍三到八周,核心是能稳定冲出合格件。流程大致是产品图评估、排样和结构设计、订料、粗加工、热处理、精加工、装配试模。刀口料常用Cr12MoV或SKD11,淬火到HRC58到62,硬了发脆、软了不耐磨,这个窗口是无数崩刀换出来的。
去年我们接了一套端子级进模,料厚0.5毫米的不锈钢,刀口选的SKD11。试模试了四天,大头时间全花在调间隙上。冲裁间隙行业普遍取料厚的5%到8%,单边算下来就是0.025到0.04毫米,线切割的时候差一丝,毛刺就上天。早年有套模间隙留小了,打了两万模次刀口崩角,毛刺从0.03毫米涨到0.15毫米,客户整批退货,返修花了三天才救回来。从那以后我们的单边间隙宁可取上限。
级进模的结构和排样门道多,这篇展开不下,感兴趣看级进模具是什么?连续冲压高效生产的核心装备。
用模具冲压加工:量产车间的日常
用模具冲压加工交付的是钣金件,按件计价,一台冲床配一套模,普通冲床每分钟几十次行程,摊下来模次费一件只要几分钱。这一侧拼的是排产、材料利用率和毛刺管控,跟做模完全是两种活。报价单上材料费才是大头,模具是早就摊完的前期投入。
举例算笔账。110吨冲床装一套级进模冲1.2毫米的SPCC冷轧板,料带自动送进去,每分钟40次,一个班能出两三万件。冲裁力按周长乘料厚乘抗剪强度估,假设这批件的冲裁周长300毫米,大概是300乘1.2乘350兆帕,折下来13吨左右,留点余量选16吨以上的床子就够。材料利用率靠排样套裁,做得好能上80%,边角料称重回收,一吨还能折几百块回去。
这一侧最怕的是批量里毛刺忽大忽小。刀口磨损是个缓慢过程,我们要求操作工每两小时摸一次料边,手感不对立刻停机对刀。说白了,冲件厂的核心竞争力不是设备新旧,是这套盯工艺纪律的笨办法。
和普通冲压加工比,差别到底在哪?
模具冲压的分量在那个模字上:有专用模具的是批量冲压,没模具的只能算通用冲压,比如转塔冲和激光下料,灵活但单件贵。外贸询价单里常写的普通冲压加工,多数指后者——不开模,拿通用工装或者数控转塔冲直接打。两种路线的账得分开算,下面这张表对着看。
| 对比项 | 有模具的冲压 | 无模通用冲压(转塔冲、激光) |
|---|---|---|
| 起订门槛 | 几千件起才划算 | 一件也能做 |
| 单件成本 | 几分到几毛 | 机时费八毛到几块 |
| 交付周期 | 先做模三到八周,之后秒出 | 当天可交 |
| 一致性 | 一模一样,尺寸稳 | 逐件有小漂移 |
| 适合阶段 | 图纸定版、长期量产 | 打样、小批量、改版期 |
我的偏向很明确:图纸定版、量能上三千件,就该谈开模。粗算一下,转塔冲一件八毛,有模之后一件两毛出头,一件省六毛,一套单工序模两万块,三万三千件上下回本。量再小就别折腾,转塔冲打完这批,改图都不心疼。
回到开头那通电话。现在我们接询价,第一句话就是问清楚:您是要模,还是要件?就这一句,能省掉一轮来回误会。模具冲压这个词本身没错,错的是两边都默认对方懂自己的语境。
常见问题
冲压模具和注塑模具差别大吗?
大。冲压模打板料,靠刀口剪切和成形,核心件是凸模凹模;注塑模打塑料,靠型腔成型,核心是浇注系统和冷却水路。两个工种的设计思路、常用钢材都不一样,找厂的时候别找错门。
一套冲压模具大概能冲多少万次?
看料厚和刀口材料。Cr12MoV打1毫米以下的软钢,几十万模次正常;冲不锈钢的话寿命砍一半都算好的。刀口崩了也别急着扔,激光焊补再重新热处理,还能续不少寿命。
只有样品没有图纸,能做冲压模具吗?
能,先三维扫描或者测绘出图,客户确认尺寸再进设计。但样品本身得是合格的件,样品变形了照着抄,错就一路错到底。
模具费能不能全免?
免模的厂多半把模费摊进了件价,量不到就亏。真想省,可以谈模费分期摊,比如约定十万件摊完,达不到按比例补差。
延伸阅读
冲床上装的都是些什么模、按件型怎么选,看这篇冲床模具是什么?冲压加工的基本模具类型和选用指南。
冷冲压里的冲裁间隙、折弯回弹这些坑,这篇冷冲压模具入门全攻略:从剪口间隙到折弯回弹的一线实战笔记里记得更细。