成形模具包含哪些?弯曲拉伸翻边工艺族
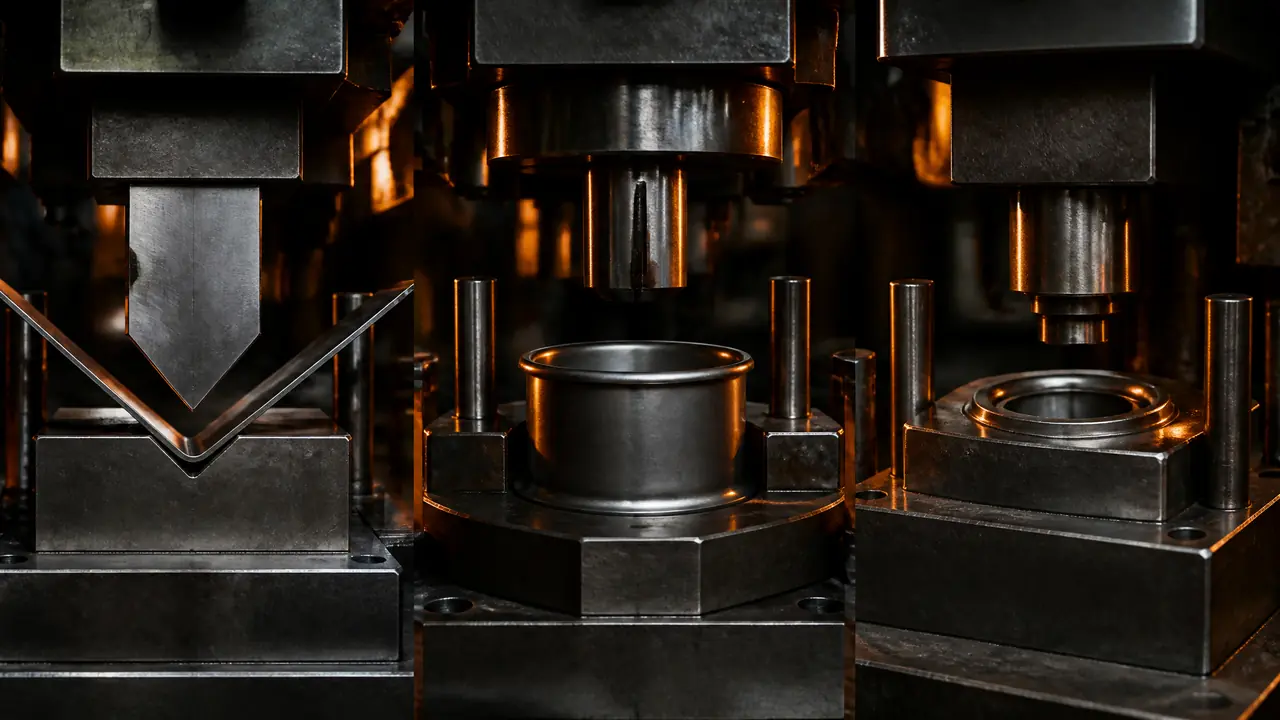
先说结论:成形模具是冲裁之外所有靠塑性变形成型的冲压模具统称,弯曲、拉伸、翻边是其中用量最大的三支,整形、缩口、胀形也算在族里。三者的间隙逻辑和失效模式各不相同。排工艺之前,先把每类的间隙系数和回弹补偿摸清,试模能少走一半弯路。
上周有个做钣金件的老板来问,说采购清单上写着「成形模具一套」,到底该让我们报哪几套模。这事挺典型。很多人把成形模具当成某一种具体的模,其实它是一整个工艺族的统称——冲裁以外,凡是靠板料自己变形出形状的,基本都归进这支族里。弯曲、拉伸、翻边,是出镜率最高的三兄弟。
冲裁模管剪,切口轮廓就是产品边界,材料是断开的。成形模具反过来,不打断料,靠弯、拉、胀、翻这些动作把板料捏出形状。一个管剪一个管捏,变形性质不同,模具结构和报废方式就完全是两码事。剪切模怕崩刃,成形模怕回弹、怕裂、怕皱。
成形模具管的是冲裁之后的变形段
成形模具是冲裁之外靠塑性变形成型的模具统称,弯曲、拉伸、翻边、整形、缩口都归它管,共同点是不切断材料。起伏、胀形、校平这些冷门一点的成员也在族谱里,只是单套用量小。车间报价时习惯按变形性质分家,一类模一套图一套间隙。
拿常见的五金支架举例:先落料,板料的外轮廓和孔出来了,这一步归冲裁模管;接着压弯,归弯曲模;要是这个件还带个圆筒耳朵,中间再插一道拉伸;最后孔口翻个竖边加固,归翻边模。四道工序,四套模,缺一段产品就出不来。所以客户嘴里的「一套成形模」,落到报价单上经常是好几套。
这些模的凸模、凹模、压边圈,加工上离不开车铣磨和放电,料硬的还要走线割,各类工艺怎么分工可以直接看这篇模具加工五大工艺的对比。间隙取值才是各家真正的分水岭:弯曲模间隙约等于料厚,拉伸模要放大到一点零五到一点一倍,整形模几乎压死。差半个料厚,出来的东西就是两回事。
弯曲模:输赢全在回弹那几度
弯曲模靠凸模把板料压进V槽或U槽成形,命门是回弹:卸载后材料会弹回两到五度,设计时得把凸模角度故意做小来抵消。材料越硬弹得越狠,间隙过紧还会在侧壁拉出亮痕。
我手上那套08钢的支架模印象很深。图纸要90度,凸模实际做到87度,压出来正好,一套模试两次就交了。后来同一个客户换301不锈钢,照抄87度直接翻车,弹回去快5度,废了十几个件才摸准:同样的补偿规则到不锈钢这就不灵了,得压到85度再留一道校形。老实讲,回弹没有万能数,材料批次一换都得重试。
孔的问题也别忽视。带孔的件必须先弯后冲孔,或者让孔边离弯曲线至少留一点五到两倍料厚,不然弯曲区一变形,孔直接被拉成椭圆。我们车间见过最冤的一次返工,就是客户坚持先冲孔再折弯,孔距全超了,板料白白报废一批。
拉伸模为什么最容易出废品?
拉伸模把平板拉成开口空心件,风险集中在两处:压边力小了法兰起皱,大了筒底直接拉裂,单边间隙取一点零五到一点一倍料厚。首次拉伸系数低碳钢普遍按零点五到零点五五起步,超过这个数就得考虑多道次。
去年有套筒件我到现在还记得。08F料,厚度1.2毫米,毛坯直径96毫米,要拉成内径50的直壁筒。首次拉伸系数做到0.52,压边圈调到刚好压住法兰不起皱,一次成。客户后来想省一道退火,直接把二拉系数压到0.7,结果筒壁三处裂口,拉裂位置全在筒底圆角往上一点——料在那一圈已经流不动了。最后老老实实加中间退火,二拉放到0.75左右才稳。
拉伸模对工作面的光洁度近乎苛刻,凹模圆角和筒壁要抛到镜面级,粗糙度上不去料就流不动,一分钟给你拉出一圈划伤。这里面油石到钻石膏的等级讲究,可以翻翻这篇模具抛光六级工艺标准。拉伸油同样省不得,我们对比过,同一套模不加油的件十几个就烧模,油足的连拉五百件模面还亮着。液压机速度也压着用,从25降到18毫米每秒,破废率肉眼可见往下掉。
翻边模和整形模:收尾的小工艺,坑不少
翻边模把孔边或外缘翻起竖边,关键看翻边系数,低碳钢预冲孔的极限翻边系数行业普遍取零点六八到零点七二,再小孔口必裂。整形模则是在尺寸已经接近成品的件上做精修,间隙压得很死,靠小变形量把公差压回来。
翻边看着简单,翻车都在孔口。预冲孔的毛刺面朝向有讲究,毛刺朝凹模那面,孔口裂的概率明显低。翻边高度一次要不够,别硬翻,正经做法是先拉深出一段再冲底孔翻,高度能翻倍。外缘翻边更挑料,内凹的还好,外凸的那种等于局部收缩,边缘容易波浪,得靠压料面兜住。
整形模排单最容易漏。很多工艺员算完成形工序就以为收工,其实弯曲件回弹超差、拉伸件口部不圆,都得靠整形收尾。整形力比普通弯曲大一截,吨位不够压不实,这个在设备选型时就要留余量,别到现场才发现压机趴窝。
回到开头那位客户。他的件最后拆成落料、弯曲、翻边三套模,报价单清清楚楚,交期三十来天,试模一次过。成形模具不是一种模,是一段工序链,哪一环的间隙和补偿没吃透,废品就在哪一环等你。先把料性和料厚摸准,再对着各类系数取值,比什么速成口诀都管用。
常见问题
成形模具和冲裁模能合成一套复合模吗?
可以,落料拉伸复合模就是最经典的组合,一副模一次行程出一件,同心度还好。代价是结构复杂、刃磨麻烦,小批量不一定划算。批量上五万件以上再考虑复合,账才算得过来。
弯曲回弹补偿到底按几度做?
先按材料估个起点:低碳钢两到三度,不锈钢四到五度,铝板一到两度。这只是起点,最终一定以试模为准。正规做法是把补偿做在凸模上,试模修角度比修间隙便宜得多,别一上来就动间隙。
拉伸件表面拉伤怎么治?
按顺序查四样:间隙是不是偏小、凹模圆角有没有拉毛、拉伸油够不够、压边面是不是局部贴合太死。间隙和光洁度没问题的前提下,给凹模做氮化或镀一层碳化钛,抗拉伤明显,寿命能翻着涨。
翻边高度不够怎么办?
两条路。一条是先拉深出一段直壁,再冲底孔翻边,高度基本能翻倍;另一条是换塑性更好的料,比如把普通冷轧板换成08Al。硬加大一次翻边高度只会裂给你看,别赌。