模具制造流程怎么跑不卡单?工序单流转和外协排队的车间实战
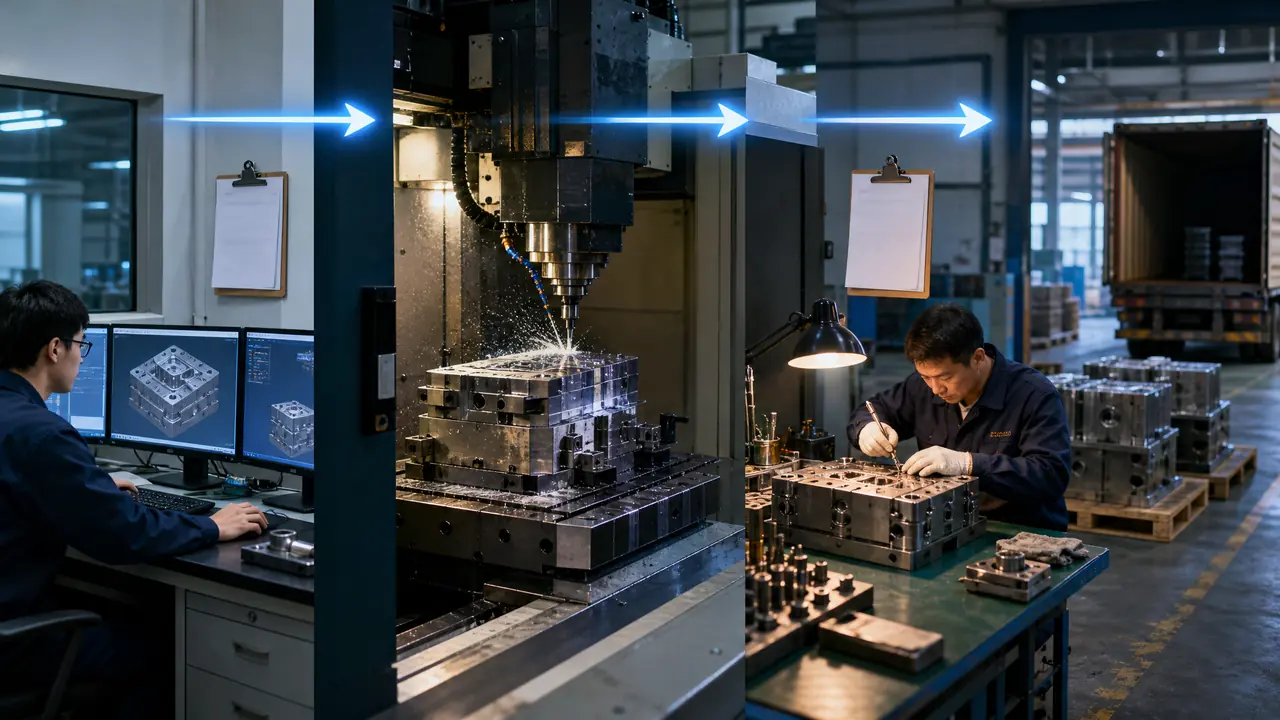
把话放这儿:模具交期卡壳,八成不是机床的问题,而是那张工序单在设计、加工、外协和装配之间断了线。改图、外协排队、钳工等件这三处卡点吃掉大半交期,把交接签字、提前排队和预硬钢这几招用上,单子才能一路顺到底。
模具制造流程跑不跑得动,跟车间里有几台好机床关系不大,命门在工序单流转顺不顺。周一早上七点半,老板拿着3号机的工序单问我,CNC空了两天,那套双腔模为什么还没上机,我翻到备料那格一看,钢料还压在外协热处理厂的车上,下午才进厂。
这种场面每个月总要来一两回。单子本身不复杂,一张A4纸横着打,十几行格子,难的是每道工序之间那个交接的瞬间——谁做完、谁签字、谁把料送到下一站,中间任何一格空着,整套模就只能停在那儿干等。这篇就把这张单子的走法、最容易卡的三处和外协排队的门道,按我每天的盯法拆给你看。
工序单长什么样,从设计部到钳工台要过几道手?
一套注塑模的工序单一般要过六道手:出图、定料、粗加工、热处理、精加工、装配,单子跟着料走,一道做完签字写日期,往下传。
我们厂的工序单一式三联,白的留底给财务结成本,红的钉在车间看板上,黄的跟着料走。每行格子写着工序名、设备号、预计工时和实际完成时间。拿上个月那套家用加湿器外壳模举例,718H的预硬钢,定料那天格子里就写了"免热处理"三个字,直接跳过外协那一行;粗加工排CNC两班倒,型腔开粗三十一个小时,半精加精加工再十七个小时。单子走到钳工装配那天,我在黄联上数了数,六个签字一格没空,从出图到T1试模三十三天,比厂里平均的三十五天还快了两天。
签不签字这件事,新人常觉得是形式主义。真出过事就知道厉害了:前年有一套模,操作工做完粗加工没签字就去赶下一单,接班的人以为还没做完,让料在机床边躺了一天半,等发现的时候客户催单的电话已经打到老板手机上。从那以后我们定了死规矩,格子不签,下一道不许动料。整套模从钢板到试模一共要过哪些道、每道干多久,模具制造全流程:从钢板到成品模具的十二道工序里按道数得比我还细,配着手里的工序单对照着看更明白。
单子最容易卡的三个点,挨个拆开说
改图、外协排队、钳工等件是三个最大卡点,吃掉的交期常常比机加工本身还多,每一处都有对应的土办法可以防。
第一个卡点是设计改图。CNC开到一半,客户电话来了,产品图升了一版,之前三十几个小时的刀路白编,钢料搞不好也报废。我现在死守一条:开机之前拉一个十分钟小会,设计、编程、钳工三方在图纸角落签字,哪怕客户催得再急,这三个名字不齐不动刀。上季度靠这一下,返工从十套里出两套压到了一套以内。
第二个是外协排队。热处理一炉四十八小时,看着不多,坏在前面排着三四家的料。真空淬火厂按炉算钱,凑不满一炉就等下一炉,一来一回一周就没了。
第三个是钳工等件。装配台上模架都合好了,就差一个斜顶或者一块耐磨块,人只能干瞪眼,一天几百块的人工就耗在等上。
| 卡点 | 典型表现 | 我的应对 |
|---|---|---|
| 设计改图 | CNC开到一半图纸升版 | 开机前三方图纸会签,名字不齐不动刀 |
| 外协排队 | 热处理一炉压一周 | 定料当天问炉期,能用预硬钢就不淬火 |
| 钳工等件 | 装配台等人,就差一个镶件 | 每天下班前对单,缺件写白板最上面 |
三套模以上同时在制,光靠脑子记就不够用了。我去同行厂里看过,他们用专用模具ERP把每道工序的完成时间实时挂到车间屏幕上,采购和老板谁都能看见卡在哪一格,比每天追着人问省事得多。小厂上不上系统另说,单子每天有人更新这条不能省。
外协件排队怎么排,才不拖主线?
热处理和咬花是排队重灾区,定料当天就问炉期,能用预硬钢就不淬火,能提前送出去的件绝不等到CNC干完再动。
外协件分两类。一类是料没进厂就要送出去的,比如定料同时送热处理;另一类是机加工完才能送,比如皮纹咬花、镜面抛光。第一类好办,难点在算提前量:淬火加回火炉里四十八小时,排队三到五天,路上运输再来一天,我一般按八到十天倒推定料日期。热处理还有个变形问题,淬完的模芯可能翘零点零五到零点一毫米,所以精加工必须排在热处理之后,磨量预留多少要提前跟热处理厂对好,别等料回来才发现磨不出来了。
第二类里最磨人的是咬花。皮纹厂排期七到十天,旺季半个月也有。我的做法是把咬花区域单独拆出来评估:外观面上要咬花的部位,粗加工精度可以放宽半档,省下的机时拿去补交期;非外观面能用火花机打出来的纹理就不外发,省一笔来回运费,也少一个排队的变量。
对了,说个省事的招。客户对表面要求不高的时候,我直接推718H或者P20预硬钢,硬度三十八度上下的料买回来就是成品硬度,热处理这一整条外协从流程里划掉,交期至少省一周。有客户嫌预硬钢贵,我就把省下的热处理费加运输费列成两行给他看,多半能谈下来。这套账跟定制模具的交期构成是一回事,定制模具的周期为什么长那篇算过细账,两篇对着看更清楚。
再说回那个周一早上。那套双腔模的料下午四点进了厂,我当场在黄联备料格里补上签字和到料时间,CNC晚上就上了机。单子这个东西,说到底就是让每个人在正确的时间知道自己该接哪一棒,格子签齐了,交期自然就稳了。
常见问题
工序单上一格忘了签字,怎么补救?
当天补签,写清实际完成时间,别往后拖。我们规定交接班前把黄联核对一遍,空格当天清零,拖到第二天再补,时间就对不上账了。
CNC明明空着,为什么模具还是出不来?
十有八九是在等上游:图纸没会签、钢料没到、或者热处理件还在外协厂。机台空着不代表流程通了,把工序单往前翻两格,卡点基本都能翻出来。
小厂没有ERP,用Excel管工序单行不行?
行,关键是每天固定时间更新、固定一个人负责。三套模以下Excel完全够用,超过五套同时在制,纸单加看板就容易漏,那时候再考虑上系统。
外协厂拖期有什么办法压?
下单时就把炉期和排期写进送货单,约好超期一天扣多少钱。更实在的是关键件备两家外协,或者干脆选预硬钢,把热处理这一环整个绕开。