铝制品模具怎么做?重力浇铸的砂芯
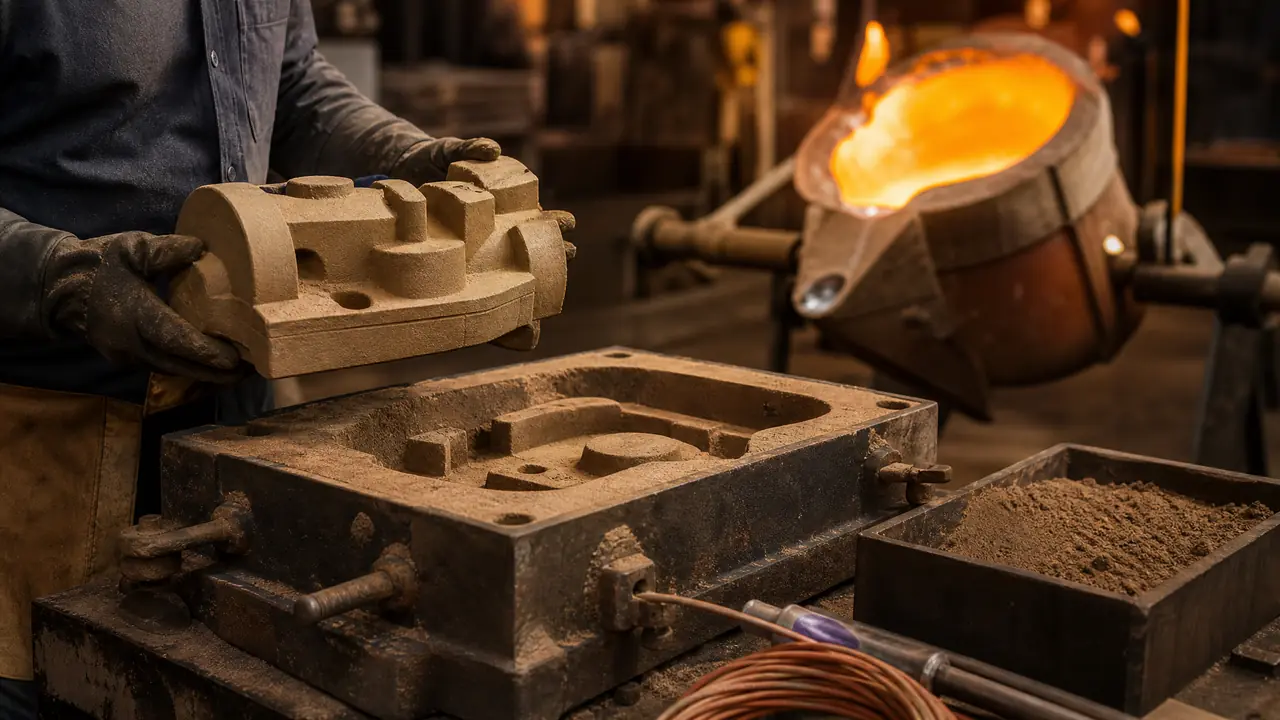
开门见山:铝制品模具怎么做,三分在模样、七分在砂芯。铝水一怕气、二怕缩,砂芯的分块、排气和涂料没做扎实,浇出来就是气孔件。动手前先把砂芯方案敲定,再定浇注系统。
铝制品模具怎么做?黄岩做铝铸件的老张,车间墙上贴着一张纸:砂芯不合格,浇注免谈。我头回看不懂,直到亲眼见一批电机端盖因为砂芯排气没引出箱,开箱后内腔顶面一层皮下气孔,X光一探全判废,三万来块的铝水当天回炉。那趟之后我也信了这句话。
铝制品的范围很广。水壶、门把手这类薄壁件走压铸,模具一套几十万起步;电机壳、泵体、阀体这种带内腔的中批量件,砂型重力浇铸反而划算——模样芯盒几千到两三万就能开做,换型也快。这套工艺里的模具不是一块钢,是模样加芯盒加砂箱的组合工装,砂芯在其中既撑内腔又管排气,地位比注塑模里的滑块还高。
铝制品模具的工装组成:模样、芯盒、砂箱各管一段
铝制品模具核心是模样加芯盒:模样翻出铸件外形,芯盒做出砂芯撑起内腔,砂箱型砂合围后整体浇注,三样缺一不可。行话叫模样工装,配合芯座、浇口棒一起设计,缺一样都出不来合格铝铸件。
模样多用铝模或树脂模,数控铣直接铣出来。铝模耐用、表面光,树脂模便宜、改型快,小批量我站树脂模,产量上了万件再换铝模。放尺是第一步:铝合金线收缩大概 1%-1.2%,ZL104 这类铝硅合金我们放 1%。有一回新厂照钢件的 2% 放,铸出来的法兰孔距短了两毫米,螺栓孔全错位,整副模样返铣。
分型面顺着铸件最大截面走,起模方向不留倒钩。芯盒的分块在图纸上就得掰扯清楚——整芯省事但起芯难,分块芯好起模却要拼装对位。从放尺、分型到起模顶杆的布置,跟模具制造全流程的十二道工序是一个路子,铸造只是把机床换成了型砂和芯盒。
型砂本身也有讲究。中小件用覆膜砂或湿型砂机器造型,紧实度高、尺寸稳;大件用呋喃树脂自硬砂,现场加硬化剂自干,起模斜度能放小。紧实度别一刀切,太紧排气差,太松涨砂。铝件壁薄,型腔涨半毫米,尺寸就超差。
砂芯怎么做:覆膜砂射芯、树脂自硬砂两条路
砂芯按批量选工艺:批量件用覆膜砂射芯机,芯盒加热 220℃ 上下几十秒固化,尺寸稳;单件大芯用树脂自硬砂手工春,成本低,精度看工人手感。铝水温度低,对砂芯耐火要求松,两条路都走得通。
铝水浇注温度六七百度,对砂芯的耐火要求比钢件松,覆膜砂完全扛得住。我们做电机壳芯,芯盒 220℃ 加热,射砂后固化 50 秒起芯,尺寸波动能压在 0.2 毫米内。芯盒本身是数控铣铣出来的,铣削在模具厂怎么分工,之前写过一篇车铣磨放电线割五大工艺对比,这里不重复。
芯头和芯座的间隙,铝件我们留 0.4-0.6 毫米。间隙大了,铝水顺着缝往芯头钻,起模一圈飞边;小了,合箱压崩芯头,砂粒掉进型腔就是砂眼。大芯子按比例放宽,不是死数。
涂料别省。铝件砂芯刷醇基石墨涂料一到两遍,干透再合箱。有回新来的小工只刷半遍就合箱,那批壳体内腔粘砂粘得像长癣,清理工位多干了两天。排气同样要命:芯子里埋蜡线,浇注时蜡线烧掉留出气道,气体顺着芯头引出箱外。开头端盖那批废件,就是排气没引出箱,气体全闷在内腔顶面。
重力浇铸的关键参数:温度、除气、补缩一个不能松
重力浇铸盯三处:浇注温度 690-720℃、铝水除气到位、厚壁处冷铁配保温冒口补缩,三处任何一处松了,气孔缩松就上铸件。参数看着简单,差在执行。
温度是头一关。A356、ZL101A 这类铸造铝硅合金,行业普遍在 690-720℃ 浇注,薄壁复杂件提到 730℃ 左右。出炉到浇注一路掉温,转运慢 3 分钟掉 20℃,浇不足、冷隔就来了。车间里用浸入式热电偶量,别靠眼睛看颜色——铝水不发红,肉眼分不清 680 还是 720。
除气比温度更容易被忽视。铝水吸氢,凝固时析出就是针孔,X光下满片黑点。像样的厂用旋转喷吹氩气精炼,小厂拿六氯乙烷压块压进去也行。浇前做个减压试样,试样鼓胀发疏就说明含氢高,回炉重新精炼,别硬浇。
补缩靠冒口加冷铁。厚壁热节处放冷铁加快凝固,冒口套保温棉延后凝固,顺序凝固做好了,缩松留在冒口里不进铸件。浇注系统按开放式设计,铝件常用 F直:F横:F内 约 1:2:4,让铝水平稳充型不飞溅。内浇口别对着砂芯冲,铝水一冲芯子,冲垮是砂眼,冲偏是壁厚不均。
砂型重力和金属型重力怎么取舍,看批量看内腔。中批量带复杂内腔,我只推砂型重力;真到了十万件级,直接压铸。
| 路线 | 模具投入 | 适合批量 | 内腔复杂度 |
|---|---|---|---|
| 砂型重力浇铸 | 模样芯盒几千到两三万 | 几十件到几千件 | 高,砂芯形状随便做 |
| 金属型重力浇铸 | 钢模三五万起步 | 上万件 | 受限,复杂内腔做不了 |
回头看开头那批报废的端盖:模样没问题,浇注温度也在区间里,废就废在砂芯排气这一步。做铝制品模具,把砂芯的分块、间隙、涂料、排气这四件事想透,浇注就是按参数执行的体力活。下一副模具评审,先让对方讲砂芯方案,讲不清的直接换厂。
常见问题
铝制品模具的模样用什么材料做?
树脂模和铝模最常见。树脂模便宜、改型快,几百到几千一套;铝模耐用,表面光洁度好,产量上万件更划算。钢模在重力浇铸里反而少用,除了导热快容易激冷,还容易生锈胀砂。
砂芯做好后能放多久再浇注?
树脂自硬砂芯放一周问题不大,但要防潮,南方梅雨季三天就吸潮发软。覆膜砂芯稳定些,干燥环境放半个月。久放的芯子下炉前闻一下,有酸味说明树脂在降解,重刷一遍涂料再合箱。
铝铸件气孔超标先查哪里?
先分清孔型:皮下圆形亮孔多是氢针孔,查除气环节;孔壁挂砂灰的是砂芯排气不畅,查蜡线和芯头;集中在内浇口附近的卷气孔,改浇口速度和倾斜角度。别上来就调温度,三种孔的病因不一样。
重力浇铸和压铸怎么选?
看批量加内腔。几千件以内、内腔复杂、还要热处理强化的,走砂型重力;十万件以上的薄壁外壳件,压铸摊得薄。中间地带最纠结,算一笔模具摊销账再算试制周期,多数时候重力先落地。