热冲压成型模具是什么?高强度钢板红热成形的模具设计
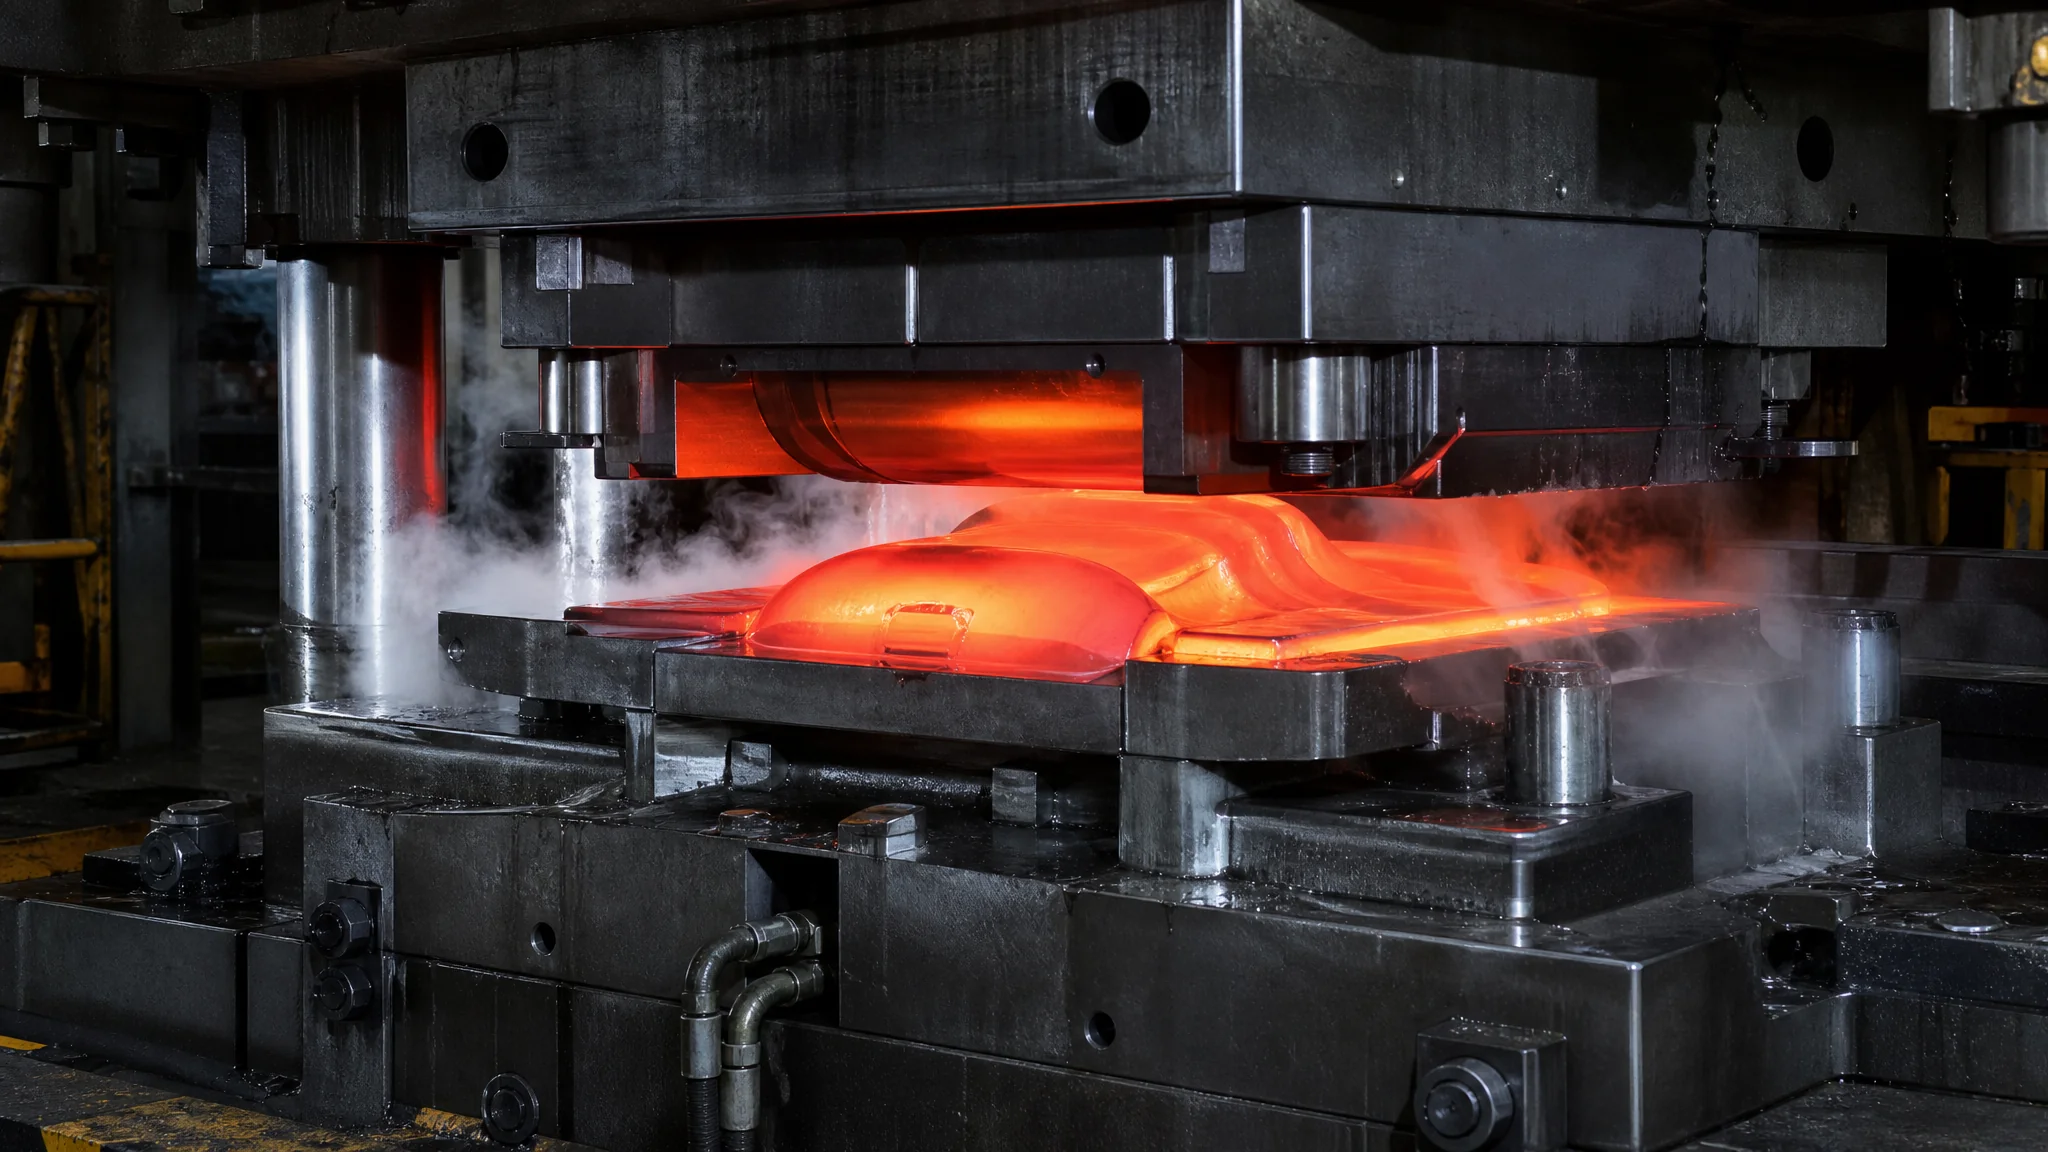
简单说:热冲压成型模具就是边冲压边给钢板淬火的模具。22MnB5硼钢加热到930℃烧红,转移进模具合模成形,靠模具里的水路把冷却速度拉到30℃/s以上,出炉就是1500MPa的马氏体件。模具本身不是难在成形,是难在冷却。
第一次站在热冲压线边上,我脑子里就一个念头:这不是冲压,这是打铁。炉子里出来的板料是橙红色的,晃眼睛,机械手夹着往模具里送,液压机合模,滋一声白汽起来,十几秒后取出来的件已经变成黑灰色,硬到锉刀打滑。热冲压成型模具干的就是这个活:把一块600MPa级的普通硼钢,变成1500MPa的超高强度安全件。
这行里外号叫"红热成形",官方叫热成形或者热冲压。国内干这行的厂子常说一句糙话:模具是捎带的,冷却才是主业。我深以为然。这篇就顺着工艺原理、模具冷却设计、跟冷冲压的差异、应用和行情这条线,把我这几年在热成形模具厂里看到、摸到、翻过的车都写出来。
工艺原理:930℃烧红、合模成形、模具里淬火
热冲压的完整链路是:22MnB5硼钢板进加热炉,930℃左右保温几分钟完成奥氏体化,机械手转移到模具内,合模冲压成形,保压同时模具水路急冷,冷却速度超过30℃/秒,钢板组织转成马氏体,抗拉强度从600MPa级跳到1500MPa级。
展开讲。22MnB5是最主流的热成形硼钢牌号,德标里叫22MnB5,各家钢厂有各自的商用名,成分核心就是那一点硼(大概0.002%到0.005%的量级),硼能大幅提升钢的淬透性,让不太快的冷却速度也能淬透。供货态的22MnB5抗拉强度也就500到600MPa,跟Q345一个档次,软,好冲。进了加热炉烧到930℃左右,钢的组织变成奥氏体,塑性好到离谱,一段圆角能拉得很深都不裂。
奥氏体化完的板料出炉时通体橙红,温度窗口很紧。从出炉到进模合模,一般要求几秒钟内完成转移,板料每多暴露一秒都在掉温,掉到850℃以下奥氏体化就开始不完整,后面淬出来的强度就打折。所以你看热冲压线的节拍是机械手、液压机、模具三家一起逼出来的,慢一拍整批料的强度就心里没底。
合模成形跟保压冷却是叠在一起发生的。模具合上把板料压成A柱、B柱的形状,水路里水流猛冲,把钢板从900℃左右拽到200℃以下。只要冷却速度维持在30℃/s以上,奥氏体就来不及转成铁素体珠光体那种软组织,直接切到马氏体。马氏体有多硬,这么说吧:热成形件落料后的切边工序不能用普通模具剪,得激光切割,剪刀口根本啃不动,这也是热冲压产线后面必配激光切割线的原因之一。机械手、转移节拍这些外围设备怎么配合,属于模具之外的生产线工程,想补课的同学可以翻翻模具制造全流程十二道工序,把模具本身在整个制造链条里的位置先摆正。
模具的核心是冷却:水路设计决定组织和节拍
热成形模具八成功力在冷却水路。水路到型面的距离、水路间距、水流速度,直接决定钢板的冷却速度和组织转变;冷却上不去,等同一套贵了几倍的普通冲压模。冷却不良的典型后果就是软点——零件上局部硬度只有HRC30出头的区域,敲一下就凹。
软点这个事我亲身处理过一回。一套门槛梁模具,试模件送去做硬度mapping,正常区域HRC46到48,中段有个巴掌大的区域只有HRC32。客户直接把件退回来了。拆模查水路,最后发现那一片有条水路堵了半截——出厂时钻屑没清干净,水流量只剩正常的三成不到。通了水路重新试,硬度拉平到HRC47左右,整件事前后折腾一周。从那以后我们车间立了规矩:热成形模具出厂前必须做流量测试,每条水路逐条卡流量,差值超过15%就返工。就这一条土规矩,值很多钱。
水路布局现在就两个流派:传统钻孔水路和随形水路。钻孔水路是在模芯上钻直孔,加工便宜,堵了也容易疏通,毛病是孔是直的、型面是弯的,孔到型面的距离没法均匀,深腔位置冷却就是慢半拍。随形水路是3D打印的路线,用金属打印一层层把水路"长"在离型面等距的位置上,冷却均匀性和节拍都能拉开一截,复杂件的硬度散差能压到HRC2以内。缺点也直白:贵,打印模芯比锻坯加工贵不少,而且内部流道弯弯曲曲,日常清理得靠专业设备。我们的取舍偏明确:平板特征多的件(防撞梁这类),钻孔水路够用;A柱、门槛这种带深腔和复杂曲面的,咬着牙上随形。3D打印在模具里的应用面比很多人想得宽,3D打印模具的应用与玩法那篇讲得更细。
模具材料也得围着导热转。主流是H11、H13这类热作模具钢,耐得住九百多度的板料反复烫,配合水冷把模温压在150℃到200℃的区间;高热负荷的镶块(比如凸台、拉延深度大的区域)会上铬锆铜这种铜合金,导热系数是模具钢的好几倍,能把局部热点强行拽下来。热作钢的门道在耐热抗回火那一套,这篇H13模具钢性能与应用可以对照着看。还有个容易忽视的:水路板焊和接头,热成形模具的水路接头在产线上天天高温循环振动,O圈老化比注塑模快得多,备件清单里O圈和快插接头永远多备一箱。接头选型的话,模具水嘴与快速接头里有专门讲。
和冷冲压模差在哪?间隙、回弹、寿命全是反的
热冲压模具跟冷冲压模具长得像亲兄弟,脾气完全是反的:凸凹模间隙要按板料热膨胀放大,回弹方向跟冷冲压相反(板料降温收缩是贴向凸模的),模具寿命按加热循环次数算,设计逻辑得整个换一套脑子。
先说间隙。冷冲压的冲裁间隙按料厚和材料取百分比,热冲压成形间隙得把板料在900℃时的热膨胀算进去——钢板线膨胀系数十几个10⁻⁶/℃,从900℃冷到室温,1米长的件要缩将近1厘米的量级。间隙不给足,合模瞬间板料还软,直接把模具卡死、型面拉伤。回弹也是反直觉的:冷冲压的回弹是往外弹开口变大,热成形是贴模冷缩,尺寸反而往里收,凸模得做补偿。各家算补偿量的方法都是项目数据喂出来的经验公式,别指望教科书里抄一个通用系数就完事。
寿命逻辑也不一样。冷冲模看刃口磨损,热成形模看热疲劳。型面被九百度的板料一遍遍烫、又被水路一遍遍冷,表面 eventually 会出现龟裂——行业里叫热疲劳裂纹,模芯用到一定循环数就得修模抛光甚至重新开镶块。这就是为什么热成形模具比同尺寸冷冲模贵一大截:材料要真空冶炼的热作钢、型面要氮化或者PVD涂层防护、水路加工和调试工时堆得高。冲压模具的常规设计思路那套基本功(冲裁力、结构、回弹)依然是底子,入门的可以看冲压模具设计入门补基础,但记住热冲压是站在这些地基上的另一栋楼。
说句有倾向的话:热冲压模具的设计难度,我认为被行业普遍低估了。看结构图就是一副拉延模,真上手才知道水路、热补偿、涂层、节拍这一堆变量互相咬。我见过冷冲模做得顶漂亮的厂子接热成形单,第一套模试了三个月。别迷信大厂,也别低估这门手艺。
用在哪、多少钱、什么厂在干
热冲压件的用武之地全是车身安全结构:A柱、B柱、前后防撞梁、门槛加强板、车门防撞梁、中通道,新能源车又加了电池包边梁这类新场景。模具价格行情大致是:单件模具(不含产线)几十万到两百万级别,设备投入才是大头,一条完整热冲压线(加热炉+液压机+激光切割线)动辄数千万。
为什么非它不可?车身轻量化要减薄板料,普通钢减薄了强度不够,铝材又贵又有连接工艺的麻烦,热成形件用1点几毫米的板做到了过去3毫米冷冲件的强度,还顺便把整个碰撞传力路径做得又硬又轻。新能源车对电池包周圈的结构件要求更狠,这几年热成形件的单车用量一直在涨。想了解汽车模具全貌的,看这篇汽车模具种类全景,热成形是里面增长最猛的一支。
国内做热冲压的厂子,我给分三层看。第一层是外资和合资的老牌玩家,本特勒(Benteler)是绕不开的名字,热成形工艺的开山鼻祖之一,给主流主机厂做件为主,官网的技术介绍Benteler可以翻翻;同级别的还有海拉、 Gestamp 这些国际热成形集团,产线和模具技术都深。第二层是国内大型模具和车身结构件集团,宁波、芜湖一带的汽车模具产业集群里不少厂既开模具也自营热成形件,瑞鹄这类从模具起家延伸到热成形产线的,竞争力已经很扎实。第三层是专做热成形模具的中小厂,接第二层的模具订单,拼价格拼交期,水路设计和热补偿的经验参差,选他们要先看做过哪些件的模具、有没有硬度mapping数据。对中小模具厂怎么评估实力,瑞鹄模具实力分析那篇的评估框架可以套用。
关于行业盘子给个参照:根据中国模具工业协会的行业统计口径,模具行业年营收在三千多亿元的量级,热成形模具是冲压模具板块里增速最快的细分之一,跟着新能源车的安全结构件需求走。工艺原理层面的英文资料,维基百科的Hot stamping词条写得算清楚,22MnB5的成分和马氏体转变都有讲到。
常见问题
热冲压和传统冷冲压最本质的区别是什么?
冷冲压是在室温硬成形,板料多硬就多硬;热冲压是把板烧到930℃变软再成形,成形和淬火在模具里一次完成。产出件的强度差着一个量级,冷冲压结构件做到七八百MPa顶天了,热冲压件1500MPa起步。
热冲压模具为什么要设计那么多水路?
因为模具不只是成形工具,还是淬火介质的载体。冷却速度低于30℃/s,奥氏体就转不成马氏体,零件强度直接不合格;冷却不均匀就出软点。水路就是模具的血管,堵一条废一批件。
随形水路值得上吗?
看件。平板特征为主的防撞梁类零件,钻孔水路完全够用,省下的钱是纯利润;A柱、门槛这类深腔复杂件,随形水路对硬度均匀性和节拍的提升立竿见影,多花的钱能从节拍和良率里赚回来。别被"3D打印"四个字忽悠着全上,也别死守钻孔不放。
一副热冲压模具大概什么价位?
单说模具(不含产线),常规的B柱、防撞梁级模具几十万到一百多万,复杂的多工位模具能到两百万上下。真正的门槛在产线:加热炉、液压机、激光切割线配齐,数千万起步。所以这个行业集中在能整线投入的大厂手里。
热冲压件为什么大部分用22MnB5?
便宜、淬透性好、供应链成熟。一点硼就把淬透性拉起来了,几十年的牌号,各钢厂都在供,料源稳定。新出的高塑性热成形钢、低硼配方是后话,主流还是它。
收个尾。热冲压成型模具这个东西,我越干越觉得它像"半个热处理设备披了张冲压模的皮"——结构图的壳子是冲压,魂是控温。我的偏好一直很明确:水路优先级放在型面光洁度前面,宁可型面抛得糙一点,水路流量和均匀性必须逐条验证;模具材料上H13打底、热负荷高的镶块上铜合金,这两条钱不省。至于软点、热疲劳裂纹这些坑,每个都是拿真金白银换的课,能从别人文章里白嫖到,就是赚的。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。