模具加工流程怎么排?备料到钳修的顺序
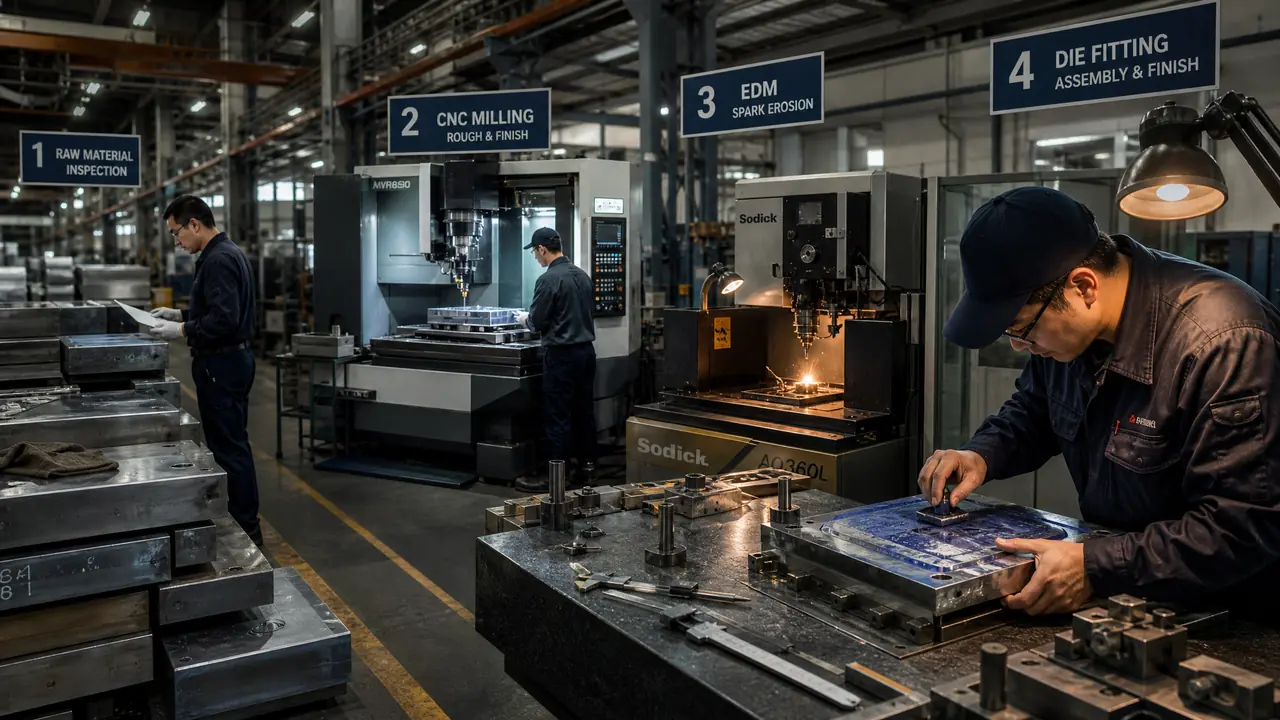
直接给结果:模具加工流程的排法是备料六面光、粗加工留量、热处理、半精与精加工、电火花,最后钳修研配试模,顺序颠倒必返工。多数拖期卡在留量与热处理外协。排产前先把留量表和热处理节点定死,再谈排班。
接了个急单,图纸一到手,车间师傅问我模具加工流程怎么排,我说照老规矩走,他反问一句:老规矩是哪条?我愣了一下。干了这么多年,很多顺序确实长在手上,真要一条条说清楚,反而得停下来理一理。我的排法很固定:备料、粗加工、热处理、半精和精加工、电火花、钳修,这条链上能调的只有每步的时间和留量,顺序本身动不得。
为什么这么死板?一套中等大小的注塑模,从开料到T1试模大概25到40天,光热处理外协来回就要3到6天。顺序排错一步,比如精加工做完了才想起要淬火,变形量直接把尺寸吃掉,整套模芯报废重来。排产时省下的那半天,赔进去的是一整周工时。
备料不是买块钢:六面光和探伤是底线
备料的核心是铣出六面光并做探伤,单边留3到5毫米加工余量。材料里藏着裂纹或硬度不均,后面每道工序都在放大这个隐患。不少厂把备料理解成买料,钢厂发来什么就用什么,这是省小钱。六面光的意义在于给后续工序一个统一的基准面,铣床、磨床、CNC都认这六个面,基准歪了,装夹次数越多,累积误差越大。
探伤这一步,我以前也嫌麻烦。超声波探伤一件料百来块钱,等两三个小时出结果。前年那套718H的家电外壳模就是为了省这一步,试模第二次模芯渗水,扒下来一看,裂纹是从料芯里出来的,跟加工没关系。重备料、重加工、重试模,前后多耗了二十来天,客户的信任也折进去了。从那以后探伤成了死规矩:模芯料必探,模板看情况。
备料还有个容易忽略的点:毛料要比成品单边大3到5毫米,小件可以收到2毫米,再小就悬了。铣六面的时候顺手把基准角做出来,后面CNC对刀能省不少扯皮。各工序之间怎么衔接,从粗加工到精加工的完整工序链那篇写得比我细,这里不展开。
粗加工到热处理:留量给错,后面全在还债
粗加工要给热处理留出变形余量,模芯单边留0.5毫米左右,模板留2毫米上下比较稳。留少了淬火开裂,留多了精加工白白磨掉工时。淬火时钢材内部组织变化,尺寸一定会动,留量就是给这个动量准备的缓冲。
材料路线不同,留量的给法也不同。我拿718H预硬钢和H13对比过:预硬料出厂硬度HB280到320,不用重新淬火,变形风险小很多,交期紧的普通塑胶模直接用;客户指定要H13淬硬到HRC48以上,就得老老实实留量、淬火、再靠磨和精铣把尺寸拉回来。
| 路线 | 常用材料 | 热处理 | 变形风险 | 适合场景 |
|---|---|---|---|---|
| 预硬钢直做 | 718H、P20 | 出厂已预硬,无需再淬 | 小 | 普通塑胶模、周期紧的单 |
| 粗加工后淬硬 | H13、SKD61 | 真空淬火加回火,硬度HRC48以上 | 大,余量要留足 | 对硬度和寿命要求高的模芯 |
我们车间吃过一次亏,数字到现在还记得:一套模芯粗加工只留了0.3毫米,真空淬火后翘了将近0.1毫米,精加工根本不够吃,最后靠软氮化救回来,硬度差了一截。同批另一套留了0.8毫米,淬完很稳,多花两小时磨削,总账反而划算。现在车间的规矩是淬硬料单边留0.5到0.8毫米,按料的大小浮动。
热处理外协的排期要提前锁。本地热处理厂的真空炉一般凑炉开,等炉加上往返,3到6天是常态,赶上年节还要加码。我的做法是订单一确认就把热处理的时间窗口写进排产表,而不是等粗加工做完了再打电话问。从一块钢板到能出件的模,中间的道数比很多人想的多,模具制造全流程的十二道工序这篇可以对着自己的加工单核一遍。
精加工与放电:基准不丢,尺寸才对得上
精加工时CNC型面留0.02毫米抛光量,深腔骨位给电火花,镶件孔走线切割。能一次装夹做完的尽量合并,换基准尺寸就对不上。热处理之后的每一刀都在吃最后的余量,这一段拼的是基准管理。
热处理回厂先磨基准面,再上半精加工,留0.1到0.15毫米,最后一刀精铣到位。我见过不少厂在这里栽跟头:型腔在CNC上做完,拆下来去线割镶件孔,装回去发现基准偏了0.05毫米,整套配合面全部重新研。现在我们的做法是能合并的工序一次装夹做完,型面和孔位尽量在同一次装夹里出活,实在要拆的,先把基准孔和基准面做出来再说。
电火花负责CNC到不了的死角:深腔骨位、清角、窄槽。放电有损耗,骨位越深,电极余量越要放大,一般粗打留0.15毫米给精打。骨位多的时候,一对电极粗打加精打要一两天,这段时间最容易被排产的人低估。线切割管镶件孔和顶针孔,慢走丝割一修三,孔公差能做到0.005毫米以内,就是快不起来,排产要给足窗口。车铣磨放电线割这五大工艺各自吃哪一段活,五大工艺对比那篇拆得比较清楚,不重复了。
钳修排在末位,为什么反而最容易拖期?
钳修负责研配、抛光和试模后的修整,排在所有机加工之后。这段排期被压缩,fit模不到位,试模的飞边修不完,交期只会更慢。它是整条链的收口,前面欠的账全在这里还。
前面所有工序的误差,最后都堆到钳修这一站来消化。型腔和型芯的配合面要研合,分型面贴红丹检查,局部高点一点点修掉。一套两腔的模,光fit模就要两三天,分型面复杂的更久。机加工哪道超差了,钳修就得多还一天债,这也是为什么我一直说,前面的留量和基准决定了钳修的工作量。
抛光也在这个阶段。普通亚面省到800目砂纸就能出件,要求高一点的到1000到1200目,镜面级得一路走到钻石膏,工期翻着倍地涨。我们做透明件那套模,光省模就花了一个星期,两个人倒班磨,胳膊都抬不起来。试模之后还有修模:飞边、缩水、顶白,每一项都可能把模拆下来动刀。所以排产时钳修至少按机加工总工时的三成预留,压得再紧,T1到T2之间那轮修整省不掉。
回到开头那个急单,我的回答最后就一句话:顺序照老规矩排,备料、粗加工、热处理、精加工放电、钳修,把每步的留量和外协窗口先锁死。你手上的加工单要是正卡在某一步,先回头查留量和基准,多半能找到病根。这一步对了,后面每一步都顺。
常见问题
模具加工流程里哪一步最容易出问题?
多数翻车出在热处理前后。淬火变形吃掉留量、基准面氧化脱碳没磨干净,都是常见的坑。热处理回厂后建议先测硬度再上机床,别凭手感判断。
预硬钢和淬硬料到底怎么选?
普通塑胶模、交期紧,直接上718H或P20预硬料,省掉热处理外协那几天。模芯要求高寿命、高硬度,就选H13这类淬硬料,同时把粗加工余量放大到0.5毫米以上,两种路线的账要分开算。
小模具能不能跳过粗加工直接精铣?
料小、形状简单可以,毛料六面光之后一次精铣到位。但只要是淬硬料,粗加工这步省不得,变形那一关总要有人来还。
钳修阶段发现尺寸超差了怎么办?
先看超差方向。腔做大了可以镶块补救,做小了要看余量还够不够,实在不行只能焊补重做。精加工前把图纸尺寸过一遍再开刀,比事后补救便宜得多。