汽车模具编程怎么入门?大模刀路、外协接单与报价门道
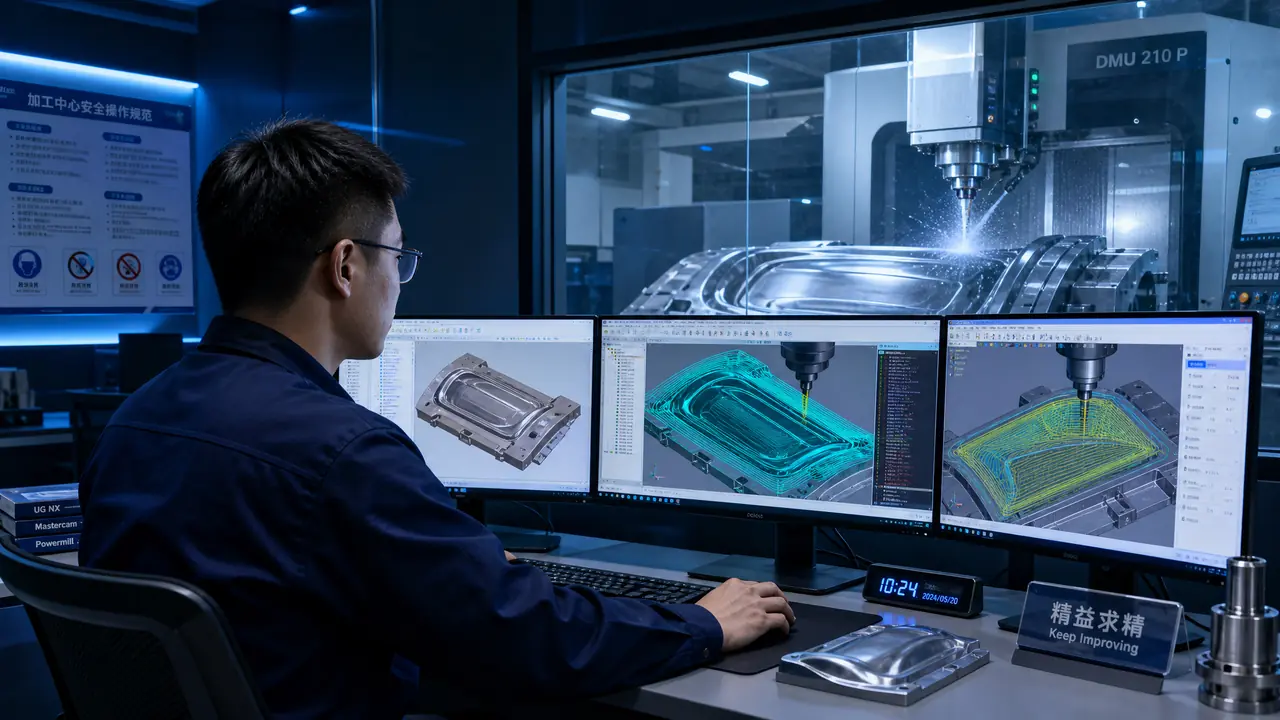
答案不复杂:汽车模具编程跟小塑胶模不是一个路数,工件动辄一吨多重,型面开粗留量、半精摊匀余量、清角拆电极分先后,这三步走稳了才谈得上效率。刀路背后是机床时价,一小时六十到一百二,编错了烧的全是真金白银。这篇按接单的视角把这些门道一次拆开。
周四晚上十点多,宝龙的老板又来电话了,一套侧围外板凸模,两百零五个小时干完了,问我周五到周日三天还有没有空机。我拉了拉桌上的排期表,两台八百五十的中心周六空着,一口应了下来。挂了电话,徒弟凑过来问:汽车模具编程是不是比咱们平时编的活儿难得多?我说难不在按钮上,在于你得先想明白这上百吨的钢料怎么翻、怎么摆,刀才敢往下走。
做外协接单这些年,我总结出一句话:小模编的是形状,大模编的是装夹和流程。保险杠、门板、翼子板这一类汽车大模,模芯毛料一吨往上,配三米五龙门或者两米一的大车,翻身吊装一趟半天就没了。工序上省一个翻面,等于白捡半天机时。所以编程的人先得懂车间怎么干活,光会画刀路画得漂亮,排不出一道道合理的顺序,在这行站不住脚。
型面开粗怎么留量?跟小模完全是两套思路
大模型面开粗跟小模相反,宁多勿少,单边普遍留零点五到一毫米。淬硬到HRC48以上的模芯,一刀补焊就是上万的事,留量的本质是给后面半精和精加工兜底,不是浪费。
给小塑胶模开粗,余量敢抠到单边零点三,车间上下不会有人多说一句。大模没人这么干。车门板这一类模芯,多数是718S或者1740整体淬硬,硬度上到HRC48,一刀下去要是过切了,补焊加重新淬火,两三万块就没了,工期还搭进去十天半个月。我们接单这些年,大模开粗统一单边留零点五,保险杠这种形状起伏大的给到一,一句话,宁可慢点铣,留量必须兜得住后半程。
策略上我站动态铣,不站传统层铣。同一个保险杠凸模,层铣层深给到一点五,进给每分钟八百,机床整宿吼得像要散架;换成动态铣,层深压到零点六,步距放大,进给能拉到两千二,机床的负荷反而平稳。同样一台八百五十,开粗时间能省四分之一,刀具寿命还长。这套参数是拿刀粒喂出来的,信键盘上标出来的默认值,不如信车间里响不响。
带斜度的周边得用刀侧扫,别拿刀尖去啃。刀尖那一小圈是整把刀最脆的地方,拿它啃斜面,一天废两把刀不稀奇。要把摆给到三度往上,让刀侧去担当切削,刀尖只管清根。就这一条改过来,我们一年在刀粒上省下的钱,差不多够给编程组发两回奖金。
对了,说到刀,补充一句。十二毫米的四刃合金刀粒,一片一百二上下,是外协编程逃不开的成本账。开粗参数写得猛不猛,表面上是在比快,底下算的全是刀钱和机床时钱的平衡。
清角怎么排?红铜石墨之争先放一边,先后顺序才是命门
大模清角的命门在顺序:先等高铣用牛鼻刀走台阶,小机再上小刀扫残余,都够不着的死角才拆电极放电。顺序排反了,大机空转等小机,一天几十上百块机时就没了。
新手最常见的毛病,拿到型面就急着拆电极,巴不得五毫米往下的角全交给放电。老师傅的做法是拿等高铣先刮一遍:直径三十的牛鼻刀刀侧圆弧R5,先把深腔台阶一层层走下来,能清掉的角先清掉。剩下的残余换小机,直径十以下的刀接着扫。到这一步还进不去的死角,才轮到电极上场。一个车门凸模照这个路数排下来,电极从二十多个压到十来个,放电省下五十多个小时,这是白花花的机时钱。
材料之争到了大模上反倒简单。巴掌以上的大面积粗放,石墨便宜一半,干得还快;只有褶折线这一类又尖又娇气的细节位,我会换红铜,放电稳,烧出来的面省了钳工不少打磨的工夫。两边各管一段,不用争出个高下。
深度方向能一次装夹做掉的,绝不排到翻面以后。搭铜公去够着进行位,翻面以后基准接不上,合模线差出几丝,钳工拿油石修到眼花。跟换遥控器电池一个道理,能从后盖进去,就别把整机拆了。
外协接单报价怎么算?时价加难度,新手最容易报亏
外协编程报价主流两条路:按机床时价每小时六十到一百二,乘上估的工时再上浮两成;或者整套模具一口价。零基础接单的按一口价来,按小时算的没有摸清行情非常容易报亏。
把行情拆开讲。宝龙那一带的时价,开粗每小时六十到八十,精加工八十到一百二,刀路算得越细,报价的底气越足。估工时这道题最见功力:保险杠凸模开粗估八十小时,半精四十,精加工一百二十,清角和电极另计。头两年我吃过估工的亏,一套门板模按一百五十小时报的价,干完一数两百一十小时,多出来的六十小时全算我给老板白送。打那以后报价统一上浮两成,宁可在交期上给惊喜,不在价格上埋雷。
| 环节 | 时价区间(元/小时) | 常见估时(保险杠凸模) |
|---|---|---|
| 型面开粗 | 60-80 | 80小时左右 |
| 半精加工 | 70-90 | 40小时左右 |
| 精加工 | 80-120 | 120小时左右 |
| 清角与放电电极 | 另计 | 按电极数量逐个算 |
接单想接得长久,光会算钱不够,交期信誉才是护城河。答应周三给的程序,周二半夜也得发过去,拖一回,下回人家电话就不打给你了。程序包发过去之前,仿真必须一遍遍过干净,刀柄夹持长度按实际填,外协件出了撞刀,人在外地,赔起来比厂里还疼。这个坑我踩过,教训是按里程算的。
零基础想入行,从哪条路练起?
先花两个月把UG铣削基础吃透,拿一套门板凸模的公开练手图,从开粗到精加工独立走完全流程,再进厂跟一两个大项目。别一上来就啃航空面,大模编程的底气是流程完整,不是曲面多玄。
软件上UG和PM二选一,别贪多。主机厂配套的模具厂普遍用UG,上下游文件对接顺;专做外协加工的厂PM更多,刀路算法在大曲面上确实稳。我的建议是精通一个,另一个真要用的时候,一两个月就能上手,刀路背后的逻辑是相通的。另外找图别犯愁,论坛里改模图、培训班流出来的练习档一搜一大把,先求走通,再求走好。
模型处理这一步先别急着摆刀路。拔模角合不合适,R位大小能不能用现成刀具干出来,分型面有没有破面,这些在设计端就要挑出来。有条件的话争取进厂跟一个完整项目,看毛料怎么吊、压板怎么搭、翻面前后基准怎么找。屏幕上点不出来这些,车间里站上一个月,你对时间的估法会完全变掉。
岗上真刀真枪干上两三年,汽车模具编程这条路就算走通了。往深了走是全覆盖编程加工艺整合,带小团队排产;往宽了走就像我这样接外协,时间自由一些,收入跟信誉挂钩。两条路都比死守一个工位编刀路强,走到哪一层,看你肯不肯把流程吃透。
那晚排期表敲定,徒弟把周六的空机时段标成了红的,问我大模的单子以后能不能多接点。我说能接,接得稳才行——开粗留量给足,清角顺序排对,报价往实里报,交期一天不拖,这四条守住了,电话自然一个接一个来。刀路是编给机床走的,口碑是编给自己走的。
常见问题
汽车模具编程一套下来,报价大概什么水平?
按小时合计,保险杠这一类单件凸模全流程下来八九千;整套侧围模内外三件一起外包,两三万也常见。影响最大的三个变量是硬度、曲面复杂度和交期松紧,急单上浮三成不算宰人。
没有大机经验的编程员,厂里肯要吗?
肯要,但头三个月基本在跟模。大机床的坐标、翻面找正这些现场功夫,软件里学不来,厂里也清楚这一点。面试时把小模的完整案例讲透,比简历上写一排软件名管用得多。
开粗用牛鼻刀还是球头刀,怎么定?
带斜度的大面和台阶用牛鼻刀,吃刀宽、散热好,刀粒也便宜;曲面顶部精加工才换球头刀。开粗阶段上球头刀,等于穿着皮鞋跑工地,又贵又慢。
动态铣是不是所有机床都能跑?
不是。老系统扛不住高速段的海量小线段,容易前瞻死机,机床振起来刀粒掉得飞快。系统偏老就老老实实用层铣,把层深和进给配平,稳稳当当把活干完比什么都强。
PM的清角策略跟UG比,强在哪?
PM的残余毛坯自动识别确实省心,上一把刀留下的残余它自己算得清楚,策略排起来顺手。UG靠毛坯区间分步,多设几道也能做到,就是费点手工。二选一的时候,先看你目标厂用哪套,别跟行情拧着来。