模具喷砂机怎么选?喷料粒度与压力
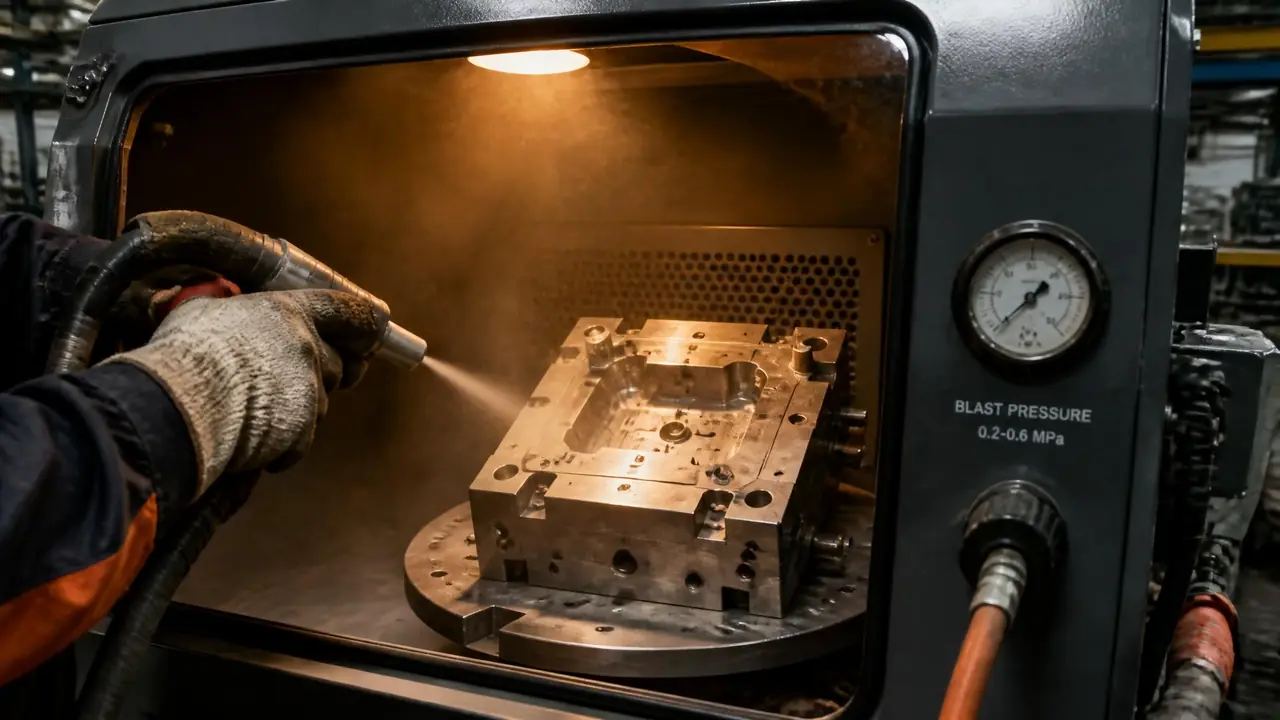
开门见山:模具喷砂机选型就看两件事,喷料粒度和压力。玻璃珠180目配0.4兆帕能应付八成清模活,铝模和蚀纹型腔必须换塑料砂降压。动手前先拿废料试喷两秒,比看任何参数表都管用。
上个月车间一套压铸模到保养周期,浇口附近糊着黑乎乎的脱模剂残碳,超声波洗了两遍还是泛乌。没办法,搬出喷砂机,180目玻璃珠,压力打到0.4兆帕,二十来分钟打完,型腔露出本身的银灰色,合模线那圈积垢也下来了。这种活干得多了,我越来越觉得,模具喷砂机选型其实就卡在两个参数上:喷料粒度和压力。其余的花哨配置,都是后话。
粒度选错,轻则打不干净,重则型腔打毛,镜面模直接报废;压力调过头更麻烦,铝模壁薄,0.6兆帕的刚玉怼上去,分型面能被啃掉两三个丝,合模就跑披锋。粒度和压力是一对绑死的组合,分开谈都不成立。下面按车间实际用法捋一遍,数据来自我们自己那台箱式机,能给具体数的都给。
喷料粒度怎么选:玻璃珠、刚玉、塑料砂各管一摊
日常清模用180目玻璃珠,压力0.3到0.5兆帕;压铸模硬垢换120目白刚玉上0.6兆帕;铝模和蚀纹型腔只用塑料砂,0.2兆帕慢慢打。这三句背下来,能避开八成的坑。
展开讲。玻璃珠是圆珠,靠滚压敲击去污,打出的表面是均匀哑光,尺寸去除量在微米级,注塑模日常保养基本全靠它。我们常用180目,讲究点用220目,打完型腔摸上去像磨砂玻璃,后续脱模反而顺。
白刚玉和棕刚玉是多棱角磨料,切削性强。压铸模那种烤硬的积碳层,玻璃珠打半天打不动,换80到120目刚玉、0.6兆帕,几遍就露本色。代价也明显,棱角会把表面犁出细划痕,精型腔和分型面要躲着走。
| 磨料 | 常用目数 | 工作压力 | 适合的模具 | 效果与代价 |
|---|---|---|---|---|
| 玻璃珠 | 120-220目 | 0.3-0.5兆帕 | 钢制注塑模日常清模 | 哑光均匀,几乎不伤尺寸 |
| 白刚玉、棕刚玉 | 80-120目 | 0.5-0.7兆帕 | 压铸模积碳、锈层 | 去垢快,容易打毛精型腔 |
| 塑料砂(树脂砂) | 20-70目 | 0.2-0.4兆帕 | 铝模、带蚀纹型腔 | 温和保纹,单价高,用久会碎 |
| 核桃壳砂 | 20-40目 | 0.2-0.3兆帕 | 橡胶模、玻璃模轻垢 | 温和但效率偏低 |
塑料砂是给铝模和蚀纹面保命的。硬度比铝低或接近,靠低速大覆盖把污物蹭下来,纹路不会被削平。就是贵,一袋25公斤装的价格能顶两三袋玻璃珠,用一阵碎成粉就得换。核桃壳砂属于同一类温和料,打橡胶模合适,就是慢。
话说回来,不是所有脏都得动喷砂。油泥、水垢、料粉这类轻度污渍,超声波或者清洗剂就够了,没必要上磨料,毕竟喷砂多少会带走一点表面。模具清洗机怎么选那篇对比过超声波和高压喷淋的适用边界,可以对照着看,把喷砂的火力留给真正的硬垢。
还有一个容易被忽略的用途:焊补前的预处理。型腔磕了碰了要上激光焊,焊点周围若留着残塑和油膜,焊完准夹渣气孔。我们的规矩是焊前先喷砂,180目玻璃珠、小压力,把修复区打出干净的金属色再交焊工。模具激光焊机怎么选那篇写过热影响区的对比,两道工序搭着看更全。
压力调多少?先看模具材质,再谈目数
钢制注塑模0.4兆帕起步配180目玻璃珠;压铸模硬垢可以到0.6兆帕;铝模一律压回0.2兆帕以内。超过0.6兆帕,玻璃珠也会把型腔打毛。
压力和粒度是配着来的,同一台机器,压力决定磨料砸上去的动能。我们那台箱式机的压力表量程1兆帕,实际干活大部分时间停在0.35到0.45之间。喷嘴离型腔10到15厘米,摆45到60度角,别垂直怼——垂直打容易在局部留凹坑,斜着走扫得匀。
交个底。前年接一套铝模,客户没提型腔有细蚀纹,徒弟按钢模的老习惯,80目刚玉、0.5兆帕去清残料,打完纹路浅了一截,肉眼都看得出。重新咬花花了三千八,工期还搭进去一周。从那以后车间立了规矩:铝模开工前先拿同材质废料试喷两秒,塑料砂、0.2兆帕、喷嘴拉到20厘米开外。
压铸模另说。那层积碳烤得跟釉似的,0.3兆帕的玻璃珠上去就是挠痒。120目刚玉、0.6兆帕,喷嘴走慢一点,一遍下来大半能掉。打的时候戴好防尘面罩,刚玉粉尘吸进嗓子又干又涩,这是拿喉咙换来的经验。
机器本体怎么挑:箱式、转台式和加压罐的价位
每天清一两套模,箱式手动喷砂机足够,三千到八千块;批量作业上转台式,两万起步;加压罐式出砂稳,但必须配足气量的空压机。
箱式喷砂柜是模具车间最常见的,人手从前面手套孔伸进去,脚踩开关,柜顶带布袋或滤芯除尘。挑的时候看三点:除尘风机风量、手套孔布局顺不顺手、照明亮不亮。风机小了柜内起雾,打着打着看不见型腔,非常影响手感。
空压机是隐形门槛。喷嘴6毫米的话,压入式一分钟耗气大概1到1.2立方,一台7.5千瓦螺杆机带一台箱式没问题,两台同时开就得排队。买机器前先盘自己车间的气源,别机器到了才发现气不够。虹吸式省气但效率低,打模具这种局部作业够用;连续大面积作业才考虑压入式。
转台式适合每天十套模以上的节奏,模具往转盘一放,转着打,手只管喷枪,两三万起步。模具厂大多到不了这个量级,别为了所谓一步到位多掏两万。干式湿式之间,湿式粉尘小、表面更细腻,但打完必须立刻吹干上油,车间没烘干条件的别碰,湿着放一夜就返锈。喷完砂的防锈我多说一句:两小时内上薄层油或者气相防锈,防锈剂怎么搭配那篇写得比我全。
回到开头那套压铸模,最后是120目刚玉先粗打一遍,再180目玻璃珠收面,前后半小时,模具第二天照常上机。粒度和压力这对参数,说穿了就是什么模具配什么力度,拿不准就先试后打。试的成本是两秒钟,试错了的成本是几千块。
常见问题
喷砂会把模具尺寸打小吗?
正常参数下,玻璃珠清模的单次去除量在微米级,一年打几十次基本看不出变化。要防的是高压刚玉反复怼同一个分型面,那个是真会啃料。
喷砂和超声波清洗,先做哪个?
重垢先喷砂破掉积碳层,再进超声波把细缝收干净;轻度油污直接超声波就行。顺序反了,超声波洗不掉烤硬的残碳,白耗一遍。
湿式喷砂机值得多花钱吗?
粉尘和表面质量确实更好,但前提是有烘干和即时防锈的条件。模具喷完湿着搁一晚,返锈比不洗还难看,没这条件就老实用干式加除尘。
喷砂磨料能重复用多久?
玻璃珠循环用十几个工作日就会碎成粉,打出的表面发乌发暗,这时候该筛掉换新料。刚玉耐用些,碎粒越打越细,目数实际在变,出效果不对就换。