卷圆模具怎么调?直边预弯、卷径计算与回弹过卷的车间实操
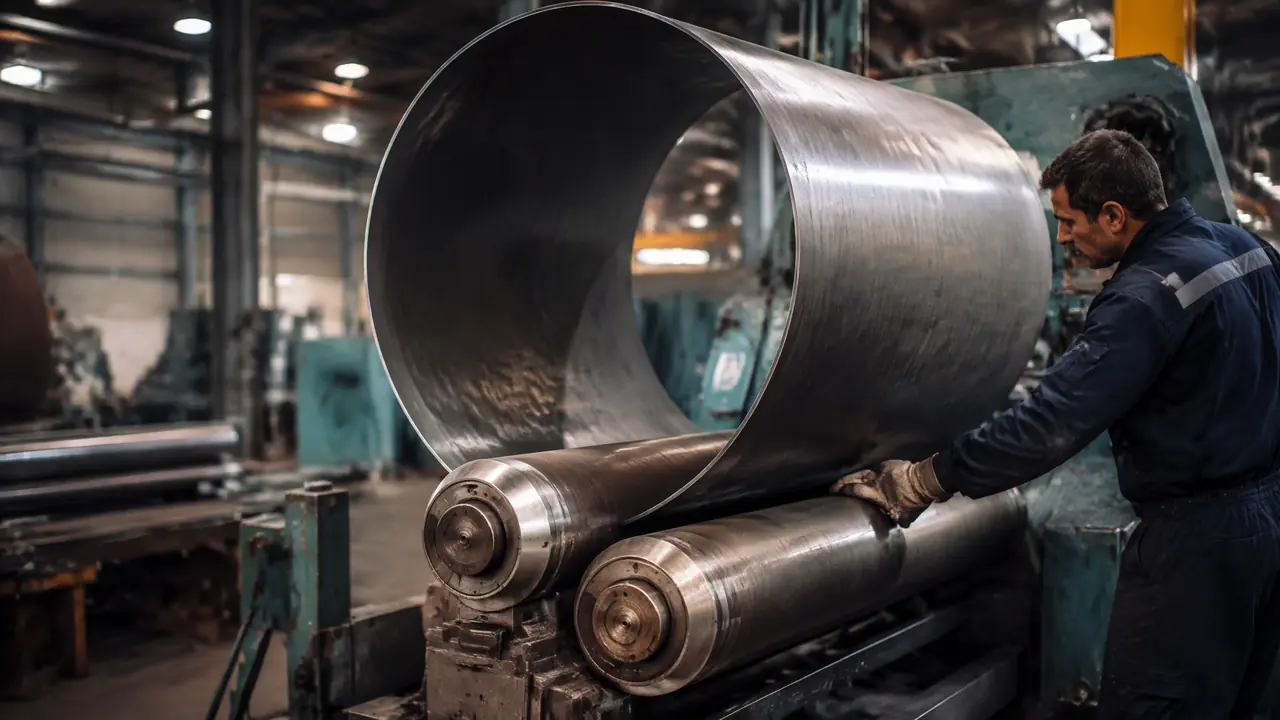
把话放这儿:卷圆出现椭圆和直边,八成不是机器不行,是预弯没做、压下量凭手感、回弹没留过卷量。先把展开料长按中性层算准,再用垫板压头把直边干到15毫米以内,最后按直径的1%到2%过卷,圆度基本就稳了。
上个月车间里卷一批φ320的通风管筒体,2毫米冷板,新来的小伙子卷了三根全是椭圆,长轴短轴差了将近4毫米,两头还各拖着一截50毫米的直边烫手,问我是不是卷板机该修了。我过去一看,下辊压下量没变过,头子也没预弯,这不出怪事才怪。这就是卷圆这件事最典型的误区:很多人以为板料往辊子里一喂、转几圈就出圆筒,其实圆度和直边全是在上料之前和卸料之后决定的事。
我把那批活重新走了一遍流程:先按中性层把展开长度算出来,垫板压头,再分三遍压下过卷,四根管子卷出来圆度误差没超过0.8毫米,直边留了10毫米左右,砂带机打磨掉就齐口了。这篇就把这套过程里的账怎么算、参数怎么给,一条条摊开讲。
先分清你说的卷圆模具是哪种:辊卷和冲卷两条路
卷圆模具广义上指两类:卷板机的三辊四辊靠辊子滚压成型,冲床上的卷圆模一次把铰链、卡箍这类小件卷成圆。大筒体走辊卷,小件走冲卷,路线选错后面全白搭。先搞清楚自己手上是哪种活,再谈参数。
辊卷这边,卷板机的上辊和两根下辊就是你的"模具"。对称式三辊机有个天生的毛病:两根下辊之间有中心距,板边够不到上辊的压点,所以两端各留一截直边卷不圆,经验上这段直边约等于下辊中心距的一半再加一个板厚。我们车间那台W11-12×2000,下辊中心距280毫米,不预弯直接卷,2毫米板两端各留140多毫米直边,你想想320的筒体上有两个140的死直边,那还叫圆筒吗。
冲卷那边就是正经的模具了,典型的是铰链卷圆,料在级进模里先预弯出一段弧,后面工位再包卷成整圆,单边间隙一般给到料厚加0.15毫米左右,卷圆间隙小了刮伤料,大了圆不拢。这类模具的工位排布、卷圆系数的取法,那篇铰链卷圆的设计实例里写得比我细,文末延伸阅读有链接。
我的偏向很明确:直径250以上、板厚1.5毫米以上的筒体,一律走辊卷,成本低还能卷变径;铰链、合页、卡箍这种小件批量大的,才值得开冲压卷圆模。有人拿冲床硬卷直径400的大筒,一副模具好几万,卷三根模具钱都收不回来,纯属花钱买罪受。
| 做法 | 剩余直边 | 圆度控制 | 适合批量 | 成本 |
|---|---|---|---|---|
| 对称三辊卷板机 | 不预弯约0.5倍中心距 | 靠调压,0.5-1毫米可达 | 单件到小批 | 几乎零模具费 |
| 四辊卷板机 | 一个板厚左右 | 最好,可一次找正 | 批量筒体 | 机时费贵三成 |
| 冲压卷圆模 | 无直边 | 取决于间隙,±0.2毫米 | 上万件小件 | 模具1万起步 |
直边压不掉?预弯就这几板斧
对称三辊的剩余直边只能靠预弯解决:垫一块厚3到5倍的垫板压两端头,或用四辊机直接压边,压完直边能从140毫米干到15毫米以内。不预弯硬卷,直边会一直留在筒体上。
垫板预弯是最土也最管用的办法。拿一块比工件板厚厚3到5倍的平垫板(我们常备一块12毫米的Q235垫板专门干这个),把板头搭在下辊上,垫板垫在板头底下,上辊下来压,板头那一段就弯出弧来了。压完拿卡板或样板对一下弧度,跟目标卷径的弦高差不多就行。两端各压一次,一个头两分钟。注意垫板别压过头,压成勺子形比直边还难收拾,我见过压过头拿锤子敲回来的,敲完那一段全是锤印。
板厚4毫米以上的厚板预弯还有个讲究:板头先在压力机上用通用模压个圆弧头,再上卷板机。直接靠垫板压,12毫米的板能把下辊压出局部压痕,辊面一旦压出印子,后面卷薄板全跟着遭殃。对了,说到辊面,卷铝板和不锈钢的厂子最好留一台辊面没伤的机器专用,碳钢板上的氧化皮和杂质最伤辊面,这个坑我们交过学费,2015年那台老机器辊面坑坑洼洼,卷1毫米不锈钢全是一道一道的压痕,客户整批退货。
预弯完正式卷圆,压下量要分遍给。第一遍压到板厚的一半左右,来回滚一遍;第二遍再压一点;最后一遍精卷找圆。一压到底图省事,板料延伸不均匀,出来就是波浪棱子。
卷径和回弹怎么算:展开料长加过卷量
展开长度按中性层算:料长L约等于π乘以(内径加一个料厚),大卷径中性层系数取0.5。冷卷回弹靠过卷补偿,经验值是卷径的1%到2%,薄板大直径取大值。下料差10毫米,卷完直径就差3毫米多。
拿上个月那批管子算给你看:内径320,板厚2,中性层直径按322算,料长就是3.14×322≈1011毫米,实际下料我给了1013毫米,留2毫米修边余量。为什么中性层直径是内径加一个料厚而不是两个?因为卷圆是大半径弯曲,中性层基本在板厚正中间,内径加一个板厚正好是中径。要是卷U形小弯头那种R小于5倍板厚的,系数就得往下调到0.4左右,那是另一套账。
回弹才是卷圆真正的变量。Q235冷卷,板料弯过之后总要弹回来一点,你卷到φ320松辊,它弹回φ325。我们的土办法是按直径的1%到2%过卷:φ320的筒体卷到φ315左右停手,卸下来回弹回320上下。薄板卷大直径回弹大,取2%;厚板卷小直径弹得少,取1%甚至不到。不锈钢的回弹比碳钢大一截,同样的卷径我一般多过卷半个点。这套补偿思路跟弯管模、折弯模里算回弹是一个道理,那篇弯管模具的回弹补偿实操里也有对照的算法,可以放一起看。
过卷量没有公式能算死,老手都是第一根试出来再定的。我的习惯是第一根故意少过一点,卷完量内径,差多少第二根补多少,两根之内必能把参数锁定。一个批号同一炉钢的回弹很稳定,锁定之后这一批就不用再动。最怕的是一批料里混了两个炉号的板,回弹对不上号,那就得留神了,卷到一半发现圆度跑偏,先查板料是不是换了批。
圆度不对的排查顺序:先锥度再椭圆最后棱子
卷出来是喇叭口先查两下辊是否平行,卷成椭圆查过卷量和卸料方式,板面起棱查单遍压下量是否过大。按这个顺序查,半小时内能定位。别一上来就怀疑机器精度。
喇叭口就是一头大一头小,十有八九是下辊一端高一端低,或者你喂料的时候板边没跟辊子轴线放平行。查法简单:拿水平尺或塞尺靠两下辊两端,落差超过0.05毫米就得调。还有一种是人操作的问题,卷的过程中板料跑偏,一边卷得多一边卷得少,自然锥了。
椭圆一般是过卷过狠了,或者卸料的时候没托住,筒体自重把自己坠扁了。薄壁大直径筒体卸料必须用吊架托着倒出,我们卷1毫米板φ600的筒,卸料两个人一头一个平托着走,摔一下前功尽弃。焊接前可以加几道临时支撑圈,焊完再拆。
板面起棱起包,是单遍压下量太大,局部延伸不均。刚才说了分三遍压,这里补一个数:每遍压下量别超过板厚的三分之一,最后一遍精卷给0.2到0.3毫米就够了。冲压那边的回弹治法又是一套体系,冲压回弹补偿的进阶篇里讲过模面补偿的做法,跟辊卷的过卷不是一码事,别混着用。
收束一下回到开头那批通风管:小伙子后来按这套流程干,垫板压头、三遍压下、过卷到φ315,第四根起根根圆度在1毫米以内,直边打磨掉齐口,客户验收一次过。卷圆这件事说穿了不玄,账算准、头压好、回弹留够,剩下的就是手上稳。
常见问题
卷圆机能不能卷出两段不同直径的变径筒?
能,对称三辊卷锥形筒就是干这个的,把一侧下辊调成倾斜,板料两边线速度不一样就自然卷出锥度。锥度大的活要分很多遍慢慢压,急了板面全是扇形褶子。
卷好的筒体对接焊缝处要不要留收缩余量?
要。纵缝焊完收缩,直径会再小1到2毫米,薄板取小值厚板取大值。我们下料时在展开长度上多给这个量,焊完一收正好。要求高的筒体焊完再上机滚一遍找圆。
没有垫板也没有四辊机,直边还有别的办法处理吗?
有,土办法是留着直边不卷,焊完之后用火焰局部加热矫圆,也就是老师傅说的火工矫正。费工但救急,单件小活能干,批量的活算工时还是预弯划算。
1毫米以下的薄板卷圆为什么老是皱边?
薄板刚度差,压下量稍大边缘就失稳起皱。对策是下辊压紧力给足、减小单遍压下量、板料宽的方向加辅助托辊。皱了再敲平,敲平的应力又让圆度跑偏,从头就要防。