铰链卷圆模具怎么设计?折弯卷圆的工位排布实例
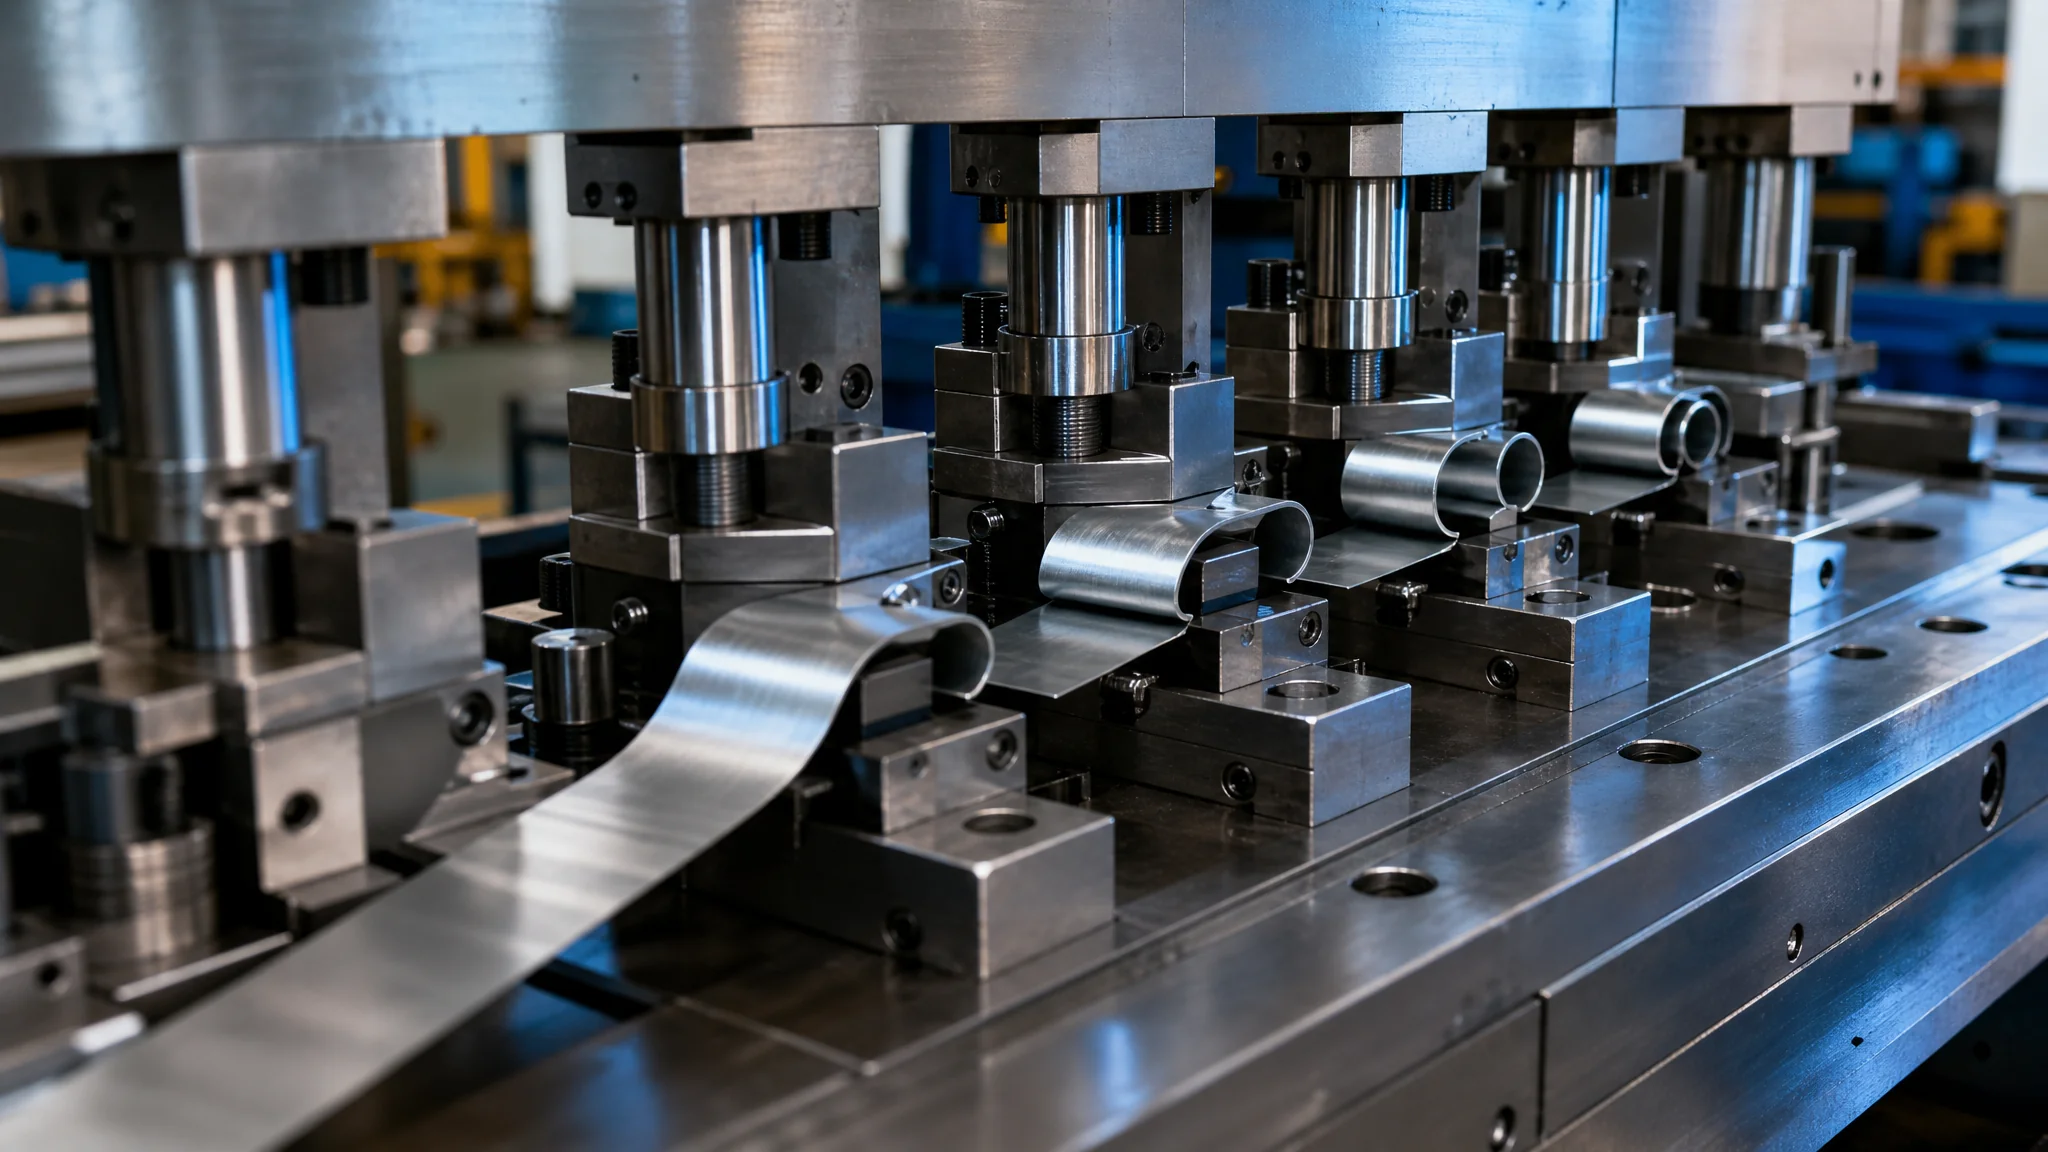
简单说:铰链卷圆模具的核心是"预弯再卷圆"——先把直边压出弧度,再靠芯棒把料一圈圈卷成圆,最后整形。回弹按多卷10到15度补偿,内径做到料厚的1.5倍以上,卷出来的孔才圆。
做铰链件的人,十个有九个在卷圆上栽过跟头。我第一副铰链模是七年前在宁波一家五金厂调的,卷出来的合页耳片孔插不进销轴,投影一量,孔是桃形的——尖头朝上,肚子两边鼓。钳工师傅拿油石修了一下午芯棒,没用。后来才发现问题压根不在芯棒,在预弯角度。铰链卷圆模具怎么设计,教科书上就几行字,真上手全是细节。
先把逻辑捋顺。铰链(就是合页那两片带卷圆耳片的零件)的卷圆,本质是把一条直边料慢慢弯成一个接近整圆的筒。你不能一步到位,一步压下去料会窜、会翘、会开裂,必须分几个工位逐步成形。整个设计的骨架就一句话:直边先压出弧度,再逐步卷成圆。剩下的所有工作——芯棒形状、回弹补偿、工位距离——都是围着这句话转的。
卷圆为什么要先预弯?直边压弧的道理
直料直接卷圆必然失败,必须先用1到2个工位把直线段压出初始弧度,让料头"抬头"30到60度。没有这个预弯,卷圆时料头找不到芯棒,要么插不进去,要么被芯棒顶弯成死褶。
原理上讲,卷圆和普通折弯的区别在于:折弯是V形两点受力,卷圆是料绕着芯棒滑进去的。料头如果没有一个往里卷的弧度,芯棒下压时顶的是料的平面,料只会被压塌,不会往上卷。你想象着卷凉席,起头那一下总要先把席子头撬起一个弯,后面才卷得动,一个道理。
预弯的角度很讲究。行业里常见的排法是预弯75度到85度,弯芯半径取卷圆内径的1.2到1.4倍。为什么半径要放大?因为预弯也要回弹,你按图纸内径做预弯模,压完角度缩水,到卷圆工位料头角度就不够,卷出来开口变大。我那副翻车的模,预弯做的是图纸尺寸,没有放,压完实测回掉了将近12度,这就是桃形孔的源头。
还有个细节说一句:预弯工位的下模不要做成本圆弧的通槽,要做带定位的V形加圆弧底。料在预弯时如果左右窜动1毫米,卷圆工位的料头就歪了,卷出来孔是斜的,两头不一样大。别问我怎么知道的。
工位排布实例:一副十一工位铰链级进模的实排
典型铰链件级进模的工位排布是:冲导正孔和型孔、落料外形、预弯80度、预弯120度、立起卷圆、整形、切断分离。芯棒从卷圆工位开始介入,回弹在整形工位收掉。这套排布我实测过好几副模,卷圆段稳定。
拿我做过的冰箱铰链件举例,SUS304料厚1.5毫米,卷圆内径3毫米,条料宽42毫米,排了11个工位。逐个说。铰链卷圆的最小弯曲半径、回弹这些基础理论,Böllinghaus钢板轧制与成形的公开资料里有系统论述,做之前值得翻一遍(boellinghaus-steel.com)。
第1工位冲导正孔和两个装配孔,直径3.2毫米的导正销孔这工位就冲出来,后面每个工位都靠它定位。第2、3工位冲卷圆段旁边的长腰孔和异形孔——记住一个原则:所有冲裁尽量放在折弯之前,弯完再冲,孔位精度和展开尺寸全乱。第4工位是空位,别小看空工位,料带着折弯件往下送,强度低的地方需要空一拍让条料"喘口气",也留出修模的地方。第5工位落料外形,卷圆段两侧的废料切掉,但卷圆根部的料不切,留着载体。
第6工位预弯80度。这一步只弯卷圆的那条边,折弯线离料头留3到4毫米直边余量,这段余量在后面切断工位才去掉。第7工位预弯到120度,同时把第6工位压过的弧度再压深一点,模面做成本等半径圆弧,让料的变形连贯。第8工位是关键:立起卷圆。上模的卷圆凸模带着芯棒下来,芯棒先插进120度弯的开口里,上模继续下行,料头绕着芯棒被卷圆凸模的弧面推着转,一圈卷到位。
第9工位整形,把卷好的圆再压一遍,把回弹收掉。第10工位空位加检测。第11工位切断,铰链件从条料上分离,成品落进料盒。整套走下来,每分钟45次冲次,一小时两千六百件出头,这是1.5毫米304料实测的数。
工位间距(步距)上有个坑:卷圆工位往后,条料上的件是立起来的,高度比平面件高,送料辊和卸料板之间要留够空间。我第一回排这种模,卸料板照平面件留的间隙,试模第一下就把卷到一半的立边压塌了。后来卸料板在卷圆工位后挖了让位槽才解决。这种坑没处学,全是拿废料喂出来的。
卷圆芯棒和卷圆凸模怎么设计
芯棒直径按卷圆内径减回弹量做,单边放0.05到0.1毫米;芯棒头部必须有一个导入斜面或小圆头,卷圆凸模的工作面做成四分之三圆的凹弧。这两个件的配合间隙,基本决定卷圆质量。
芯棒(有人叫卷圆冲头、卷针)是整套模的命根子。它固定在上模,跟卷圆凸模一起下来,先于凸模接触到料。设计要点三个。第一,直径按孔内径放回弹量,304料我习惯单边放0.05到0.08毫米,冷轧板放大一点,0.08到0.1毫米。第二,头部做10度左右的导入斜面或者直接磨个小圆头,不然高速冲压下芯棒每次都要精确插进一个几毫米的开口,插偏一次就崩。第三,材料用SKD11或DC53,淬火HRC60以上,卷圆段表面抛到镜面——芯棒表面有刀纹,卷圆时料被拉毛,孔内壁全是划痕。
卷圆凸模是包在芯棒外面的那圈,工作面是四分之三圆的凹弧,半径比芯棒半径加一个料厚。料就是从凸模凹弧和芯棒之间的缝里被"捋"过去的。这个缝的间隙按料厚加5%到8%放,太紧料被挤薄,太松卷不贴。
下模那边对应做一个让位孔,芯棒卷完圆要能插进下模让位孔里3毫米左右,把卷好的圆整圈抱住。让位孔和芯棒的间隙单边0.02毫米以内,这个间隙大了,卷圆最后那一下料会从孔底挤出来,形成毛刺。
老实讲,芯棒的设计我还吃过一个亏:芯棒悬伸长度。芯棒从固定板伸出来的悬臂太长,冲压几千次后微弯,卷出来的孔一头大一头小。后来把芯棒固定方式改成螺钉拉紧加台肩压住,悬伸控制在卷圆长度加5毫米以内,问题才断根。这种疲劳性的问题,试模那一百件根本看不出来,量产三天后才爆,最坑。
回弹补偿:多卷10到15度再整形
铰链卷圆的回弹补偿就一招:卷圆工位故意多卷10到15度,让整圆略有超量变形,再靠整形工位压回真圆。304料取上限,冷轧板取下限。想靠一次卷圆卷准,是新手才有的想法。
回弹的根源是塑性变形不彻底。料绕芯棒弯曲时,靠近中性层的材料其实还在弹性范围内,压力一撤它就要弹回去。反映到铰链上就是两个症状:开口变大(卷不拢),内径变大(孔变松)。料越硬、越厚,弹得越厉害。根据中国模具工业协会的统计,2024年我国模具行业营业收入已超过3400亿元,其中冲压模具占了相当大的比重,铰链这类五金冲压件的工艺迭代从来没停过(cdmia.com.cn)。回弹补偿虽然是个老问题,但每批料的批次差异让它永远是活的。
具体补偿量,我的经验值:SUS304料厚1到2毫米,多卷12到15度;SPCC、SPCD这类冷轧板,多卷8到10度;如果客户来料是高强钢,先做试片,别套数。多卷的实现方式是芯棒定位角度或者凸模弧面的包角做大,让料在卷圆工位"过头"一点点。然后整形工位用全形芯棒(跟成品孔完全一致的整圆棒)插进去,上下模对压一下,把过变形和残余应力一起收掉。
调模的时候怎么判断补偿量对不对?我的笨办法:卷完不整形,先测开口。开口间隙比销轴直径大0.1毫米以内,说明补偿刚好;大0.2毫米以上,补得不够;开口反而负了(料头叠过去),补过头了。这个测法比投影量孔快,调模现场特别好用。有一回调一批2毫米304的门铰链,开口死活收不到0.1以内,来回加了三次补偿角才稳,最后实测多卷了17度——超出常规范围,但那批料的硬度偏上限,照死规矩套数就没法干。回弹这东西,公式只能给方向,数永远要试出来。
卷圆变桃形、开口大:这些坑怎么躲
孔变桃形九成是预弯角度不够或回弹没补够;开口变大先查芯棒磨损再查补偿角;内径小于1.5倍料厚卷圆必然起皱变薄。这三个问题占铰链卷圆不良的八成。
逐个说。桃形孔,特征是孔口一个尖、两侧鼓,尖的方向对着卷圆终点。根因就两个:预弯不足(我那第一副模就是),或者卷圆时料尾没抱死。对着查就行,别瞎修芯棒——修芯棒是最后一步,前面两项没排除,修了白修。
开口大。先看芯棒,磨损后的芯棒直径变小,卷出来的孔跟着松。我们车间的规矩是铰链模芯棒每20万冲次强制检查一次直径,磨损超0.03毫米就换。芯棒没问题再查补偿角,最后查料——换一批硬度高的料,原来的补偿量全部作废。
内径和料厚的比例是硬约束:卷圆内径至少1.5倍料厚。1.5毫米的料想卷3毫米内径,刚好压着线,可以做但难调;想卷2.5毫米,劝退,卷圆段起皱、材料变薄,做出来强度也不够。这个比例的物理依据是最小弯曲半径,往极限了卷,外层纤维拉伸过量,变薄率超20%就直接开裂。真遇到小孔径设计,跟客户谈改铰链结构,比硬着头皮做模划算。
材料变薄顺带说一句。卷圆段正常变薄率5%到8%是正常的,超过10%就要查:凸模和芯棒的间隙是不是放小了,或者卷圆一次变形量是不是太大(该拆成两个预弯工位的别省)。我们量变薄用千分尺卡卷圆段最薄点,跟料厚原始值比,一件测三个点。这个数据留着,模具寿命到没到后期,看变薄趋势比看冲次数还准。
单工序模还是级进模?按批量算这笔账
月产3万件以上、外形不太怪的铰链,闭着眼睛选级进模;打样、小批量或者卷圆方向跟冲压方向打架的件,用单工序模分几副做。级进模贵但摊得薄,单工序模便宜但人工和一致性吃亏。
级进模的优势是效率和一致性。一副模冲出来,孔位、卷圆、开口全部由模内定位保证,不依赖工人手法。上面那副冰箱铰链模,模具费报了14万左右,客户当时嫌贵,跑了半年回来算账:单工序方案要三副模加三个人工,摊到每件上比级进模贵0.11元,年产量600万件,一年差价66万。这笔账一摆,就没得争了。级进模的送料、导正这些标准件选型,日本MISUMI的模具标准件目录是行业通用的参考(misumi.com.cn),卷圆芯棒的固定件照标准件画,省得自己设计非标。做级进模的前置知识和加工链路,可以看这篇模具制造全流程:从钢板到成品模具的十二道工序,排工序的时候心里有底。
单工序模的优势是灵活和便宜。一副预弯模加一副卷整形模,两万出头就能开模,改设计也快。散热器支架上那种小铰链片,一个月几百件的需求,客户要货要得急,我们就是单工序干的:冲孔落料一副(复合模)、预弯一副、卷圆加整形一副。缺点也明显:三次定位,孔和卷圆的同轴度做到0.1毫米就要靠治具死磕,工人换手装夹,一致性看人。年产量50万件是个分水岭,往下单工序多半更划算,往上级进模闭眼选。
还有一种折中玩法:铰链件本体简单但卷圆方向朝上(跟冲压方向同向),这种排级进模最舒服;卷圆方向朝下的,要么模内翻身,要么老老实实单工序。翻结构这种事,一着不慎整副模报废,拿不准的时候先做工艺评审,别自己硬扛。
SUS304和冷轧板做铰链,差异比你想的大
304卷圆回弹是冷轧板的1.5倍左右,补偿角多放50%;304容易加工硬化,预弯和卷圆工位之间别加多余整形;冷轧板软,好卷但孔易磨大,芯棒材质可以降一档。
这两种料我都在量产上跑过,差异实打实。304不锈钢强度高、回弹大,卷圆补偿角我做到15到18度才稳(冷轧板8到10度够用)。更要命的是加工硬化:304一弯就硬,预弯过的料到卷圆工位变形抗力更大,如果中间加一道不必要的整形,硬化叠加,卷圆开裂风险直接上来。所以304的排布要"少站快走",工位精简,每站变形量一次给足。模具材质上,304料硬、摩擦大,芯棒和折弯镶件我固定用DC53或者粉末高速钢,Cr12MoV这类普通冷作钢扛不住,关于冷作钢选材可以看这篇冷作模具钢怎么选?CR12到DC53五个牌号的实战对比。
冷轧板(SPCC/SPCD)就省心多了。回弹小、不硬化,卷圆好调,我的补偿角从来不超过10度。但它软,孔容易被芯棒磨大——芯棒稍有磨损,冷轧板的孔径跟着跑得比304快。所以冷轧板的铰链模,芯棒检查周期反而要更密,15万冲次一查。表面质量上304还有个坑:卷圆段拉毛后特别显眼,做外观件的铰链(比如家具合页)芯棒必须抛镜面,抛光等级怎么定可以参考模具镜面抛光加工全流程:油石到钻石膏的等级、缺陷与价格行情。
还有个成本差异提醒一句:304卷圆件的小批量单价能比冷轧板高出六成以上,报价的时候别拿冷轧板的工时套。我见过同行用SPCC的工艺估价接SUS304的单,卷圆工位调模多花了九天,全赔进去。
常见问题
铰链卷圆内径最小能做到多小?
按料厚算,内径不小于1.5倍料厚。1.5毫米料最小3毫米内径,2毫米料最小3毫米。真要更小就得改结构或者接受开裂风险,别硬做。
卷圆之前到底要几个预弯工位?
常规两个:先弯80度左右,再弯到120度左右,然后卷圆。料厚超过2毫米或者304料,建议加到三个预弯工位,每个工位变形量摊薄一点,料走得顺,开裂风险小。
回弹补偿的10到15度是怎么来的?
实测来的。理论上回弹角跟材料的屈服强度、料厚、卷圆半径都有关系,公式算出来只能当起点。我的做法是首件试模时故意从10度起补,量开口间隙,不够再加,一般两轮就收敛。304取高值,冷轧板取低值。
铰链件批量小,能用折弯机折出卷圆吗?
能,但只适合打样或者几百件的小单。折弯机配卷圆下模和卷圆上模,分三四刀把边卷起来,速度慢、一致性差。超过两三千件还是开副简易模划算,折弯机折铰链我最多一次干过八百件,操作工手都折酸了。
最后说点个人偏好。铰链卷圆模具这活儿,我干了这些年,越来越觉得它考验的不是软件画模的能力,是对材料脾气的感觉——预弯放多少、补偿给几度,书上都只有区间,真正落在你那批料上是多少,手上有数才敢下刀。所以我的建议一直是:新模别信仿真结果直接量产,先打50件做全尺寸测量,卷圆段逐件量开口和内径,数据稳了再提速。冲压模具设计的系统方法可以看这篇冲压模具设计入门:从冲裁力计算到模具结构设计,看完再回头调铰链模,理解会深一层。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。