冲床模具厂一套简单模多少钱?设备老三样、价格行情与小单谈法
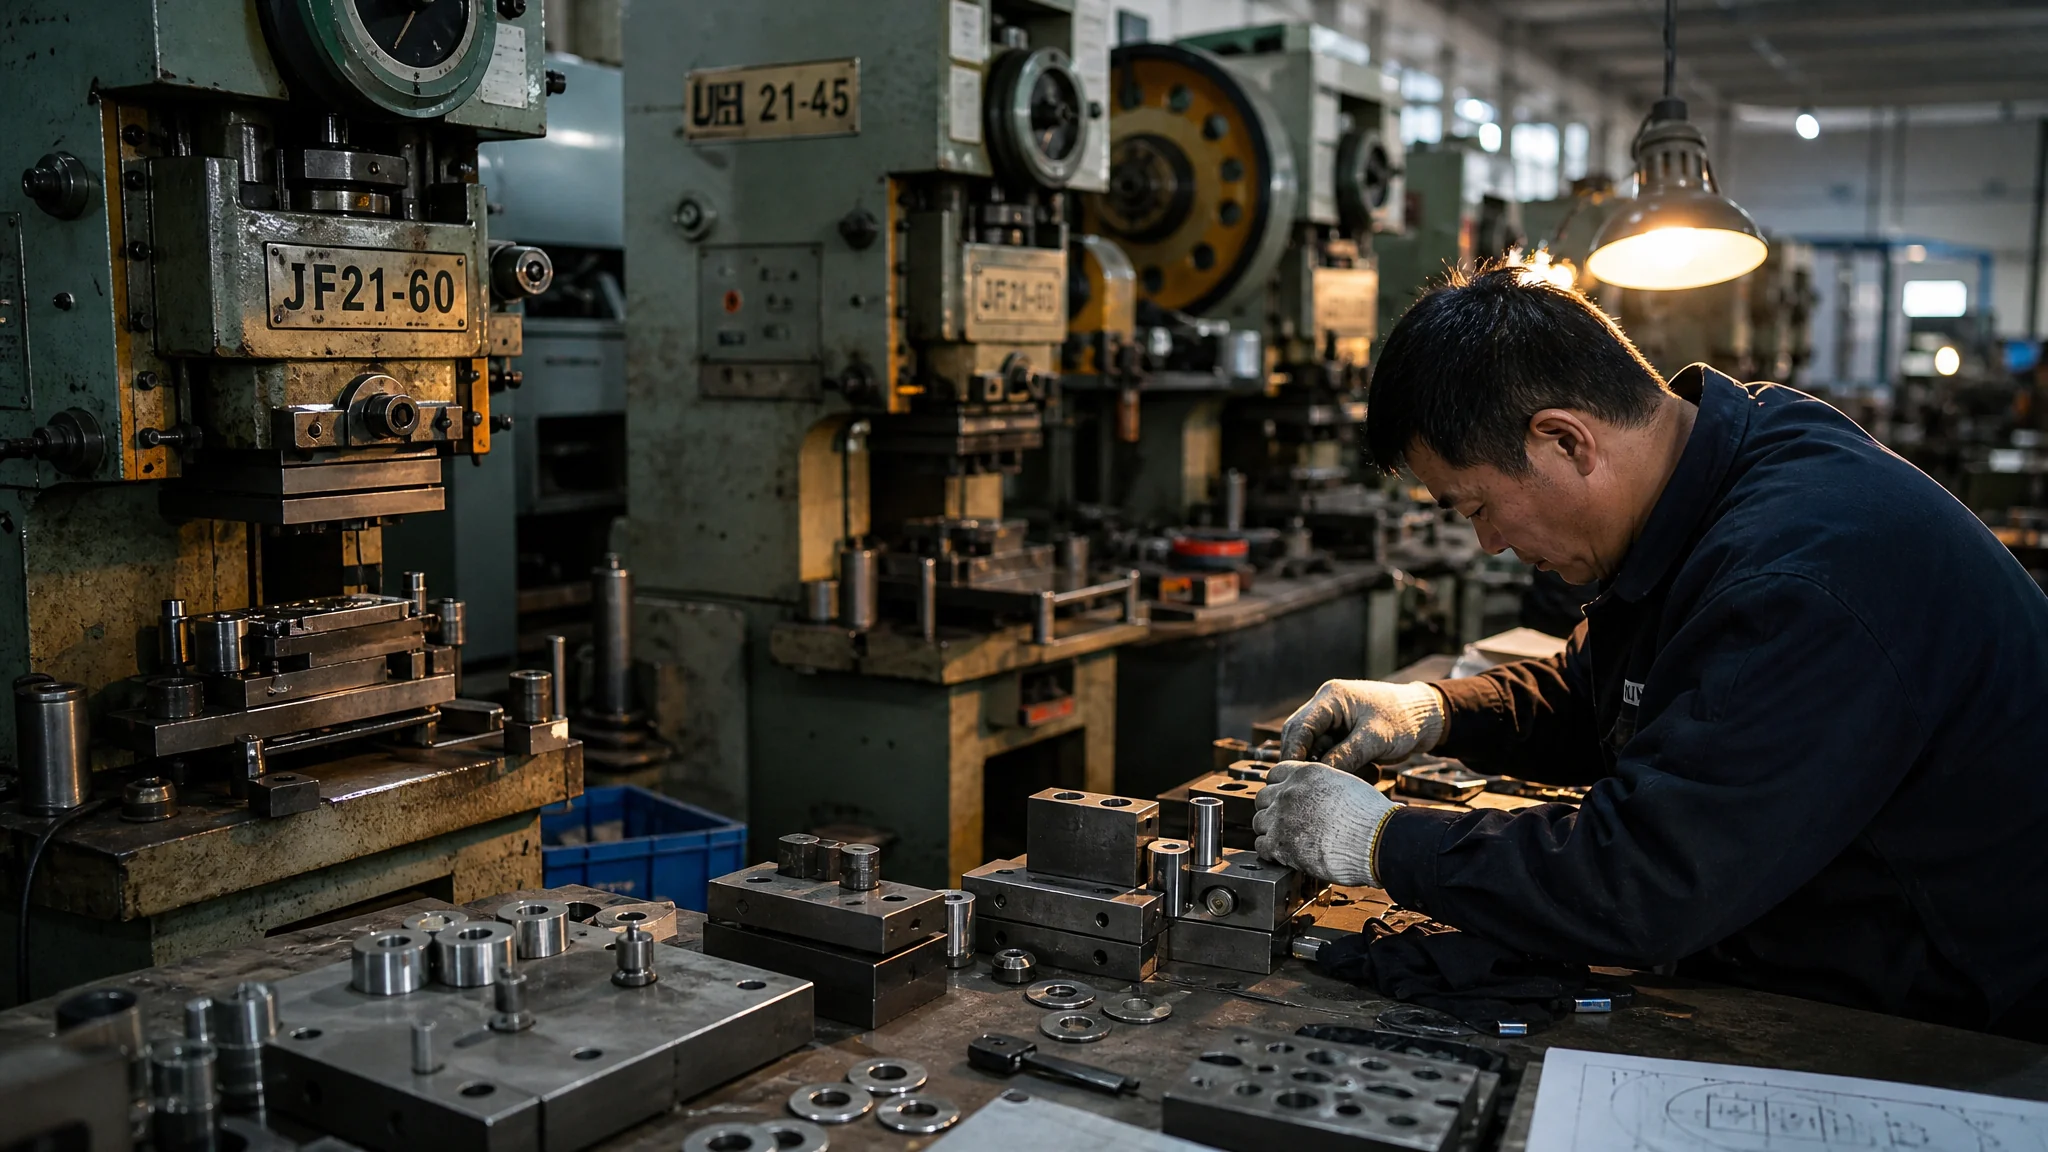
简单说:冲床模具厂里数量最多的是小厂,专做铰链、支架、垫片这类简单模,一套报价三千到三万,车间里就是冲床、磨床、线切割老三样。它跟级进模厂比不了精度和寿命,但胜在便宜、交期快。小单想谈下来,靠凑单、自带图纸和复购预期这三招。
给冲床模具厂下小单,最常遇到的场面就是报价差得离谱。去年我帮一个做五金件的朋友问价:一套铰链页片的落料冲孔模,量不大,一个月两万件。有规模的厂听完直接摆手,这种单子不够塞牙缝;两家小厂报回来,一家四万八,一家九千。他拿不准九千的敢不敢用,跑来问我。
这事儿行内人一眼就看穿:接单的厂子根本不在一个生态里。做级进模的规模厂和做简单模的小厂,成本结构、赚钱逻辑全不一样,硬放一起比价格没有意义。我们这几年下过的简单冲模少说六七十套,铰链的、支架的、垫片的、小折弯件的都有,坑也踩过不少。这篇就专讲冲床模具厂里的小厂生态:车间摆什么设备、一套简单模真实什么价、跟级进模厂差在哪、小单怎么谈。基础概念不熟的,先翻翻冲床模具的基本类型和选用那篇。
冲床模具厂的小厂是干什么的?铰链支架垫片是主食
这类小厂专做单工序模和简单复合模:冲孔落料、一次折弯、冲长孔,一个冲次出一道工序,产品就是铰链页片、安装支架、调整垫片、接地片这类结构简单的五金件。厂子普遍五到二十人,老板多半是钳工出身,画图、装配、试模自己上,业务靠老客户转介绍,基本不做推广。
冲压这门工艺本身门槛不算高,压力机加一副模具就能把板料变成零件,原理在维基百科的冲压成形词条里讲得很直白。但零件简单不等于模具能乱做。就拿垫片说,看着就是一块带孔的铁片,模具间隙放错一个丝,毛刺就大到过不了检。铰链页片的排样和刀口选材门道,我们之前在五金冲压模具的排样与刀口实录里写过,这里不重复。
说个直观印象。我去过一家专做铰链模的小厂,十二个人,一年出两百多套模,全是单工序和复合模,最大一套也没超过三万块。老板娘管报价,老板带四个钳工,忙起来自己上线切割。这种厂在珠三角和长三角的镇上一抓一大把,很多连正经门面都没有,就一个车间加一个堆钢材的棚。别小瞧他们。你家抽屉滑轨里那片铁,八成就出自这类模具。
顺带交代下行业盘子:根据中国模具工业协会的统计,2024年国内模具行业营收在3400亿元上下,冲压类占了其中相当大一块,而这块里数量最多的从业者,恰恰是这些做简单模的小厂。大厂吃肉,小厂喝汤。汤的总量一点不小。
进小厂车间看什么?设备就那老三样
冲床、磨床、线切割,这三样是小厂的命根子,再配一台普车或铣床打杂。看厂盯三处:冲床吨位和台数、平面磨的精度、线切割是快走丝还是中走丝。有热处理炉的极少,淬火基本外发,这是小厂模具质量的头号变量。
拆开讲。冲床以J23系列普通冲床为主力,40吨新机四到六万,二手的一万五到三万,车间里最常见的吨位是25吨到80吨。冲床在小厂身兼两职:生产用、试模用。试模特别能看出手艺——老师傅装模打料,听一声就知道间隙合不合适,我见过师傅三分钟调好卸料板,也见过小年轻折腾一下午毛刺还是大。
平面磨一般就一台M7130,磨刀口全靠它。二手三四万,精度掉没掉要看导轨,看厂时让它磨块铁打表,平面度两个丝以内算合格。线切割几乎清一色快走丝,三到五万一台,讲究点的上中走丝。慢走丝?小厂养不起,一台大几十万还费铜丝,他们做的模具精度也用不上。想系统了解这几道加工工艺的分工,看车铣磨放电线割五大工艺对比。
粗粗算笔账:三台冲床加磨床线切割普车,再算上空压机、行车、料架,一个十人小厂的设备投入大概六十到一百万。这个数字决定了他们的报价逻辑——设备折旧摊得薄,人工才是大头,所以一套模具的加工费,砍价空间通常在一到两成。再往下砍,砍的就是钢材和热处理了。这是后话,下一段细说。
一套简单模到底多少钱?报价单拆给你看
行情价直接给:垫片复合模三千到六千;铰链页片落料冲孔模四千到八千;支架模八千到一万五,落料和折弯多数是两套模分开做;带成形或侧冲的复杂单工序模,一万五到三万基本到头。再往上,就不属于这个生态的单子了。
价差为什么这么大?拆一张报价单就明白。一套普通落料冲孔模,成本大致四块:模材占三到四成,凹模用CR12MOV、冲头用SKD11是常规配置,都属于冷作工具钢这一族,淬火到HRC58-62;加工费占三成,大头是线切割和磨;热处理外发占一成;剩下是装配调试加利润。小厂利润普遍压在一成五到两成,薄得很。
坑也藏在这几块里。我吃过一回亏:一套垫片模贪便宜,找了报三千二的厂,模具到手试冲,毛刺大到刮手。拆开一看,凹模淬火变形了0.1毫米,间隙一头松一头紧——小厂没有自己的热处理炉,外发那家炉子温控不严,模板又薄,变形没人把关。最后重做凹模加运费多花一千八,还搭进去两周。老实讲,三千二和四千五的差价,很多时候就差在人家肯不肯替你盯住热处理这一关。
报价之外还有两个变量要问清。一是开票,很多小厂默认不含税,要票加八到十个点。二是设计费,你只给个样品没图纸,对方得先出图,收五百到一千五不等。别嫌贵,靠样品反推图纸挺费脑子,公差给错了后面全是扯皮。想了解一套模具从钢板到交付要走哪些环节,可以翻模具制造的十二道工序。
跟级进模厂比差在哪?什么时候必须换厂
级进模厂赢在精度和寿命:慢走丝加坐标磨,刃口公差能压到±0.003毫米,硬质合金级进模能冲三千万次往上;简单模靠快走丝加钳工手感,±0.05毫米是常态,刃口十万到二十万次磨一回,总寿命百万次到头。交期倒过来,简单模七到十二天,级进模没有四五十天下不来。
级进模(连续模)是什么,不清楚的先看级进模具的原理和结构。简单讲就是把冲孔、折弯、切断排在一条料带上连续走,一台高速冲床一分钟几百冲次。它解决的问题只有一个:量大。量大了,摊到每个零件上的模具费和人工才划算。
给你一条我自己在用的换厂红线:月量上五十万件、工序超过四道、公差要求收窄到±0.02毫米,三条中一条,就别在小厂耗了,直接找级进模厂。一套电机铁芯片级进模三五十万起步,贵,单位成本反而低。反过来,月量几万件、结构简单的活儿硬上级进模就是烧钱——光料带排样方案的设计费,就可能比你整套简单模还贵。至于怎么判断一家五金模具厂的整体交付能力,五金模具厂那篇里写了更全的看厂方法。
小厂还有个隐形短板:没有项目管理。大厂有跟单员盯节点,小厂全靠你自己催。我现在下单就把节点聊死:备料几天、热处理几天、装配试模几天,写进微信聊天记录当凭证。土办法。但管用。
小单怎么谈?我常用的四招
核心思路一句话:小厂嫌的不是单小,是麻烦。你要做的是把麻烦减少、把确定性提高。凑单、自带图纸、包试模写进合同、给复购预期,四招轮着用,报价通常能下来一到两成,还不伤质量。
第一招,凑单。一套垫片模单下,对方要单独排产、装夹、调试,固定成本摊不薄。把两三套小模捆成一个单子,或者跟同园区的朋友拼单,价钱立马好谈。我试过把一个铰链的两套模加一套检具捆着谈,报价从一万六砍到一万三千五,没伤和气。
第二招,自带图纸。3D图、展开图、公差标注全给到位,对方省掉反推和来回沟通,五百到一千五的设计费直接免掉,报价里这块水分也没了。第三招,合同写死验收线:送样连续冲五百件,毛刺不超过0.05毫米,尺寸抽检合格再付尾款。这一条写进去,小厂的上心程度完全不一样。
第四招最管用:给复购预期。直接跟老板聊,“这产品我一年要开七八套模,做好了后面都找你”。小厂最缺稳定订单,这话比砍两千块好使。我们有个铰链模供应商就这么处出来的,第三年起他家报价我基本不用还,钢材涨价他也只跟我提一次价。
提醒一句,别把价砍穿。有一回我把一套支架模从九千压到七千二,对方接了,后来发现冲头料从SKD11换成了T10,寿命直接减半,重做又是钱。报价低于前面说的行情下限两成以上,你就该警觉——他总要在某个看不见的地方把利润找回来。谈判里怎么守住底线,模具定制谈判的流程手册讲得更细。
常见问题
一套垫片冲模最低多少钱能做下来?
说实话,两千多也有人接,但我不建议碰。这个价位的模具基本是翻新模架加最便宜的模材,冲头用T8、T10,刃口三五万次就得磨。正常行情三千到六千,CR12MOV凹模、正经淬火,能稳定用下去。差一千块,寿命差一倍不止,这笔账很好算。
冲床模具厂为什么不爱接一万元以下的单?
不是嫌钱少,是嫌流程一样不少。报价、出图、备料、外发热处理、装配试模,一套五千的模和一套五万的模,麻烦程度差不到三成,产值差十倍。所以小厂对太小的单要么婉拒,要么报高自保。破解办法就是凑单,让他觉得这份麻烦值得。
简单模的寿命能冲多少次?
刃口两次刃磨之间大概十万到二十万次,具体看料厚和材质,1毫米冷轧板冲支架算中等负载。总寿命磨个五六回,五十万到一百万次也就到头了。崩刃别慌,冲头重做一根两百到四百块,凹模刃口可以修磨降面再用,不用整套报废。
自己带图纸去找冲床模具厂能省多少钱?
省的是两块:设计费五百到一千五,加上沟通反复的隐形成本。图纸给得越全,报价越实,因为对方不用留余量防你改来改去。有展开图更好,直接照单加工。但公差要标得合理,全按±0.01毫米标,小厂要么按精密价报,要么直接推掉。
写到这再说一遍我的偏见:找冲床模具厂下小单,别迷信规模,也别贪便宜,找那种老板自己泡在车间、说话不绕弯子的小厂,反而最省心。设备旧点没关系,人靠谱比什么都强。我那朋友后来就是跟一家七个人的小厂合作的,九千那套铰链模用到现在,四十万冲次,刃磨过三回,还在转。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。