精雕模具适合什么产品?小型精密腔体的加工
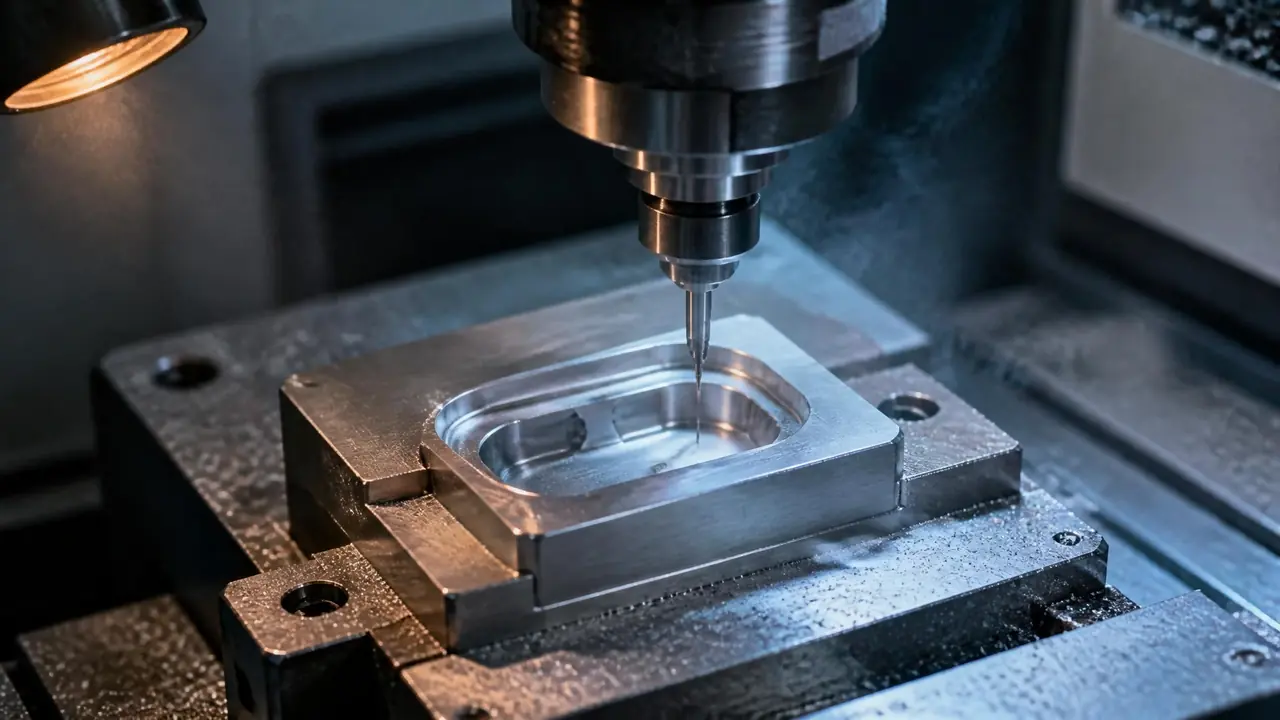
直接给结果:精雕模具对的是小型精密腔体这类活,手机按键、耳机充电仓、连接器、精密齿轮、导光板网点模都在它的主场,靠小直径球刀高转速一层层铣出来。判断依据是腔体尺寸和细节密度,不是产品卖多少钱。你先把手头产品的最小圆角和最窄缝隙量出来,再决定走精雕还是电火花。
上个月有客户拿着耳机充电仓精雕模具的报价单来找我,工艺栏写着精雕,加工费比普通CNC贵了将近三成,他想弄明白这钱花在哪。我把模芯图纸调出来给他看:充电仓内腔四角是R0.3的清角,侧面还有一圈防呆缺口,普通大刀根本进不去,做电极放电又要多拐一道弯。这份报价单的差价,就藏在这几个角落里。
车间老师傅有个粗略的分法:开粗和大面归大机,腔体小、细节密、刀进得去的精细活归精雕机。两边不是替代关系。一副模里各干各的,谁也别抢谁的活。这篇就按我们车间这几年的实做经验,把什么样的产品该把钱花在精雕这一段讲清楚。
精雕模具不是特殊钢种,是一段精细工序
精雕模具指的是用小直径刀具、高转速主轴逐层铣削做出来的小型精密腔体模具,强项是清角、深窄槽和细小文字,跟用什么钢材没有关系。很多人头一回听这个词,以为是模具里新添的门类,其实它说的是加工方式。
先看机器差在哪。精雕机主轴转速普遍两万四起步,高的能上四万转;普通CNC加工中心的主轴大多在一万二以内晃。刀具口径差得更远,CNC开粗动辄D16、D10,精雕机做模芯常用球刀是R0.3、R0.2,最细我们用过R0.1去走模面上的小字。转速高、刀径小,单层吃刀量就得让步,做HRC48左右的2344模块,R0.3球刀每层只敢下0.08毫米。
算笔账你就明白工时花在哪了。一个耳机充电仓的内腔,精雕段跑十来个小时是常态,期间刀路是等高层开完再加平行精修,转角位置还要单独补一条清角路。编程这边讲究不少,从UG出刀路到机床试切要来回调,入门的路径可以翻翻那篇从UG编程到CNC加工的学习路径,这里不展开。说到底,精雕贵就贵在机器转得慢、刀换得勤、程序磨得细。
还有一点常被搞混。精雕机跟传统雕刻机是两回事,有些老板一听"雕刻"两个字就想到刻章刻字那种机器,价格差着一个数量级。模具用的精雕机骨子里是台小型高速加工中心,刚性、光栅尺、主轴精度都是冲着丝级精度去的,报价单上看到精雕别急着按刻字机的价还。
对号入座:这些产品最适合精雕
手机按键、耳机充电仓、连接器、精密齿轮、导光板网点模、瓶盖防盗环,这类腔体小、细节密、尖角多的产品最对精雕机的胃口。判断标准不复杂,量三个数:最小圆角半径、最窄缝隙宽度、有没有细小文字或图案。
拿几个常见品类摆在一起看更直观。
| 产品类型 | 腔体特征 | 精雕的用武之地 |
|---|---|---|
| 手机按键、充电仓 | 圆角多在R0.3上下,面型要求高 | 直接铣出面型,省掉电极 |
| 连接器类 | 缝隙0.2到0.3毫米 | 深窄槽一次成型 |
| 精密齿轮模 | 齿形公差按丝算 | 小刀逐层包络出齿形 |
| 导光板网点模 | 点径0.1毫米级,数以万计 | 网点阵列批量铣削 |
| 瓶盖防盗环 | 细筋密布,容易崩角 | 细筋清根不崩边 |
2024年秋天我们接过一副连接器模芯,两条缝隙只有0.25毫米宽、3毫米深,材料S136。走电火花就得先做电极,细到这个程度的电极本身还要慢走丝去切,一来一回三天起步,放电完的直壁锥度还得再修。精雕机装R0.2的刀直接下,跑了十一个小时出头,两条缝隙的直壁一次带住。客户验模拿投影仪量,公差压在正负一个丝以内。这种活就是精雕的主场,换别的工艺都绕远。
反过来看导光板网点模,几万个小点要是靠电极一个一个打,做到猴年马月去了。精雕机按程序阵列走,一个点零点几秒,一夜下来网点铺满整版。这活以前有人用腐蚀做,可点位深浅的一致性始终比不过铣削,现在我接触的几家基本都转到机加工这条路了。
反过来问一句:什么活不该上精雕?
大而深的型腔、开粗量大的活别硬上精雕机,效率低、刀具钱也吓人;模块淬到五十度以上还要大量去除材料的,电火花反而更稳。机器用错场合,比买错机器还贵。
精雕机的行程普遍不大,常见的也就七百乘六百这一档,模芯大了直接放不下。就算放得下,你让它拿R0.3的刀去啃一大块余量,刀具磨损和工时都会教你重新算账。我们车间派活的规矩很简单:余量小、细节多,才轮到精雕上场。车铣磨电线割五段活怎么分工,之前那篇车铣磨电线割五大工艺对比里写过全貌,感兴趣可以对着看。
还有一个误区得提。别指望精雕直接出镜面,刀痕再细也是痕,表面粗糙度做到Ra0.2上下就到头了,最后那一段还是得靠人工抛光收。等级怎么划分、验收看什么,那篇讲SPI抛光工艺标准的文章里列得清楚。也是因为这个,报价单上精雕和抛光经常是两个行项,看到只有一项的反而要多问一句。
回到开头那份报价单。三成的差价,买的不是机器新,是R0.3球刀十一个钟头一层层铣出来的清角和窄缝,是省掉电极后的三天周期。你要是手里也有小型精密腔体的活,先把最小圆角和最窄缝隙量出来,拿这两个数去问厂家走精雕还是走电火花,让两边都按工艺链报到底。这么比过一轮,报价单立刻看得懂,也不容易被坑。
常见问题
精雕机能加工淬硬钢吗?
能,我们做过HRC48上下的2344和S136,把单层下刀量压到几丝、转速拉高就行。再往上硬到六十度左右就吃力了,刀具磨损快得心疼,那类活更多交给电火花或者慢走丝。
精雕模具的加工费为什么比普通CNC贵?
贵在工时和刀具两头。小直径球刀转速高、磨损快,一把R0.2的刀用不了几天就要换新,单件加工动辄十小时起步。不过要是对比做电极加放电的整条链,很多场合算总账反而是省的。
精雕和激光雕刻是一回事吗?
不是。激光雕刻是烧蚀表面,深度浅,做模具型腔不顶用;精雕是真实的铣削,能做出几十毫米深的腔体。厂家说精雕,你先问清楚是铣腔体还是刻标记,报价逻辑完全不同。
小批量产品值得做精雕模具吗?
看精度在产品里值多少钱。充电仓、连接器这类细节决定装配的,模具本身就是成本大头,精雕省下的电极钱和周期能摊薄不少;纯外观件做到A3级就够用的,普通CNC加抛光可能更划算。