模具钻孔机怎么选?深孔钻与运水孔
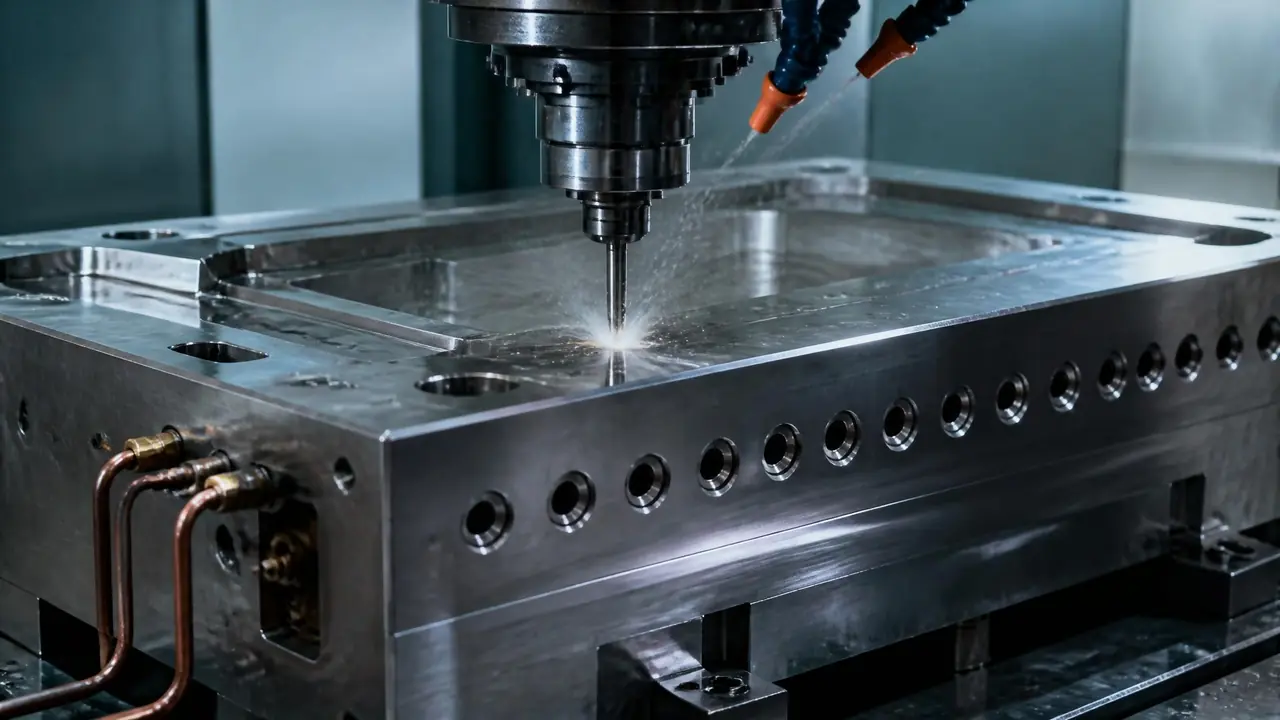
别绕了,选模具钻孔机先看孔深与孔径的倍数关系:十倍径以内的浅孔摇臂钻足够,几十倍径的长水路和顶针孔得上深孔钻或者外协。先把孔径、深度、精度列清楚,再去谈机型。
上个月有个做塑胶模的朋友打电话,问我模具钻孔机到底该怎么选,深孔钻和普通摇臂钻是不是一回事。我反问他要打什么孔,他说运水孔,顺便帮同行打几条顶针孔。判断我先放这儿:钻孔机选型不看牌子不看价格,先看你打的孔有多深、多细,运水孔和深孔压根是两条技术路线。
他那个活是 718H 模板,水孔 φ8.5,深度 620 毫米,深径比七十多倍。拿摇臂钻硬打,钻到三百多毫米钻头就开始画龙,两端对穿错位两毫米多,模板直接废了两个孔位。这种翻车我在车间见过不止一次,所以这篇就把选型的账摊开来算。
模具钻孔机常见三类,分不清买回来就是浪费
摇臂钻管浅孔、扩孔和攻丝,数控钻床管模板群孔定位,深孔钻专攻几十倍径的深孔,三类机器的活基本不重叠。市面上说钻孔机的,往往把这几类混在一起卖,报价从几万到八十万都有,先分清你买的是哪一类。
展开讲讲。摇臂钻是模房标配,我见过的中型模具厂基本都有三四台,打运水孔的孔口引导段、打螺孔、打限位销孔,都是它的活。短板在深度:常规麻花钻加啄钻循环,打到八倍径左右排屑就开始吃力,再深就得靠工人一点点往里赶,效率低还容易断钻头。断一次麻花钻事小,断在孔里取不出来,整块板跟着遭殃。
数控钻床(有的厂叫高速钻或者群孔钻)解决的是位置精度。一套注塑模的动定模模板,运水孔经常十几个二十个孔位,孔距公差要求正负 0.1 毫米上下,靠摇臂钻划线打孔,装配时水路对接对不上是常事。数控钻把这些孔位编进程序,一次装夹全部打完。
深孔钻(枪钻机床)才是打长水路的主力。枪钻钻头是单刃结构,靠高压油从钻杆和孔壁之间的缝隙排屑,油泵压力普遍在 5 到 10 兆帕,孔直度能做到每 300 毫米 0.1 毫米以内,打一百倍径的孔在行业里也不稀奇。钻孔在整个工序里的位置,可以看这篇从粗加工到精加工的完整工序链,钻孔一般排在粗加工开框之后、热处理之前。
运水孔不是随便打打,偏了堵了都是麻烦
运水孔要过三关:对穿不偏、内壁不堵、试压不漏,深径比超过十倍就该考虑枪钻或者外协,别拿摇臂钻硬顶。很多模房觉得水孔是隐蔽工程,打了就算,等试模发现局部过热,返修的代价远比多花的外协费高。
先说偏。运水孔讲究对穿,动模一条、定模一条,中间靠 O 型圈或者隔水片串水路。深孔一偏,出口位置跑掉几毫米,轻则水管接不上,重则把隔壁的顶针孔打穿,两套水路串到一起。2024 年我经手的一套面板模,定模侧一条 φ8 的水孔是摇臂钻打的,出口偏了 2.3 毫米,正好蹭到推块孔边上,试压 0.6 兆帕保压三十分钟就渗。最后堵死原孔重开一条,前后耽误五天。
再说堵。深孔排屑不干净,切屑留在孔里,装堵头的时候或者通水之后卡在拐弯处,水流量就上不去。我们车间有个土规矩:深水孔打完用高压水反冲,再拿内窥镜看一眼,宁可多花半小时。
出口模对水路还有额外要求,DME、HASCO 标准的堵头和快速接头跟国产件不通用,孔径得按客户标准来。这类细节在模具加工五大工艺对比里没展开,但找外协的时候必须写进图纸,不然对方按国标给你打,装不上进口接头,扯皮扯到怀疑人生。
深孔钻选型看什么?泵压、倍径和导向是三道门槛
买深孔钻先看三样:油泵压力够不够 5 兆帕以上、最大加工倍径留了余量没有、起钻有没有导向套防偏。样本上的最大孔深是理想值,拿你自己常用孔深的 1.3 倍再去对样本,才不会买回来就后悔。
泵压是深孔钻的命。压力不够,切屑排不出来堆在孔底,钻头扭矩一涨就扭断。国产枪钻机床油泵压力普遍标 7 兆帕左右,打 φ8 以下的小孔建议往更高压上看,孔越细越吃压力,这是很多采购忽略的一点。
起钻那段最娇气。枪钻钻头刚接触工件时没有孔壁导向,头三到五倍径最容易跑偏,所以正经深孔钻都带导向套,或者先用短钻头打引导孔再换枪钻。你看机床的时候留意这一点,不带导向套方案的报价会便宜一截,那种省的是钱,赔的是孔直度。
还有个容易被样本带偏的地方:样本写的最大倍径是打通孔的理想值,你要打的是带台阶、带交叉孔的水路,实际能稳定做到的倍径打个七折估比较稳妥。
价格档位摆一摆,买还是外协算笔账
摇臂钻两到六万,数控群孔钻十五到四十万,枪钻深孔钻二十五到八十万,档位差得很清楚。月均深孔活不到二十条的模房,我的建议是别买深孔钻,外协更划算。
| 机型 | 参考价格区间 | 能稳定做到的深径比 | 适合的活 |
|---|---|---|---|
| 摇臂钻 | 2-6 万 | 8 倍径以内 | 螺孔、限位孔、浅水孔引导段 |
| 数控群孔钻 | 15-40 万 | 10-15 倍径 | 模板群孔、孔位精度要求高的水路 |
| 枪钻深孔钻 | 25-80 万 | 60 倍径以上 | 长水路、细长顶针孔、热流道孔 |
外协价我们也摸过底。宁波周边几家专做深孔的,φ8 的孔打 800 毫米深,一条报价 80 到 120 块,量大谈到 70 出头没问题;孔径越细单价越高,φ4 的孔差不多翻倍。按这个价,一个月外协花一万块左右能打上百条,深孔钻光折旧和油泵维护就远不止这个数。
回到开头那个朋友的电话,我最后给他的方案是:现有的摇臂钻留着打螺孔和浅孔,那批 620 毫米深的水孔外协,模板上的十几个孔位花两千多找有数控钻的厂一次定位打完。他算完账也认了。选模具钻孔机这件事,说到底是你孔单说了算,先把孔径、深度、精度三样列清楚,答案自己会浮出来。
常见问题
运水孔打完漏水怎么补救?
先定位漏点,多数出在堵头密封面或者交叉孔位置。小漏可以把孔扩一级换大号堵头加密封胶,漏得厉害就堵死原孔重开一条,省得反复试压。灌胶堵漏这种省事办法别用,模温一高胶会软化,等于埋雷。
深孔钻能打顶针孔吗?
能,细长顶针孔正是枪钻的主场。但要先确认孔是直的还是带角度,斜顶孔那种带角度的枪钻打不了,得靠线切割或者五轴。打之前把钢材硬度报给加工方,预硬钢和淬硬钢的钻头转速差得很多。
水孔内壁有毛刺影响大吗?
影响不小。毛刺脱落会卡在堵头和水管接头里,模温机的流量计一堵就报警。出口模客户普遍要求水孔去毛刺,孔口用倒角刀过一遍,孔内靠高压水冲加胶砂条拖,深孔拖不到的地方以冲为主。
买二手深孔钻要注意什么?
重点听油泵、试主轴。油泵压力掉到 4 兆帕以下,打细孔就开始断钻头,换泵一两万起步。问使用小时数不如直接要试件:让对方现场打一条三十倍径的孔,拿量具比一比孔口和孔底的偏移,比什么检测报告都实在。