精铸模具怎么做蜡模?失蜡铸造的中模
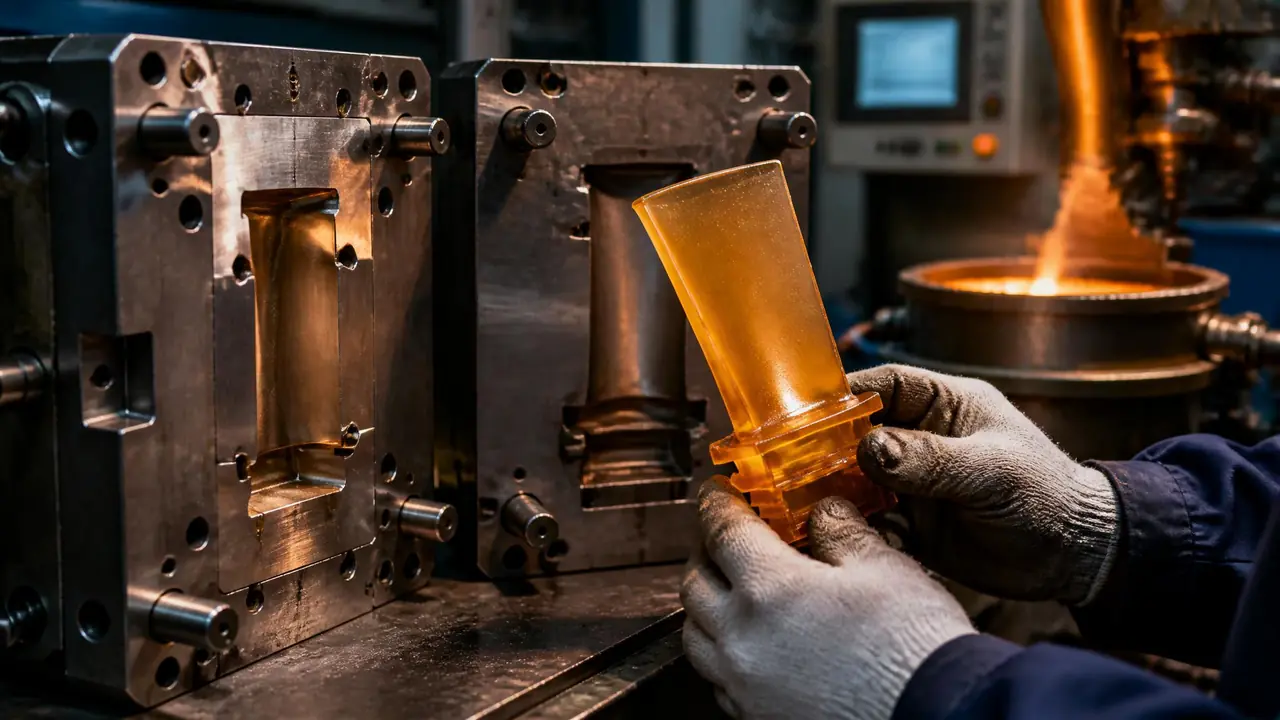
直接给结果:精铸模具在失蜡铸造里就是注蜡用的中模,蜡模质量靠蜡温、模温和保压时间三件事撑着。蜡膏55℃上下、模温20-25℃、保压30秒,是多数中温蜡的起点参数。新手先把收缩率预留做对,再谈别的。
厂里来了个新徒弟,盯着压蜡机问我:精铸模具是不是就是把蜡打进铁块里?我说差不多,但这一"打"里的门道,比注塑模还挑人。失蜡铸造圈里常说的中模,指的就是这副给蜡定型的模具,它不直接出产品,出的是蜡模,蜡模再裹壳、脱蜡、浇钢,才轮到铸件登场。
中模看着不起眼,一副铝的、一副钢的都能凑合用,可它决定了后面整条链子的精度上限。蜡模缩百分之几,铸件就跟着歪百分之几,壳温一烘,误差还会放大。做精铸的老师傅都认一个理:中模松一点,成品废一片。
结构上它跟注塑模一个路数,动模定模分开,有分型面、有顶针、有抽芯,复杂件还得配水溶型芯。但精度要求完全不是一档事。注塑模型腔公差做到正负五个丝就算不错了,中模型腔一般要压到正负两个丝以内,分型面研合不到位,蜡膏往缝里钻,飞边厚得跟纸一样,修都修不过来。所以中模的加工和装配,比注塑模更吃细活。
蜡模是怎么从精铸模具里压出来的
把55℃左右的蜡膏高压注进中模,保压冷却后开模取件,蜡模成型就是这三步,流程不复杂但参数全在细节里。压蜡机先把蜡饼熔化,再按设定温度搅拌成膏状,模具合模后喷一层薄薄的脱模剂,蜡膏在0.3到0.6兆帕的压力下充型,保压二三十秒,等蜡模硬透才能开模。
蜡温是第一道关。我们车间用中温蜡,蜡膏温度压在54到57℃之间,温度高一点蜡模表面就发亮,看着漂亮,收缩反而大;温度低了充不满,薄壁处缺肉。有年夏天车间空调坏了,模温飙到30℃,那天出的蜡模整批缩陷,报废了两百多件,从那以后模温机成了标配,一分钱没省下来过。
保压时间也得盯。保压短了,蜡模还在收缩就脱模,表面出凹坑;保压太长,产能又上不去。薄壁件30秒够用,厚件得拖到60秒往上。判断的土办法:开模前手指按一下浇口,发硬不粘手就差不多了。起模也别硬撬,配合顶针慢慢顶,蜡模比你想的脆。
还有两件小事最容易被新人忽略。一件是脱模剂的量,喷多了蜡模表面起橘皮,制壳挂浆都挂不匀,薄薄一层就够;另一件是蜡屑回收,修蜡飞边刮下来的料别直接回炉,掺多了杂质,蜡膏发脆,蜡模一碰就裂。我们车间的规矩是回料掺比不超过两成,宁可扔,也不省这点蜡钱。
中模设计:收缩率预留才是真功夫
中模型腔尺寸要按蜡的收缩率放大预留,中温蜡一般预留0.8%到1.2%,薄壁件取小值。这个数不是拍脑袋来的,得拿试模件实测:量蜡模出模24小时后的尺寸,跟图纸上铸件尺寸对上,反推缩率,再回头修模。
收缩率还分方向。顺着取模方向常常缩得多些,孔位和小凸台缩得少。我们量过一批带孔的蜡模,外径缩了1.1%,孔径只缩0.6%左右,做型芯的时候得分别补偿。修模就少不了,中模的型腔多用CNC铣加电火花修出来,具体工艺差别可以看看这篇模具加工五大工艺对比。
蜡种选对了能省一半麻烦。低温蜡便宜好压,中温蜡表面光、尺寸稳,我更偏向中温蜡,贵是贵点,废品率能压下去一大截:
| 蜡种 | 熔点 | 蜡价(大概) | 尺寸表现 | 适合的活 |
|---|---|---|---|---|
| 低温蜡 | 50-60℃ | 8000-12000元/吨 | 收缩偏大 | 形状简单的批量件 |
| 中温蜡 | 60-70℃ | 15000-20000元/吨 | 收缩小且稳 | 精度要求高的件 |
| 水溶蜡 | 按配方定 | 另算 | 遇水溶解 | 做内腔型芯 |
修蜡、组树和脱蜡,废品都藏在手上活里
蜡模出模只是半成品,修飞边、补缩坑、组树粘浇道,手重手轻都影响最终成品率,别小看这堆手上活。修蜡刀温高了会把蜡修出亮痕,组树时浇道棒温度不够,粘不牢,制壳一震就掉件,前面全白忙。
组树这件事看着像体力活,其实讲究。浇道棒的粗细、蜡模跟浇口的夹角,直接决定钢水补缩顺不顺。夹角太直,热节堵在根上,铸件缩松;倾斜30到45度,蜡模也好沾,钢水也好走。脱蜡用蒸汽釜,压力0.6到0.75兆帕,十几分钟把蜡顶出来,壳不能慢慢升温,不然蜡一膨胀就把壳撑裂。中模到铸件这一整条链,想从头串一遍的,可以看这篇模具制造全流程十二道工序。
我们车间前年改过一回组树角度,把蜡模从直插改成45度斜沾,就这一个动作,缩松报废率从6%降到了3%上下,一个月光蜡钱和返工就省出小一万。这种账平时没人算,年底一算,老师傅都服气。
话说回来,那个徒弟后来自己也摸出了感觉:蜡模这门手艺,七分在参数,三分在手感。精铸模具做得再精,蜡温模温压不住,一样出废品;参数调顺了,剩下的就是日复一日把细节盯住。你要是刚开始接触失蜡铸造,建议先从锁蜡温和模温入手,收缩率拿试模件实测着修,别的都可以慢慢来。
常见问题
蜡模存放多久会变形?
中温蜡模出模后24小时内缩得最快,三天后基本稳定。夏天车间温度超过30℃,放一周也可能鼓包,最好摆平放在阴凉处,大件要做防变形夹具托着。
精铸模具用什么材料做?
批量小、精度要求一般,用铝或树脂模就够了;上了量就用45钢、P20这类,型腔抛到Ra0.8以下,蜡模表面才够亮。铜合金导热快,退模顺,就是贵。
蜡模里有气泡怎么解决?
多是蜡膏裹了气。先把蜡膏静置排气,再把注蜡压力提到0.5兆帕以上,最后一小段用慢速充型。模具排气槽开在最后充型的位置,深0.02到0.05毫米就够。
失蜡铸造的收缩率到底给多少?
中温蜡本身缩0.8%到1.2%,钢水凝固还要再缩2%上下,蜡模尺寸得按两个缩率叠加预留。别照搬别人的数,拿自己家试模件量完再修模最稳。