冲压模具图片怎么看?单冲、复合、级进三类模具看图辨认指南
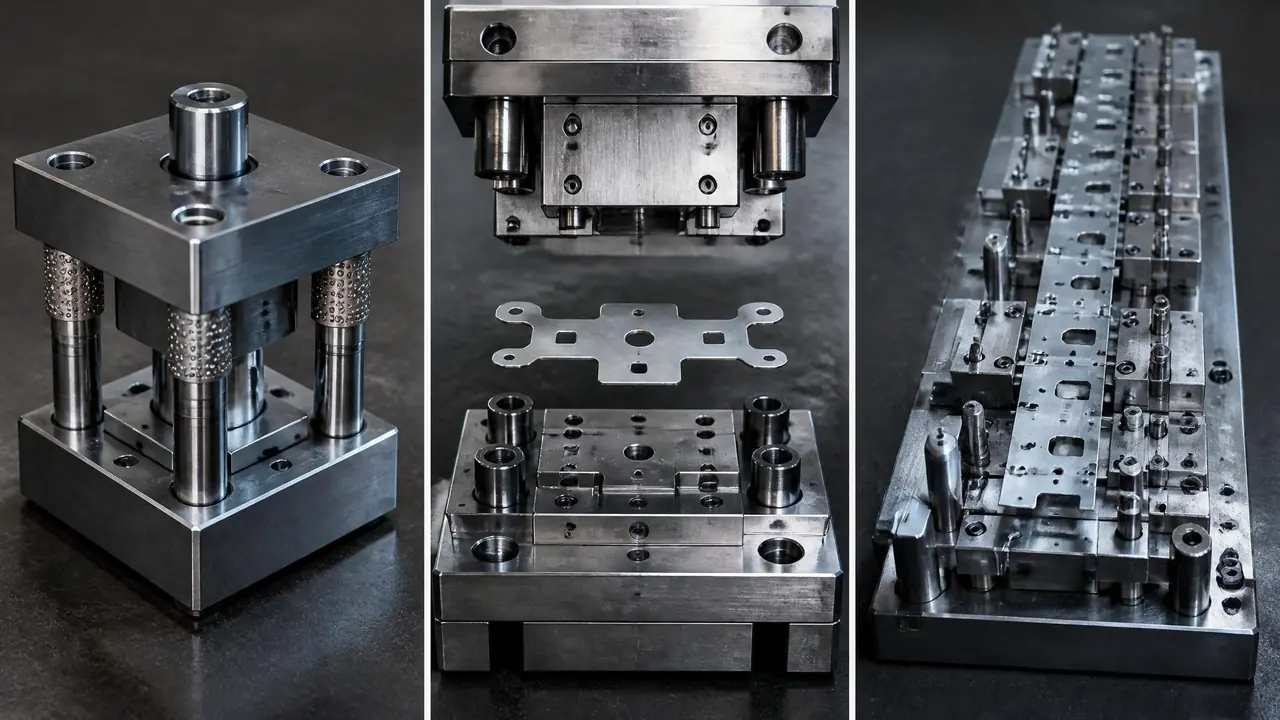
把话放这儿:看冲压模具图片认模,先抓三个特征——外形长宽比、工位数量、卸料板结构。单冲模是一副方模架,复合模上下都带刃口,级进模是明显的大长条。认不出类型,多半是没盯住卸料板和送料方向这两处。
上个月车间新来个实习生,翻着手机里存的几张冲压模具图片问我,师傅,哪张是级进模?我扫一眼就指给他了。他追着问怎么看出来的,我说你光盯着那一堆铁疙瘩看没用,得先认结构。这事让我想起来,网上搜"冲压模具图片",出来的全是素材站和下载页,图是真不少,可没一页告诉你图里那个玩意儿到底叫什么、怎么认。
我这人在模房干了十几年钳工,装过的模没有一百副也有八十副,拍照片倒是顺手的习惯,手机相册里存了小两千张模房照。这篇就干一件事:教你看图认模。不卖图,不放下载链接,纯粹把识别的门道讲透。
单冲、复合、级进:三类模具在图片上怎么一眼分开
看图先抓三点:外形长宽比、工位数量、卸料板结构。单冲模方方正正一副模架,复合模上下模座都带刃口,级进模是明显的大长条,料带从一端进另一端出,认这三样基本不会看走眼。
先说最好认的级进模。照片里那种明显横着拉长、长度是宽度两三倍的,八成就是它。我修过一副端子级进模,模架长八百多毫米,宽才三百,上面一排工位看得清清楚楚:冲孔、压印、折弯、切断,一个工位干一件事,料带一步一步往前送。步距这块有讲究,我这副是二十五毫米一步,一分钟冲床能打两百多次,火花带闪电。
复合模的特征是"胖"。它要把落料和冲孔塞进一个工位里,凸凹模得同时兜住外轮廓和内孔,所以模板方方正正、墩墩实实。我拿它冲过1.0毫米厚的冷轧板垫圈,装在120吨冲床上,单边间隙给了0.06毫米。图片上看,它的上模座和下模座都厚,导柱粗,因为一整个冲裁力都压在一个工位上。
单冲模就朴素了,一副模架、一个刃口,干一件事。照片里那些结构最简单、模板最薄的,多半是它。三类的区别我列个表,你对图看:
| 看图特征 | 单冲模 | 复合模 | 级进模 |
|---|---|---|---|
| 外形 | 方形,小巧 | 方形,墩实厚重 | 长条形,长宽比大 |
| 工位 | 1个 | 1个(落料冲孔合一) | 4到20多个 |
| 图上最显眼处 | 一副刃口 | 上下都是刃口 | 一排工位加料带 |
| 精度 | 一般 | 好,同轴度有保障 | 看排样设计 |
| 价格档(我经手的) | 几千到两万 | 三万上下 | 八万到几十万 |
对了,说到这儿岔一句。有人在图上看到模具中间夹着一条灰色的带料,以为那是模具的一部分,其实那是料带,试模时留下的。有料带的照片反而更值钱,工位顺序全写在上面了,跟看菜谱似的。
三类的选择我站级进模,原因很直白:产量一大,它效率碾压。不过价格也摆在那儿,小批量垫片冲个几千件,上级进模就是拿金锤子砸核桃,一副单冲模几千块解决问题,何必花几十万。
图里的部位都叫什么名:从上模座到限位柱
一张典型冲压模图片从上到下是:上模座、垫板、凸模固定板、卸料板、凹模、下模座,旁边立着导柱导套,四个角常有限位柱。认全这几样,任何一张结构图都能对号入座。
网上很多冲压模具图片是不带标注的,那你自己心里得有张地图。我从上往下捋一遍。最上面那块厚板叫上模座,跟着冲床滑块走;它下面薄一层是垫板,防打塌的,别小看这层,我见过省掉垫板的模,打三个月模座上全是坑。再往下是凸模固定板,顾名思义,夹冲头的。然后是卸料板,这是全模具最有看头的一块,冲完把料从冲头上扒下来,靠的就是它顶回去。
卸料板底下就是凹模,刃口在这上面,真正的"刀"其实是冲头和凹模刃口这一对。最底下那块大板叫下模座,压在工作台上不动的。侧边立着两根或四根亮晃晃的圆杆,那是导柱,配上导套管着上下模对齐,精度全指望它。普通模用滑动导柱,精密模用滚珠的,图上看区别不大,价格差不少。
还有几个小件,图片角落里那种凸出来的小圆柱,叫限位柱,模具不用时垫着保护刃口的,跟给刀套个刀鞘一个道理。弹簧、螺丝这类就不用说了。想把这些结构对着实图再琢磨一遍的,可以看我之前拆的那篇五金冲压模具结构拆解:上下模座、导柱与卸料装置,那儿有整套的部位说明,比图片标注还细。
带料方向也认一下:图片里料带从左往右穿的多,那是操作工站位习惯,右手送料顺手。这算冷知识,但你看图判断这是不是实拍图,倒是有用。
光认名字还不够,怎么看一张图的模具成色
判断成色盯四处:刃口有没有发亮崩口、导向是滑动还是滚珠、卸料板有没有间隙不匀的痕迹、表面有没有研配花点。图片上这几点都能看出来,比听卖家嘴上说实在。
我买二手模、验厂看样模,都先看图再上手。刃口是第一关。新研过的刃口在照片上有一圈均匀的亮线,用过的会有细小崩口和发暗的磨损带。第二看导柱,滚珠导柱的照片里导柱根部有个锁紧环,滑动导柱没有,这个细节认得出,基本能估出模具档次。
第三是卸料板和凹模之间的间隙痕迹。料带边缘毛刺大、卷边的照片,多半是间隙偏了或者刃口钝了,这种模接手就得重新研刃口,一副模研一次工时费少说两千块。我去年贪便宜收过一副二手复合模,图片看着挺新,接回来一试,凸凹模崩了个口,重新换刃口加研配,多搭进去八千多,加起来比买新的还贵。这坑我踩过,你们别再踩。
第四看研配花点。老师傅装模会拿红丹研配,接触面留下一片片均匀的红点,照片上有这东西的,说明装配是真下了功夫。想更深了解模具是怎么从钢料一步步做成照片里这模样的,我写过一篇冲压模具加工工艺全流程:下料、热处理、线切割到装配试模,从下料讲到T1试模,看完你再看图,就知道每个零件是怎么来的了。
顺带回答一个常被问的:光凭一张图片能不能估出模具精度?能估个大概,误差挺大。真要下判断,还得问料厚、材质、要求毛刺高度这几个数。1.0毫米的料冲出毛刺不超过0.05毫米,这才叫合格,图上看不出来的。
再说回那个实习生。带他看了一个礼拜模房实拍,现在他自己翻图就能报出"这是复合模,落料冲孔复合的,刃口看着该修了"。看图认模这事,说穿了就是把结构和名字焊死在脑子里,图看多了,手比眼快。下次你再搜冲压模具图片,别光收藏,挑两张出来对着这篇认一遍,比存一百张都管用。
常见问题
冲压模具图片和注塑模具图片怎么区分?
盯两个地方:注塑模必有流道和顶针孔,模腔是个凹进去的"碗";冲压模没有流道,看到的是刃口、卸料板和导柱,还有穿料的料带。注塑模模腔光溜溜,冲压模刃口是一条锋利的线,图上看质感完全两回事。
级进模图片里那一长条灰色的东西是什么?
那是料带,钢带或者铜带,冲一下往前送一步,产品是一个个从料带上"啃"下来的。看到料带的照片,基本能顺着它把每个工位干什么活都认出来,是最好认的一类图。
哪里能找到带部位标注的冲压模具图片?
教材类书里截图最全,网上搜"冲压模结构简图"也能找到带箭头标注的示意图。我倒觉得更实用的路子是先背熟上模座、卸料板、凹模这几样,再看无标注实拍图自己认,认错再来对答案,记得牢得多。
看图片能估出这副冲压模具多少钱吗?
只能估档位。单冲模几千到两万,复合模三万上下,级进模八万起步上不封顶,这是我经手的价格区间。真报价还得知道工位数、料厚、材质和产量,光一张图连模架材料是铸铁还是45号钢都未必看得准,差价能到三成。