凹凸模具怎么配合?冲压模上下模的间隙逻辑
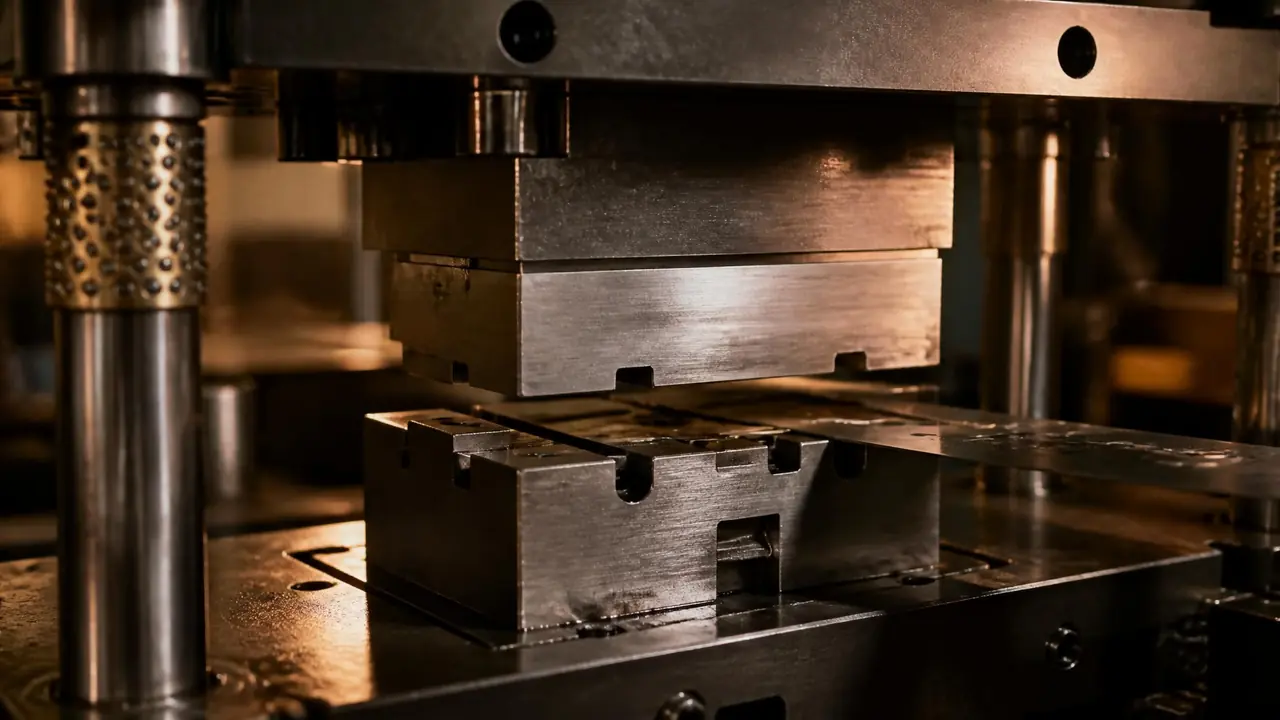
先说结论:凹凸模具配合的命门在冲裁间隙,软钢单边按料厚5%到8%起步,硬料放宽到10%上下。间隙不对,看毛刺方向和断面就能断出病根。动手前先拿塞尺把上下模对位量一遍。
凹凸模具这对搭档,说穿了就是上头的凸模往下压,下头的凹模接住,一刀下去料断开。听着简单,可我头一回独立装一副冲裁模,卡壳的就一件事:间隙。师傅只丢下一句话,间隙对了,模就成了一半。后来自己带徒弟才咂摸出来,这话一点不夸张,冲压模上下模配合的全部秘密,一大半就藏在这几丝里。
这套逻辑也不光是冲压的事。注塑模的型芯型腔、压铸模的动定模,本质都是凹凸配合,只是冲压模对间隙最敏感,差几丝就能从好模变烂模。所以这篇就拿冲裁模开刀,间隙怎么取、错了怎么判、上下模怎么对位,一次说透。
间隙到底怎么取?料厚说了算
冲裁间隙行业普遍按料厚百分比取:软钢、铜铝等软料单边约为料厚的5%到8%,硬料取8%到12%,先按表定基准,再靠试模微调。
这句是骨架,肉在这儿。所谓单边间隙,就是凸模刃口到凹模刃口一边的距离。图纸标注和师傅嘴里的口径经常差一倍,有人报双边有人报单边,谈模之前务必先对齐口径,不然两边的"间隙"能差出两倍去,这种乌龙我在采购电话里听过不止一回。
给张常用的取值参考,数字是行业经验区间,各家厂略有出入。
| 材料 | 单边间隙(占料厚) | 车间感受 |
|---|---|---|
| 软钢、紫铜、铝 | 约5%-8% | 断面光亮带长,毛刺好处理 |
| 碳钢、不锈钢 | 约8%-12% | 冲裁力大,间隙压太死刃口崩得快 |
| 硅钢片等薄硬料 | 约3%-6% | 间隙按丝算,装配全靠塞尺把关 |
拿我们车间常干的1.5毫米冷轧板举例,单边放0.08到0.12毫米,这是行业普遍做法。去年接了一批电机铁芯冲片,0.5毫米的硅钢片,间隙只给到0.02到0.03毫米。装配前拿塞尺把凹模四个角挨个塞了一遍,差一丝都抠回来重打销钉。这种料一崩刃整批毛刺,返工费比模具还贵,不敢马虎。
现在凹模刃口基本都是线切割直接割出来的,割完留着几微米的变质层,还带一点微量变形,讲究的厂家会再研磨一刀。车铣磨、线切割、放电各管哪一段,之前写过一篇五大加工工艺对比,展开得挺细,这里就不占篇幅了。模具加工五大工艺对比放在这儿,需要补基础的朋友自己点。
间隙不对,模具会怎么报应你?
看毛刺最快:两边毛刺又高又厚,多半是间隙太小;毛刺细长发拉丝,是间隙太大;一边大一边小,基本是装配偏了,先查对位再动间隙。
间隙太小的模最惨。料挤在刃口里,冲一次涨一次力,凸凹模发热、刃口涨口,轻则断面上多出一条二次撕裂的夹层,重则凹模直接涨裂。我们2023年就报废过一副凹模,徒弟把间隙压到了料厚的3%,冲了不到两万次刃口崩了三个口子,材料加返工搭进去小一万块,他心疼了好几天。
间隙太大呢,塌角变宽,光亮带占比掉到三分之一以下,毛刺细长像拉丝。还有一条新手容易漏的:冲孔时孔径跟着凸模走,落料时外形跟着凹模走,间隙一大,这两条基准全往外跑,量尺寸就发现料越来越废。
那毛刺一边大一边小呢?先别急着怪间隙值,八成是上下模没对正。老办法是垫纸试冲,看料上印子深浅,不对就垫铜皮敲固定板微调。试模到交模这个阶段,顺利也得三五天,急着交货的客户得提前打招呼。
上下模配合:间隙之外还有三道关
间隙只管刃口那点事,上下模要长期稳,还得靠导柱导套对位、卸料板护住小凸模、按冲次定期刃磨这三样兜底。
导柱导套是整套模的骨架。模架精度不够,间隙调得再准也白搭,冲几百次就啃刃口。小凸模更是娇气,直径两三毫米的细凸模,没有卸料板护着,我见过冲到第七八下直接折断的,断在凹模里取出来能折腾半天。卸料板和凸模的配合要比刃口间隙还紧,行业普遍按单边0.01毫米上下做。
凸凹模用什么料也有讲究。冲裁模主流是Cr12MoV或者SKD11,淬到HRC58到62,耐磨但偏脆,冲硬料薄料容易崩刃的时候,不少厂换DC53,韧性高出一截,代价是贵也难磨。选材和掺假牌号的坑,这篇Cr12MoV模具钢详解写得比我全,可以对照着看。
保养这块,冲裁模不算娇气,但刃磨节奏要盯死。我们普遍每冲五万到八万次平一次刃,一次磨掉0.05到0.1毫米,磨上几回凸模总长不够就得换件,所以设计时凸模会故意留长一截备磨。想从产品图一路捋到试模量产的,冲压模具设计入门顺着工序讲得更系统,取隙和刃口计算都在里面。
回到开头师傅那句话。间隙对了,模就成了一半,另一半在对位和保养,三样咬合住,一副冲裁模冲几十万次不出大毛病是常态。你手上要是正有副模毛刺反复压不住,别先去调机床,拿塞尺量一遍间隙、看一眼毛刺方向,十有八九答案就在那儿躺着。
常见问题
冲裁间隙图纸上标单边还是双边?
两种都有,看厂里习惯。老一辈师傅嘴里的间隙多半指双边,年轻设计师图纸爱标单边。谈模订模之前把口径说死,量出来的数除不除以2,差一倍的事。
凸模要压进凹模多深才合适?
要进,但浅。行业普遍留0.5到1毫米的进入量,够把料切透就行。进太深刃口摩擦翻倍,磨损快,薄料模尤其明显,有的师傅还故意把进入量做到接近零。
间隙做大了还能改小吗?
难。割大容易,重新线割或者研磨就行;改小得补焊或者镶块,费钱还可能带来变形。所以老师傅宁可先取小一点,试模不行再放大,往大改的路永远好走。
凹模和凸模先加工哪个?
常见做法是先精加工基准件——落料模先做凹模,冲孔模先做凸模——另一件按实测尺寸配间隙。基准件淬火后尺寸会微变,配作比两头都死磕图纸稳妥得多。